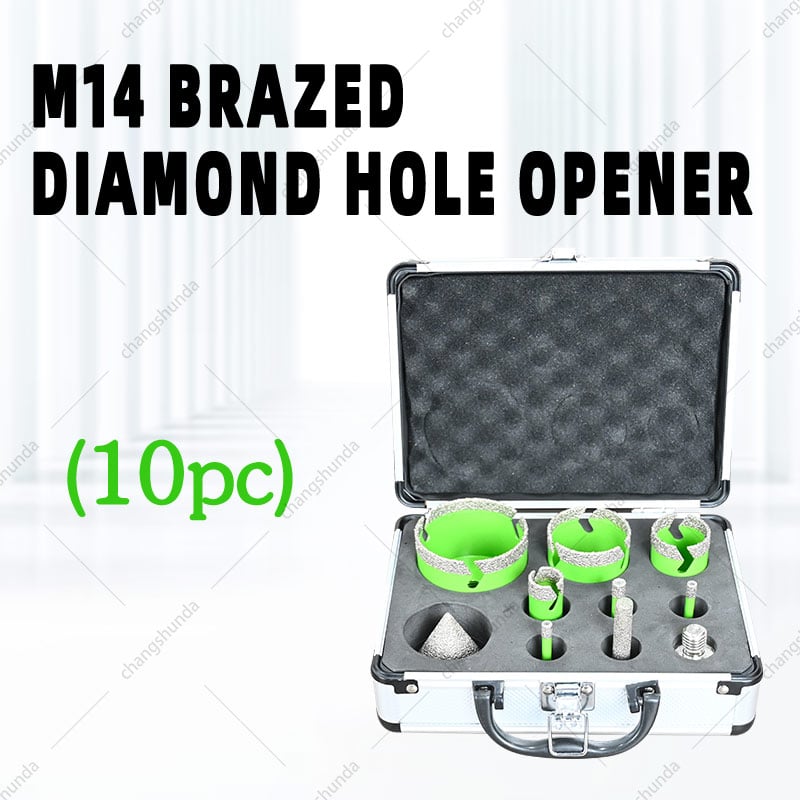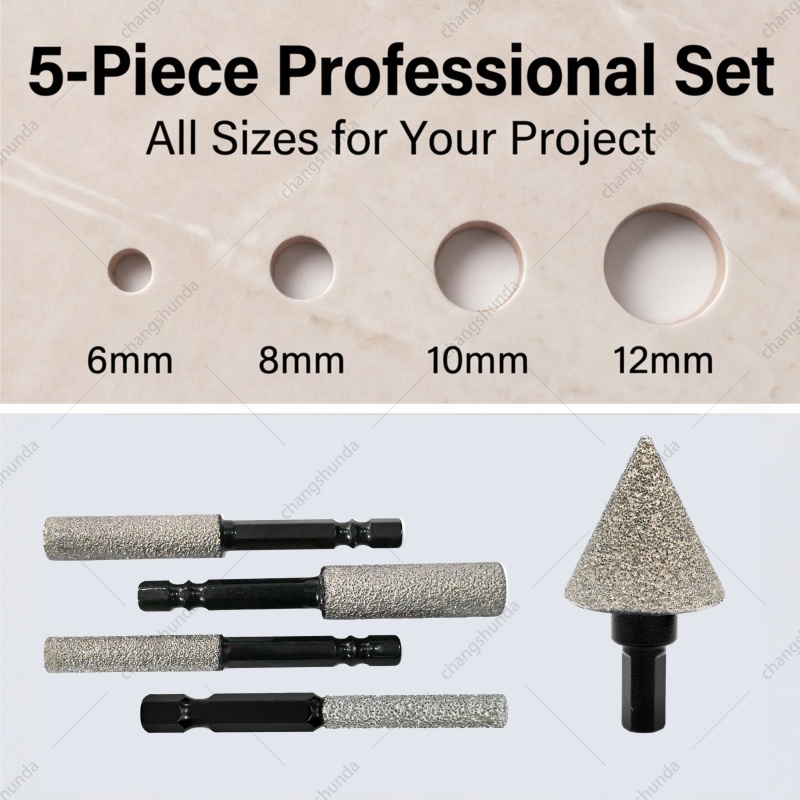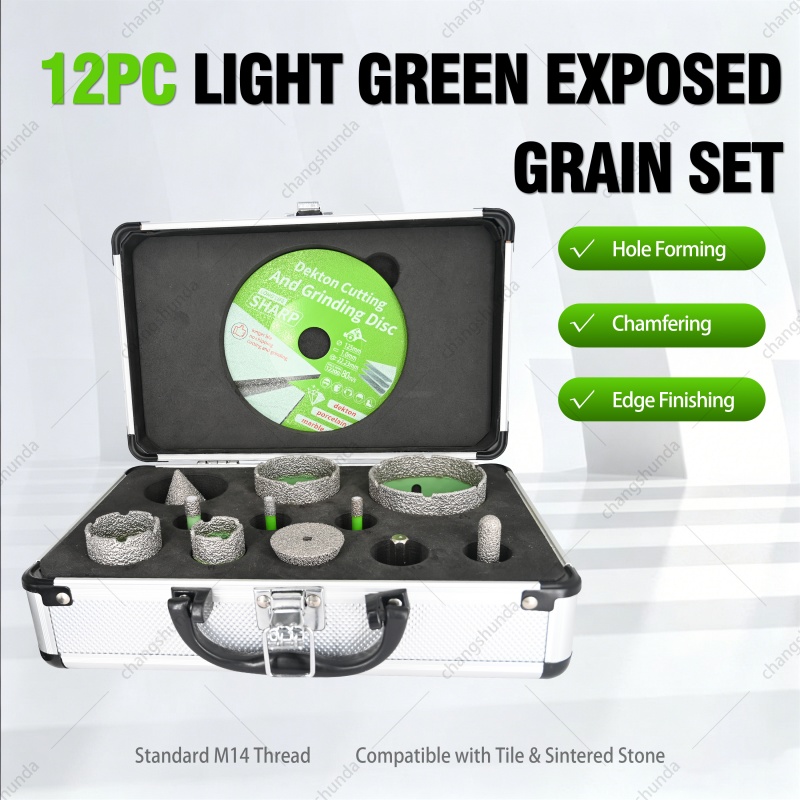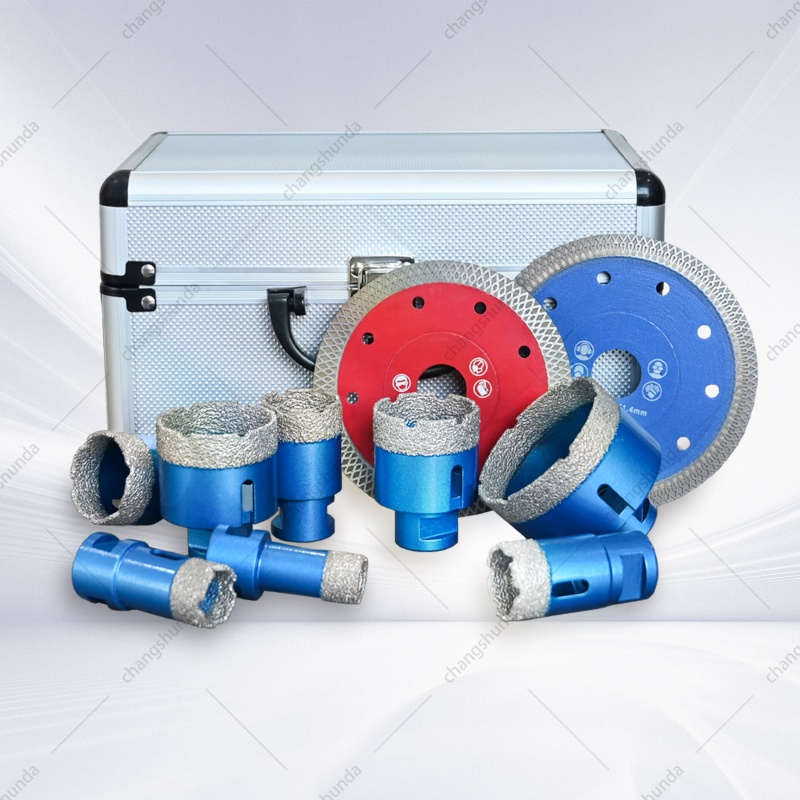
Shansi, Jishan tuman — 2026-yil 13-sentyabr — Jishan tuman Changshunda Diamond Tools Co., Ltd. ushbu oyda o'z texnik xodimlarini, ishlab chiqarish chizig'i rahbarlarini va asosiy sotuv kadrlarini bitta xonaga yig'ib, yangi chiqarilgan mahsulot bo'yicha bir savolga javob berishni so'radi: uch teshikli to'silmaslikka qarshi diamantli yadroviy burilma qanday qilib jarayon chizig'idan mijozning ish maydoniga to'g'ri narxda, to'g'ri sifat darajasida va to'g'ri tezlikda yetib boradi? Uchrashuvni Texnika direktori Xinbo Hui boshqargan bo'lib, tadqiqot va ishlab chiqarish, ishlab chiqarish, sifat nazorati, mahalliy sotuvlar hamda eksport operatsiyalari bo'limlaridan yigirma nafardan ortiq jamoa a'zolari ishtirok etgan.
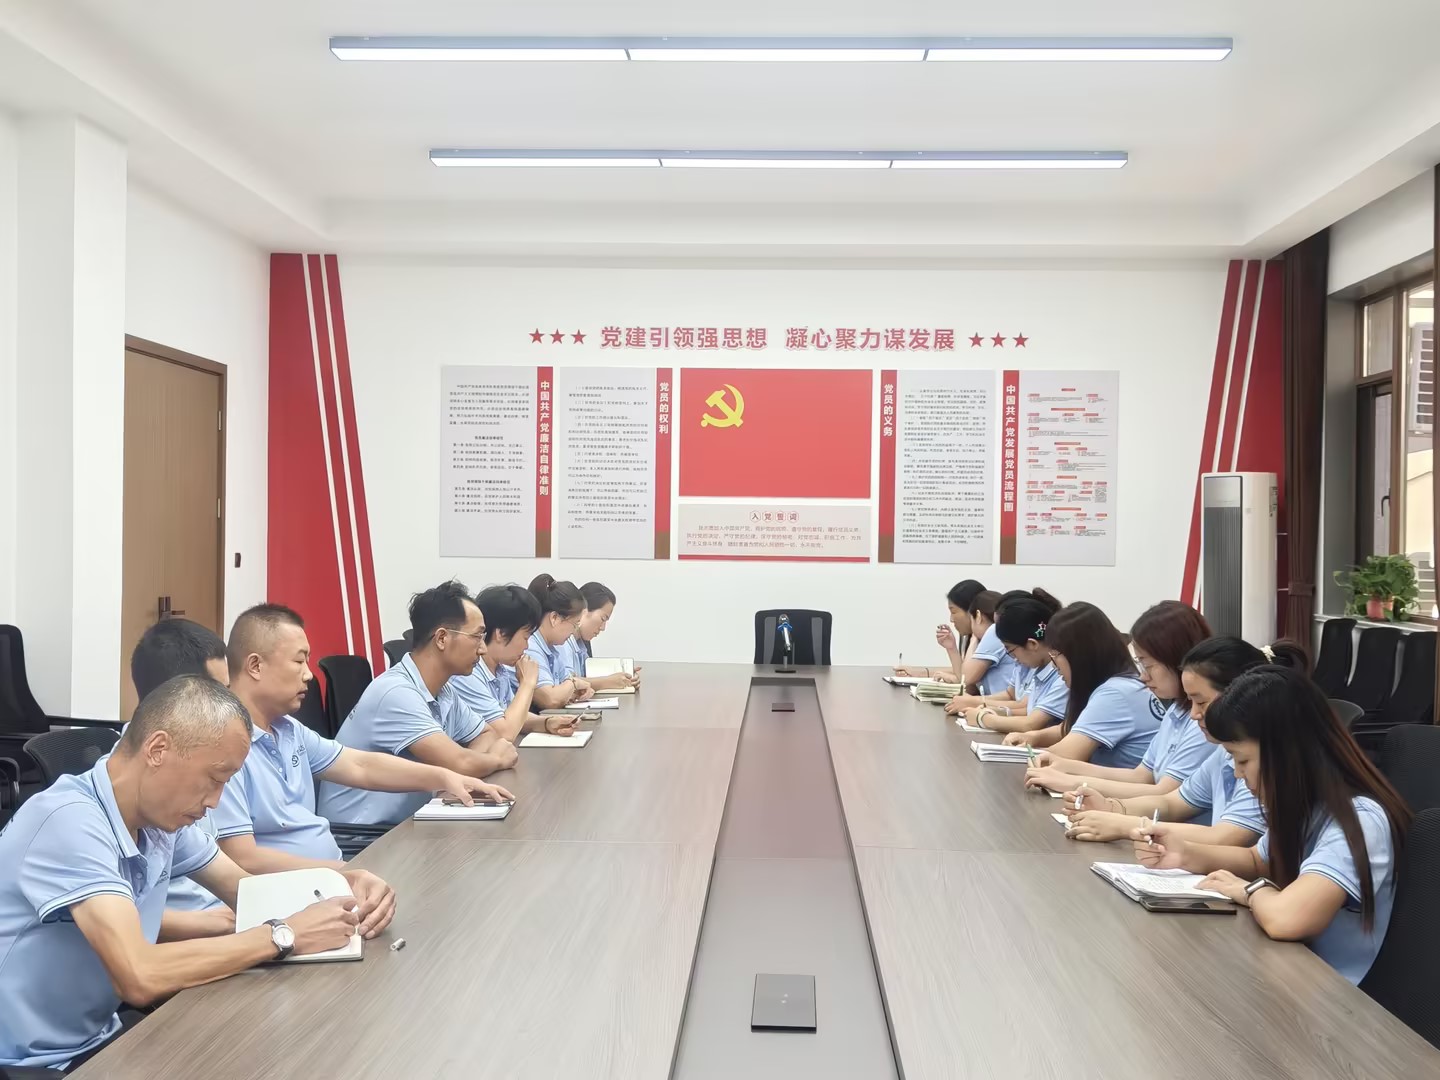
Javob, aslida, ikkita loyiha qaroriga tayangan — ko'p teshikli chiqarish va ichki bosqichli loyiha — hamda ishlab chiqarish va sotuvlar bo'limlarining ularga oid raqamlar bo'yicha kelishuvga erisha olishe yoki yo'qligi.
Diamantli yadroli burda bilan porcelan plitka yoki granit qilgan har bir ishchi muammo turini biladi. Burda dastlabki bir nechta teshiqni yaxshi kesadi, keyin esa yadroli to'pka burda korpusiga qo'rqib qoladi. Operator to'xtaydi, vintgazlagich yoki chang'utga qo'lini uzatadi va kesish o'rniga uskunaga qarshi ikki yoki uch daqiqa kurashadi. Qirqta teshiq qilish kerak bo'lgan vannaxonada bu sarf etilgan vaqt soatlarda o'lchanadi — va har bir chang'ut urishi korpusning aniqliklarini saqlashi uchun doim to'g'ri bo'lishi kerak bo'lgan qismiga shikast yetkazish xavfini keltirib chiqaradi.
Muammo deyarli doim diamantli segmentda emas. U deyarli doim segment va o'q o'rtasidagi joyda: chiqib ketolmaydigan surunkali massaning, korpus devoriga nisbatan o'sib borayotgan ishqalanishning va teshiq tugaganda yadroli to'pkaning borishi mumkin bo'lmagan joyning mavjudligida. Qo'rqib qolmaslik uchun mo'ljallangan yadroli burda ushbu uchta nuqtani birgalikda hal qilishi kerak, shuning uchun Changshunda texnik jamoasi yig'ilishni avvalo segment emas, balki shu ikkita xususiyat bilan boshladi.
Ko'p teshikli chiqarish
Yagona tor sovutish teshigi o'rniga, yangi seriyada ko'p teshikli chiqarish sxemasi qo'llaniladi — suv kesish zonasiga kirib kelgandek tezda g'ovak va mayda chiqindilarni kesish zonasidan chiqarib yuborish uchun uchta chiqarish porti joylashtirilgan. Amaliy ta'sirlar uchta jihatda namoyon bo'ladi:
· Kesish haroratining pasayishi. Sovutgich kesish yuzasiga yetib boradi, bloklangan portdan o'tib ketmaydi; shu sababli segment sovuqroq ishlaydi va bog'lanishini uzunroq saqlaydi.
· Tezroq kesish chuqurligi. Chiqindilar kesishdan darrov chiqarilganda segment tomonidan qaytadan maydalashga uchramaydi; shu sababli dvigatel energiyasining ko'proq qismi kesishga, qaytadan maydalashga emas, sarflanadi.
· Bloklangan portlarning kamayishi. Bitta port o'rniga uchta yo'l mavjud bo'lgani uchun, bitta portning qisman bloklanganligi sovutgich oqimining to'xtashi bilan natijalanmaydi — bu chuqur kesishda segmentning birdaniga yonib ketishining eng keng tarqalgan sabablaridan biridir.
Ichki qadamli dizayn
Ikkinchi xususiyat kamroq ko'rinadi va texnik jamoa fikricha, asosiy ishni bajaradi. ichki qadamli dizayn to'g'ri silindr devoriga qaraganda, silindrga ishlangan qadam qo'yadi. Bu qadam yadroni ikki jihatdan o'zgartiradi: birinchidan, yadroning silindr devoriga urilish maydonini kamaytiradi — bu esa qo'rqituvchi ishqalanishni hosil qiladigan sirt; ikkinchidan, yadroni silindrning butun uzunligida yuqoriga siljish o'rniga aniq chiqish nuqtasiga ega qiladi.
Amalda bu, g'ovakni qo'rqitish uchun chang'ut bilan tozalash kerak bo'lgan burilg'ichni, yadroni yengil itarish bilan tushirib olish mumkin bo'lgan burilg'ichga aylantiradi — bu " yadro qamal qilmaslik " xususiyati, bu savdo jamoasi birinchi namunalar tarqatilganidan beri eng ko'p so'ralgan xususiyat.
Uni qog'ozda emas, balki ob'ektida isbotlash
Jamoa laboratoriya ma'lumotlarining cheklovlari haqida bevosita gapirdi. Asosiy qism faqat mijozning haqiqatan ham kesadigan materialda, yuzinchi teshikda o'z ishlashini saqlaganida tasdiqlanadi. Shu sababli, chiqarilish partiyasi aniq qo'llanilish sohasi bilan birga chiqarildi — porcelan plitka, g'isht devor plitkasi, granit, sun'iy tosh va shisha; nam kesish standart sifatida qabul qilindi — shuningdek, har bir diametr uchun bosib chiqilgan maksimal aylanish tezligi (RPM) va faqat mahsulot ruxsat beradigan joylarda quruq kesish chegaralari belgilangan.
Keyin texnik bo'lim chizmalar va sinov yozuvlariga mos ravishda ishlab chiqarish tayyorgarligini har bir band bo'yicha xonani aylanib chiqdi:
· Segmentlarning bir-biriga biriktirilishi va devor qalinligi. Hozirgi partiyada brazing sifati va segmentning tanaga biriktirilish kuchi tekshirildi, shuningdek, 8 mm–100 mm diametr oralig'ida devor qalinligi uzunliklariga nisbatan nazorat nuqtalari barqarorlashtirildi.
· Markazlashuv va aylanishdagi og'ish. M14 va 5/8"-11 arbor versiyalarida pilot burilish va kesish yuzasida chiqish o'lchangan. Markazdan chetlanish — porcelan va qattiq toshda chiplangan yopishqoqlarga eng ko'p sabab bo'ladi va bu tarqatuvchining mijozlari tomonidan birinchi bo'lib seziladigan narsadir.
· Sovutish geometriyasi. Suv oqishi sxemasi keramika g'isht, granit va sun'iy toshda nam kesish uchun ko'p teshikli chiqarish dizayni bilan qaytadan tekshirildi.
· Asos va belgilash. Jism po'lat darajasi, sirt qoplamasi va lazer bilan belgilangan spetsifikatsiya to'plami — diametr, arbor, qo'llanish belgisi, maksimal aylanish tezligi — ishga tushirish partiyasi uchun yakunlangan.
O'n ta ishlab chiqarish hujayralari yangi seriyaga mos kelishini tasdiqlagan. Pilot partiyada birinchi bor ishlab chiqarish natijasi 85% ni tashkil etdi; jamoa ushbu ko'rsatkichni yig'ilishdan keyingi o'n kun ichida 96% gacha ko'tarishga majbur bo'ldi.
Keyin tijorat tomoni axborot oqimini aks ettirib, mijozlar fikr-mulohazalarini bir xil xonaga keltirdi:
· Maydon fikr-mulohazalari. AQSH va boshqa eksport bozorlaridagi dastlabki foydalanuvchilar porcelanada kesish tezligi va tozalikni ta'kidladi va eng ko'p sotiladigan diametrlar bo'yicha qisqaroq yetkazib berish muddatini so'radi.
· Narxlash va pozitsionlash. Jamoa seriyani raqobatdosh ingichka devorli burmalarga solishtirdi va OEM/ODM, shaxsiy brend va o'z brendi kanallari uchun narxlar daraxtini qabul qildi.
· Kanal rejasi. Tarqatish uchta yo'nalishda amalga oshiriladi: brend va bevosita so'rovlar uchun mustaqil veb-sayt, hajmli buyurtmalar uchun B2B bozorlari va mahalliy zaxira hamda texnik yordam uchun mintaqaviy tarqatuvchilar.
· Qadoqlash va hujjatlar. Qutilarning dizayni, ikkita tilga tarjima qilingan texnik xususiyatlar varaqasi, kesish ilovalari bo'yicha qo'llanma va QR-kod orqali ulangan mahsulot sahifalari har biri uchun mas'ul shaxs va yetkazib berish sanasi belgilandi, shunda marketing aktivlari birinchi jo'natmadan keyin emas, balki unga birga yetib keladi.
| Yo'q. | Harakat | Egasi | Maqsad sana |
| 1 | Ishga tushirish partiyasi uchun jarayon parametrlarini qat'iy belgilash va ish ko'rsatmasini berish | Texnik / Ishlab chiqarish | 16-sentabr |
| 2 | Porcelan va granitda toʻliq doimiylik sinovlarini oʻtkazish, sinov maʼlumotlarini eʼlon qilish | Sifat | 17-sentabr |
| 3 | Ishga tushirish uchun diametr matritsasi va SKU roʻyxatini yakunlash | Texnik / Sotuv | 18-sentabr |
| 4 | Mustaqil veb-saytda mahsulot sahifalari, texnik xususiyatlar varaqasi va qoʻllanma sahifalarini eʼlon qilish | Marketing | 20-sentabr |
| 5 | Birinchi distribyutor va katta hajmdagi soʻrovlar uchun taklifnomalarni ochish | Savdo | 20-sentabr |
| 6 | Birinchi partiyadagi mijozlar fikr-mulohazalarini yigʻish va ularni tadqiqot va rivozlantirish boʻlimiga yoʻnaltirish | Sotuv / Texnikaviy | 20-sentabr |
"Yangi mahsulotlarni faqat texnik bo'lim yakunlamaydi," dedi ishlab chiqarish nazoratchisi Cheng Jiangyan yopilish sessiyasida. "Asosiy burg'uvchi qismining sifati faqat mijozning ob'ektida tozalik bilan kesishda va yuzinchi teshiqda ham ishlashi bilan tasdiqlanadi. Shu sababli uni ishlab chiqaruvchilar va sotuvchilar bir xil stolda, bir xil xonada, bir xil raqamlar bilan birga o'tirishlari kerak."
Mening diamantli asosiy burg'uvchi qisminiz nima uchun porcelan plitkaga qo'polaydi?
Ko'pincha qo'polash kesishda chiqib ketolmaydigan qoldiqlardan kelib chiqadi. G'ovak ichidagi suyuqlik (slurry) asosiy qismning o'rniga va trubaning devorlari orasida to'planadi, ishqalanish ortadi va qism qo'polaydi. Ko'p teshikli chiqarish dizayni bu suyuqlikni tezroq chiqaradi, ichki bosqichli dizayn esa ishqalanishni keltirib chiqaradigan kontakt maydonini kamaytiradi.
"Ko'p teshikli chiqarish" haqiqatan ham nima o'zgartiradi?
Bu sovutgichga kesish zonasidan chiqish uchun bir nechta yo'l beradi. Agar bir port qisman bloklangan bo'lsa, oqim boshqa portlardan o'taveradi, shu sababli segment yonmay, balki sovuq holda ishlaveringina davom etadi. Ko'rinadigan natijalar — tezroq kirish, uzunroq segment yashashi va kamroq to'xtatilgan kesishlar.
Ichki bosqichli dizayn drilning tezligiga ta'sir qiladimi?
Bu tezlik xususiyati emas. U yadroli plugni baraban ichida qanday harakatlanishini o'zgartiradi. Chunki plug baraban devorining kamroq qismini urib, aniq chiqish nuqtasiga ega, shuning uchun uni g'altak bilan chiqarish o'rniga yengil itarish yetarli bo'ladi — bu barabanning markaziylik xususiyatini ham saqlaydi.
Yangi seriya qanday arborlar va diametrlarni qamrab oladi?
Dastlabki seriya 8 mm dan 100 mm gacha diametrda, M14 va 5/8"-11 arborlarda mavjud. Standart matritsadan tashqari o'lchamlar OEM va shaxsiy brend dasturlari uchun so'rov asosida taklif qilinishi mumkin.
Iltimos, ariza yuboring, biz sizga mos keladigan anti-qo‘rilishli yadroviy burilg‘ich uchun diametr, o‘q va segmentlar haqidagi ma'lumotlarni taqdim etamiz. Aniq narx taklifini berish uchun besh narsa kerak: qanday materialda burilish amalga oshirilayotganligi, diametri, o‘q turi (M14 yoki 5/8"-11), nam yoki quruq burilish amalga oshirilayotganligi va buyurtma miqdori. Bu ma'lumotlarni berishingiz bilan siz umumiy narx ro'yxati emas, balki yetkazib berish muddati va minimal buyurtma miqdori (MOQ) bilan birga narx taklifini olasiz.
Aloqa: Ya Qin · [email protected] · +86 13705784455
Changshunda — Xitoy, Shanxi viloyati, Jishan tumanidagi Qinghe shahrida joylashgan diamantli asboblar ishlab chiqaruvchi korxona bo'lib, mintaqaning superqattiq materiallar sanoat klasteri doirasida faoliyat yuritadi. Kompaniya uchta teshikli anti-qo‘rilishli diamantli yadroviy burilg‘ichlar, diamantli grindings va kesish disklari, yog‘ochni kesish uchun g‘ildiraklar hamda g‘isht, tosh, shisha va qurilish sohasida qo‘llaniladigan boshqa asboblar ishlab chiqaradi; bu mahsulotlar OEM/ODM, shaxsiy brend va o'z brendi orqali distribyutorlar, qurilish bo'ljalar va importyorlarga yetkazib beriladi.
 So'nggi yangiliklar
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - MAXFIYLIK SIYOSATI
 EN