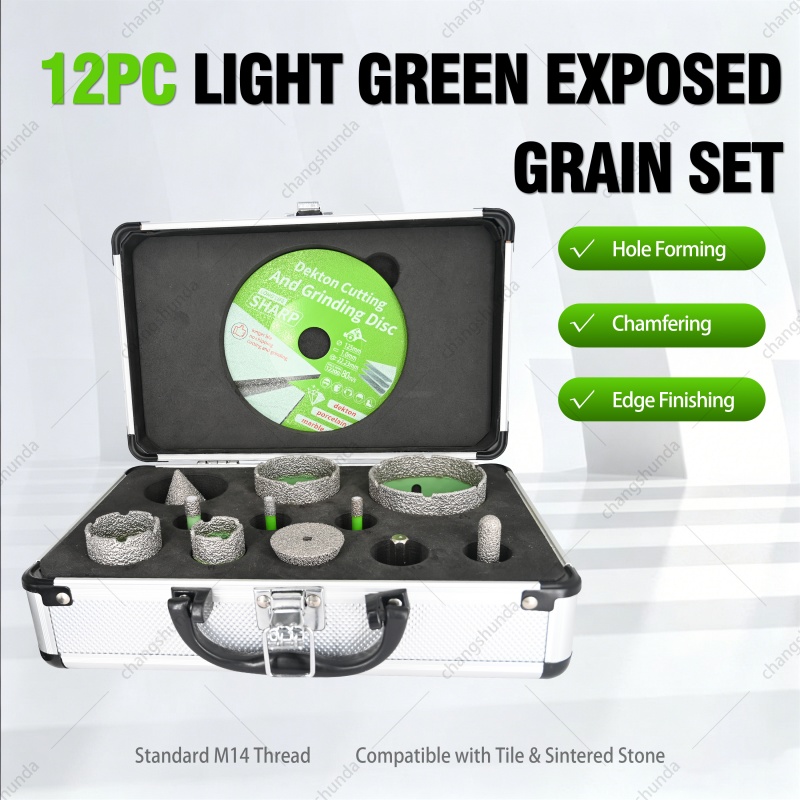
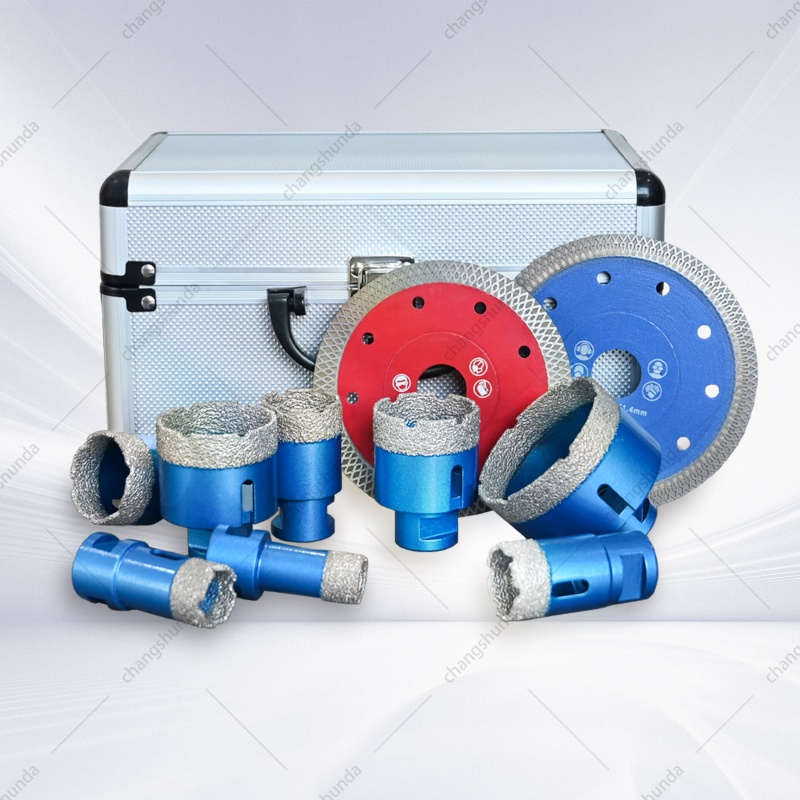
Уезд Цзишань, провинция Шаньси — 13 сентября 2026 г. — В этом месяце компания Jishan County Changshunda Diamond Tools Co., Ltd. собрала в одном помещении технический персонал, руководителей производственных линий и ключевых сотрудников отдела продаж, чтобы обсудить один вопрос, касающийся её новейшего продукта: как трёхотверстное противозаклинивающее алмазное корончатое сверло поступает с производственной линии на объект заказчика с оптимальной стоимостью, требуемым уровнем качества и необходимой скоростью? Заседание возглавил Синбо Хуэй, технический директор; в нём приняли участие более двадцати сотрудников из отделов НИОКР, производства, контроля качества, внутренних продаж и экспортных операций.
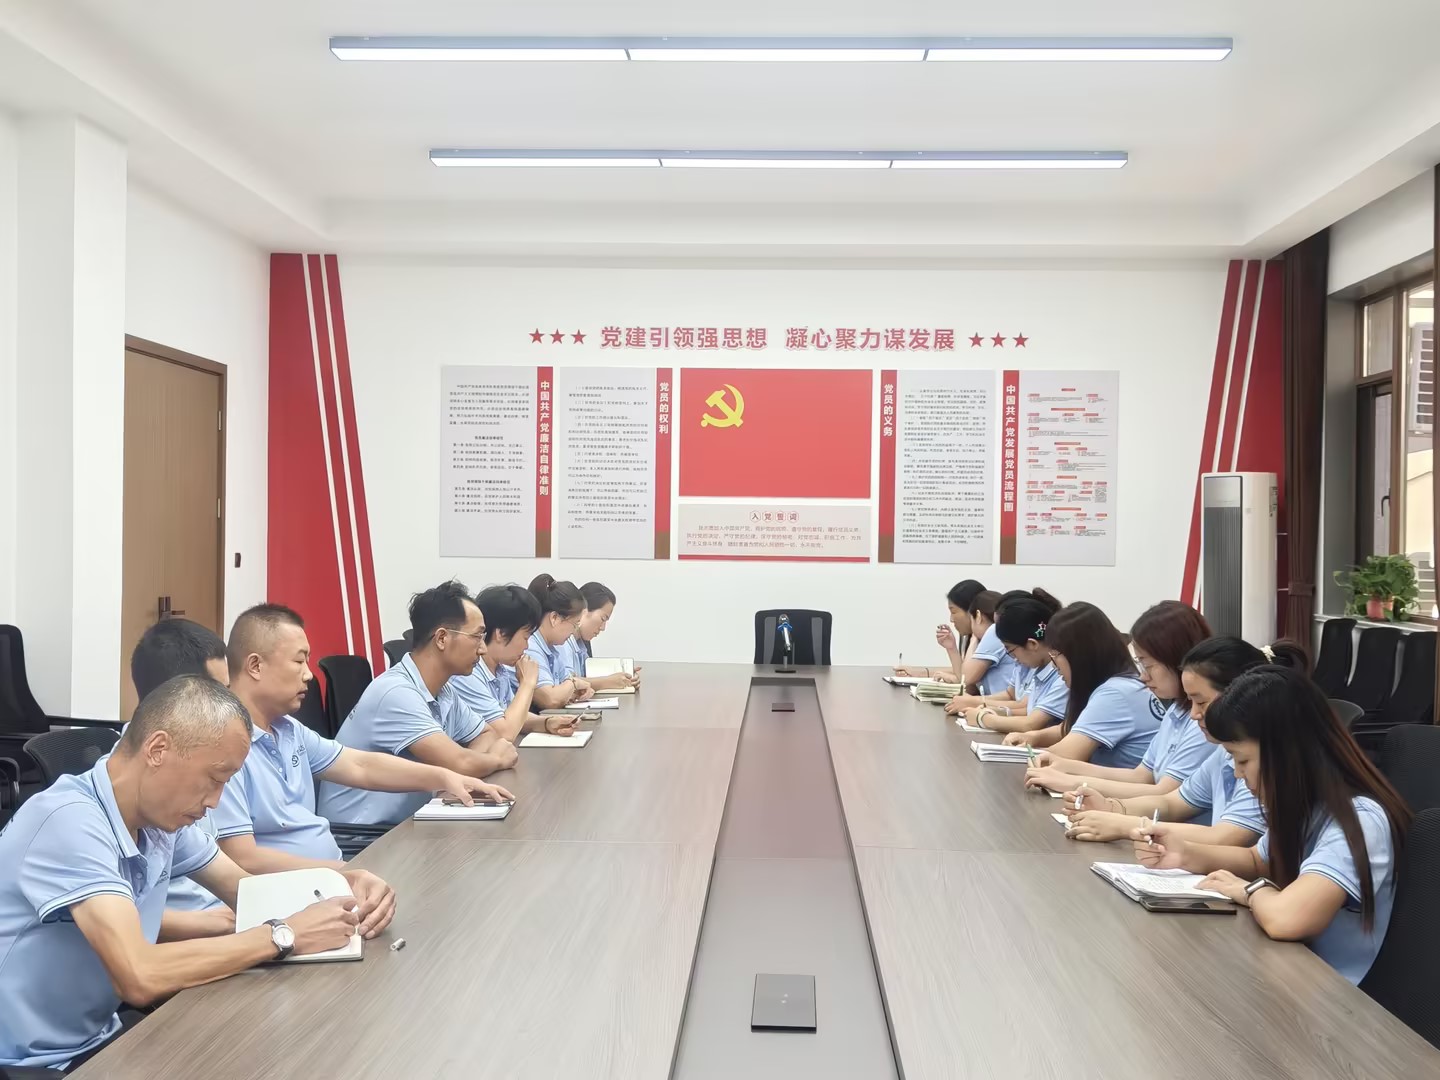
Оказалось, что ответ зависит от двух конструктивных решений — многоотверстной системы удаления стружки и внутреннего ступенчатого профиля — а также от того, смогут ли производственные и коммерческие подразделения достичь согласия по соответствующим цифровым показателям.
Каждый подрядчик, который сверлил керамогранитную плитку или гранит алмазным корончатым сверлом, знает типичный сценарий отказа. Сверло хорошо режет первые несколько отверстий, затем отрезанный цилиндрический кусок («сердцевина») заклинивается внутри ствола. Оператор останавливается, берёт отвёртку или молоток и тратит две–три минуты на борьбу с инструментом вместо сверления. При ремонте ванной комнаты, где требуется просверлить сорок отверстий, это потеря времени исчисляется часами — и каждый удар молотком рискует деформировать ствол, который должен сохранять точность геометрии для соблюдения допусков.
Проблема редко связана с алмазным сегментом. Почти всегда она вызвана пространством между сегментом и хвостовиком: шлам не может выйти наружу, трение возрастает вдоль стенки ствола, а после завершения сверления у сердцевины просто нет места, куда бы она могла выйти. Корончатое сверло с функцией защиты от заклинивания должно одновременно решать все три эти задачи — именно поэтому техническая команда компании Changshunda начала совещание с демонстрации именно этих двух особенностей, а не с описания самого сегмента.
Многодырчатая система отвода
Вместо одного узкого охлаждающего паза новая серия оснащена многодырчатой системой отвода — тремя отводными отверстиями, расположенными так, чтобы удалять шлам и мелкие частицы из зоны резания с той же скоростью, с какой вода подаётся внутрь. Практические преимущества проявляются в трёх аспектах:
• Более низкая температура резания. Охлаждающая жидкость достигает режущей кромки вместо того, чтобы стекать мимо заблокированного отверстия, поэтому сегмент работает при более низкой температуре и дольше сохраняет связующее вещество.
• Более высокая скорость проникновения. Поскольку отходы сразу удаляются из зоны резания, их повторное измельчение сегментом исключается, и большая часть энергии двигателя расходуется непосредственно на резание, а не на повторное измельчение.
• Меньше заблокированных отверстий. Наличие трёх каналов вместо одного означает, что частичная блокировка одного отверстия не прекращает подачу охлаждающей жидкости — типичная причина внезапного перегрева сегмента при глубоком резании.
Внутренняя ступенчатая конструкция
Вторая особенность менее заметна и, по мнению технической команды, выполняет основную рабочую нагрузку. внутренняя ступенчатая конструкция предусматривает выполнение обработанной ступени внутри ствола вместо прямой цилиндрической стенки. Эта ступень изменяет поведение сердечникового пробки двумя способами: она уменьшает площадь контакта между пробкой и стенкой ствола — поверхностью, создающей силу клинового трения, — а также задаёт пробке чётко определённую точку отрыва вместо того, чтобы позволять ей перемещаться по всей длине ствола.
На практике именно это превращает сверло, требующее выбивания сердечника молотком, в сверло, из которого сердечник выпадает при лёгком нажатии — так называемое поведение « отсутствие заклинивания сердечника », о котором коммерческая команда получает больше всего вопросов с момента отправки первых образцов.
Доказательство на месте, а не на бумаге
Команда прямо заявила о пределах лабораторных данных. Основной элемент считается подтверждённым только тогда, когда он сохраняет свои эксплуатационные характеристики при сверлении сотой отверстия в материале, который фактически обрабатывает заказчик. Поэтому первая партия поставок была выпущена с чётко определённой областью применения — керамогранит, керамическая настенная плитка, гранит, искусственный камень и стекло; мокрое резание как стандартное условие — а также с указанием максимальных оборотов в минуту (RPM) для каждого диаметра в печатном виде; сухое резание разрешено только там, где это допускает продукт.
Затем технический отдел последовательно прошёл с аудиторией по вопросам готовности производства, проверяя каждый пункт по чертежам и протоколам испытаний:
· Скрепление сегментов и толщина стенки. Качество пайки и прочность соединения сегмента с корпусом были проверены по всей текущей партии, а контрольные точки допуска по толщине стенки в диапазоне диаметров от 8 мм до 100 мм зафиксированы окончательно.
· Соосность и биение. Биение на направляющем сверле и на режущей кромке измерялось как для версий с посадочным отверстием M14, так и для версий с резьбой 5/8"-11. Эксцентричное вращение — наиболее частая причина сколов на фарфоре и твёрдом камне, и именно это первым замечают клиенты дистрибьютора.
· Геометрия охлаждения. Расположение водоподводящих отверстий было повторно проверено в сравнении с многоотверстной системой удаления стружки для мокрой резки керамической плитки, гранита и композитного камня.
· Основа и маркировка. Марка стали корпуса, вид поверхностной обработки и набор параметров, наносимых лазером — диаметр, тип посадочного отверстия, пиктограмма области применения, максимальные обороты — были зафиксированы для первой партии.
Сейчас десять производственных ячеек получили допуск на выпуск новой серии. Доля изделий, прошедших контроль с первого раза в опытной партии, составила 85 %; команда обязалась повысить этот показатель до 96 % в течение десяти дней после совещания.
Затем коммерческая сторона изменила направление потока информации, представив обратную связь от клиентов в том же помещении:
· Отзывы из практики. Ранние пользователи в Соединённых Штатах и других экспортных рынках отметили высокую скорость резки и чистоту кромок при обработке фарфора, а также запросили сокращение сроков поставки для наиболее востребованных диаметров.
· Ценообразование и позиционирование. Команда сравнила данную серию с тонкостенными свёрлами конкурентов и согласовала ценовую лестницу, охватывающую каналы OEM/ODM, частных марок и собственного бренда.
· План дистрибуции. Дистрибуция будет осуществляться по трём направлениям: независимый веб-сайт — для продвижения бренда и прямых запросов, B2B-маркетплейсы — для оптовых заказов, региональные дистрибьюторы — для местного складского запаса и технической поддержки.
· Упаковка и документация. Для каждого элемента — дизайна коробки, двуязычного технического описания, руководства по выбору режимов резки и веб-страниц продуктов с QR-кодами — был назначен ответственный сотрудник и установлен срок завершения, чтобы маркетинговые материалы поступили одновременно с первой партией, а не после неё.
| № | Действия | Владелец | Планируемая дата |
| 1 | Зафиксировать технологические параметры для стартовой партии и выпустить производственную инструкцию | Технический отдел / Производство | 16 сентября |
| 2 | Завершить испытания на долговечность керамогранита и гранита, опубликовать лист данных испытаний | КАЧЕСТВО | 17 сентября |
| 3 | Утвердить матрицу диаметров и список артикулов для запуска | Технический отдел / Отдел продаж | 18 сентября |
| 4 | Опубликовать страницы продукции, технический паспорт и руководство по применению на независимом веб-сайте | Маркетинг | 20 сентября |
| 5 | Открыть котировки для первого дистрибьютора и оптовых запросов | Продажи | 20 сентября |
| 6 | Собрать обратную связь от клиентов первой партии и направить её в отдел НИОКР | Продажи / Техническая поддержка | 20 сентября |
«Новые продукты никогда не завершаются только техническим отделом», — сказал Цзянъянь Чэн, руководитель производства, на заключительной сессии. «Основной бурок доказывает свою эффективность лишь тогда, когда он чисто режет на объекте заказчика и продолжает работать при сверлении сотой скважины. Именно поэтому люди, которые его производят, и люди, которые его продают, должны сидеть за одним столом, в одной комнате и оперировать одними и теми же цифрами».
Почему мой алмазный бурок застревает в керамической плитке?
Большинство случаев заклинивания вызваны отходами, которые не могут покинуть зону реза. Шлам накапливается между сердечником и стенкой корпуса бура, трение возрастает, и сердечник заклинивает. Многоканальная система эвакуации удаляет этот шлам быстрее, а внутренняя ступенчатая конструкция уменьшает площадь контакта, вызывающую трение.
Что именно меняет «многоканальная система эвакуации»?
Охлаждающая жидкость получает более чем один путь выхода из зоны резания. Если один из отверстий частично заблокирован, поток продолжается через остальные, поэтому сегмент остаётся прохладным, а не перегревается. Визуальные результаты — более быстрое проникновение, увеличенный срок службы сегмента и меньшее количество прерванных резов.
Влияет ли внутренняя ступенчатая конструкция на скорость сверления?
Это не функция, повышающая скорость. Она изменяет поведение керна внутри ствола. Поскольку керн контактирует с меньшей площадью стенки ствола и имеет чётко определённую точку освобождения, он выпадает при лёгком нажатии, а не требует выбивания молотком — что также защищает концентричность ствола.
Какие оправки и диаметры охватывает новая серия?
Стартовый ассортимент включает диаметры от 8 мм до 100 мм с оправками M14 и 5/8"-11. Размеры вне стандартной матрицы могут быть предоставлены по запросу для программ OEM и под собственной торговой маркой.
Направьте нам вашу заявку, и мы сообщим вам диаметр, тип посадочного отверстия (арбора) и параметры сегментов для алмазного керна с функцией защиты от заклинивания, подходящего под ваши требования. Для точного расчёта цены нам необходимо пять параметров: материал, в котором предполагается бурение; требуемый диаметр; тип арбора (M14 или 5/8"–11); способ работы — с охлаждением (влажный режим) или без охлаждения (сухой режим); объём заказа. Укажите эти данные — и вы получите коммерческое предложение с указанием сроков поставки и минимального объёма заказа (MOQ), а не общий прайс-лист.
Контакт: Ya Qin · [email protected] · +86 13705784455
Changshunda — производитель алмазных инструментов, базирующийся в посёлке Цинхэ, уезде Цзишань, провинция Шаньси, Китай, в составе промышленного кластера сверхтвёрдых материалов региона. Компания выпускает трёхотверстные алмазные керны с функцией защиты от заклинивания, алмазные шлифовальные и резательные диски, пильные диски для деревообработки, а также сопутствующие инструменты для обработки плитки, камня, стекла и строительных материалов. Продукция поставляется дистрибьюторам, подрядчикам и импортёрам через каналы OEM/ODM, частных марок (private label) и собственных брендов.
 Свежие новости
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN