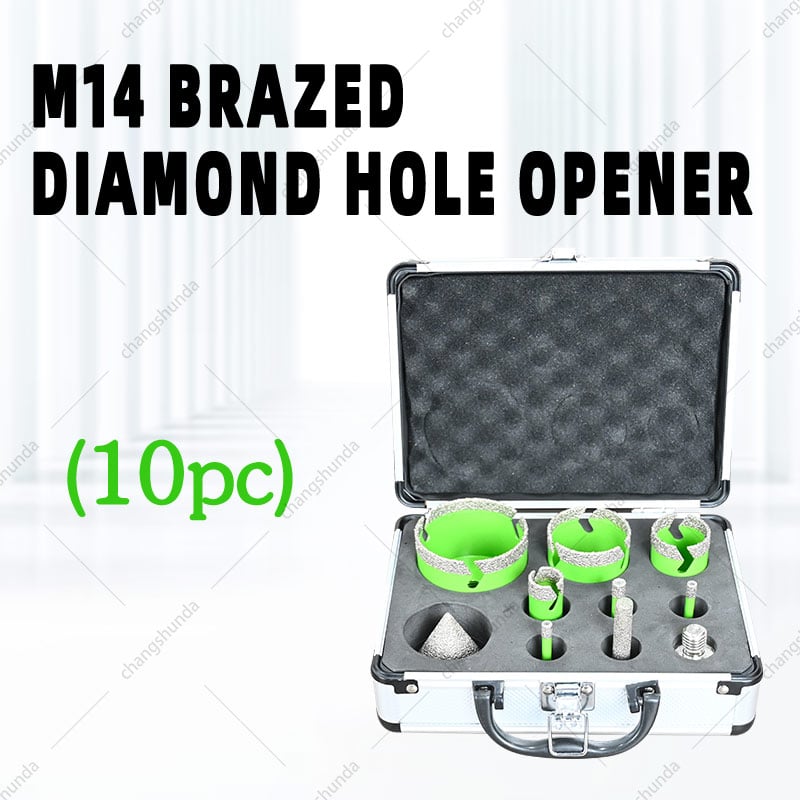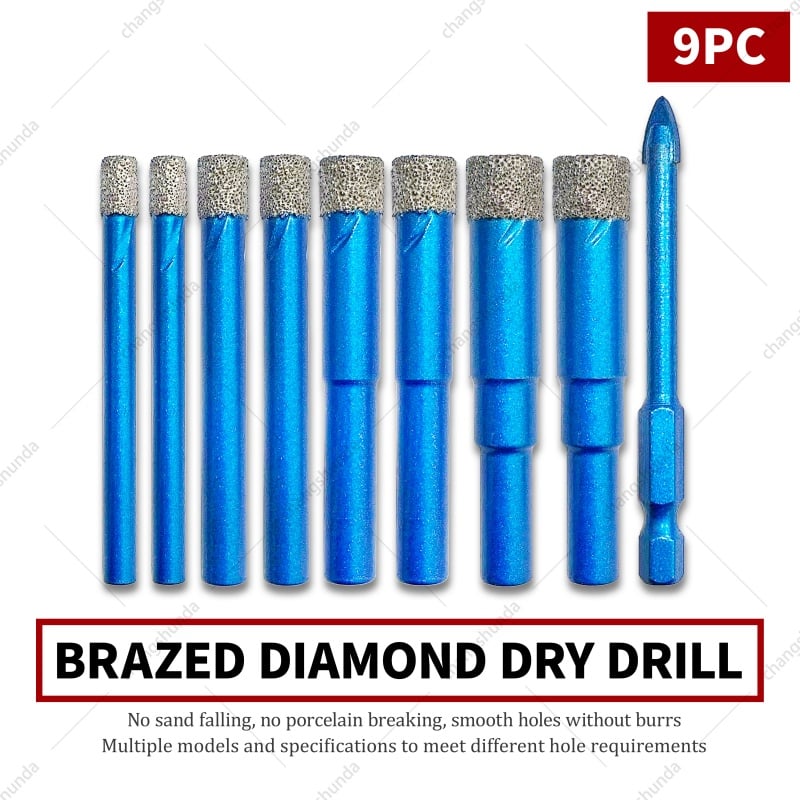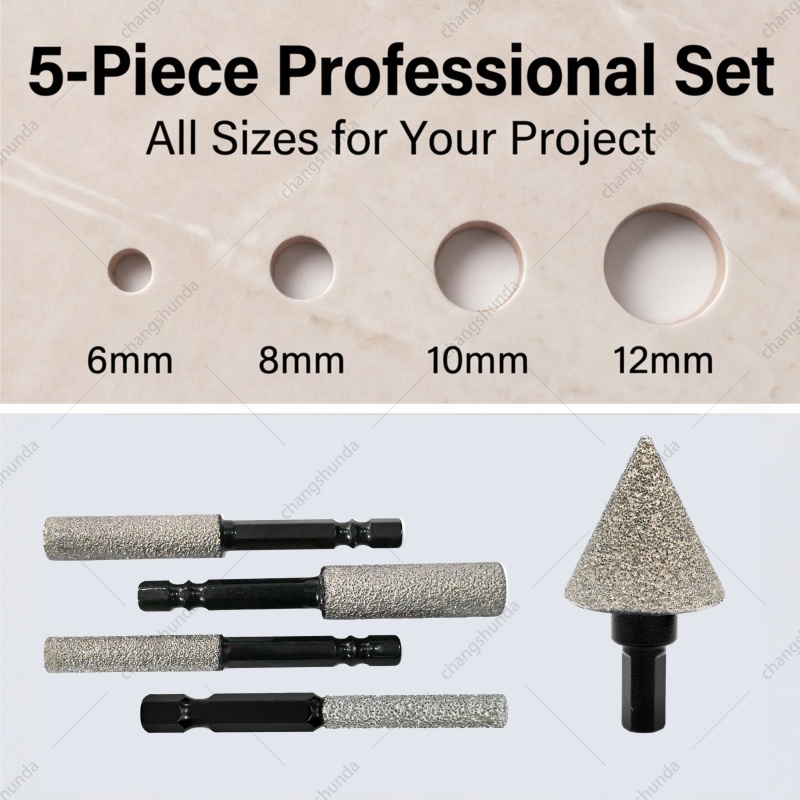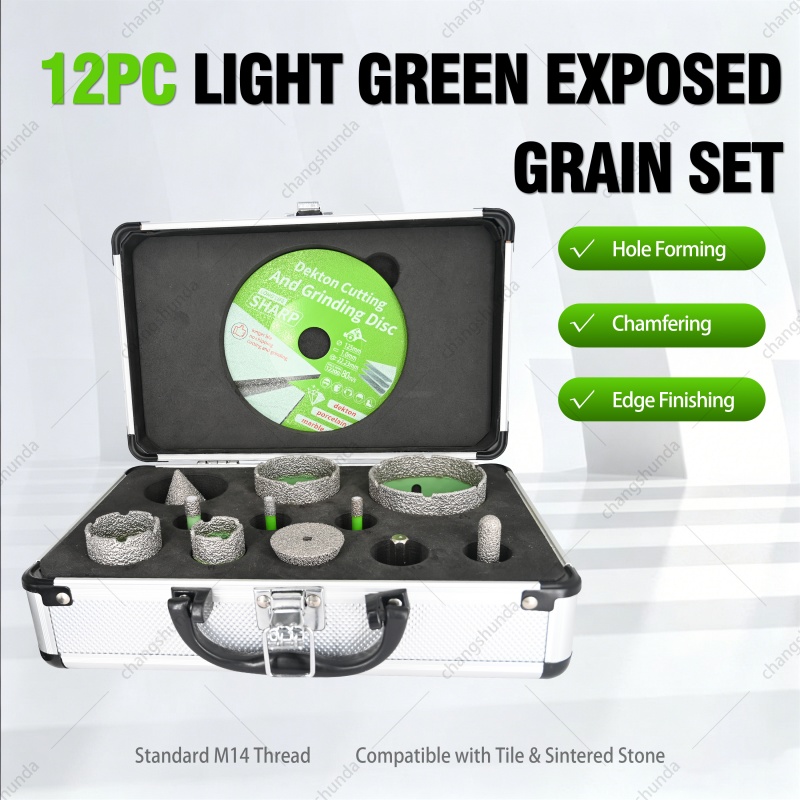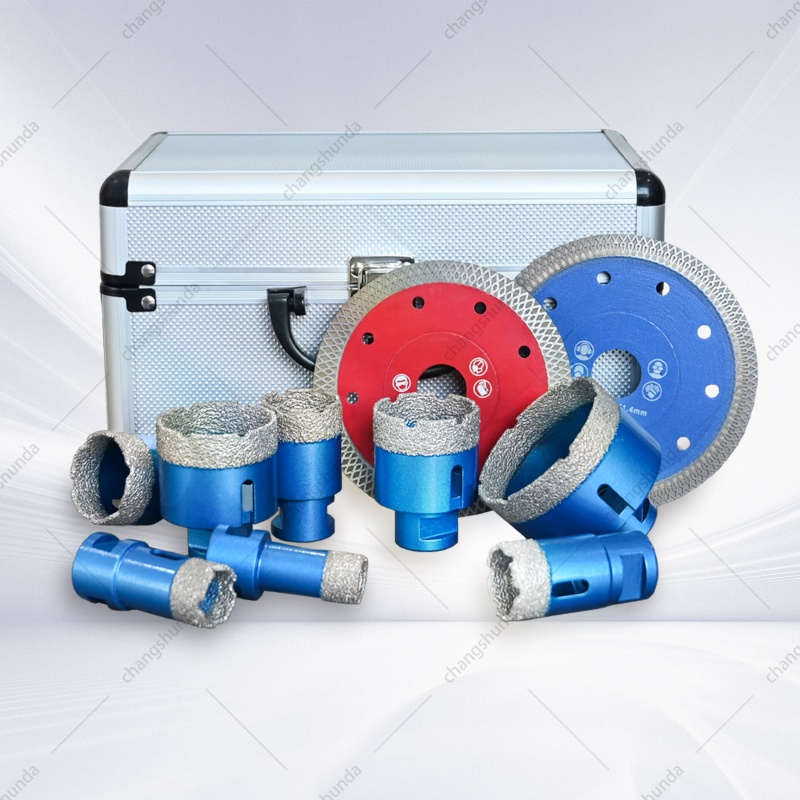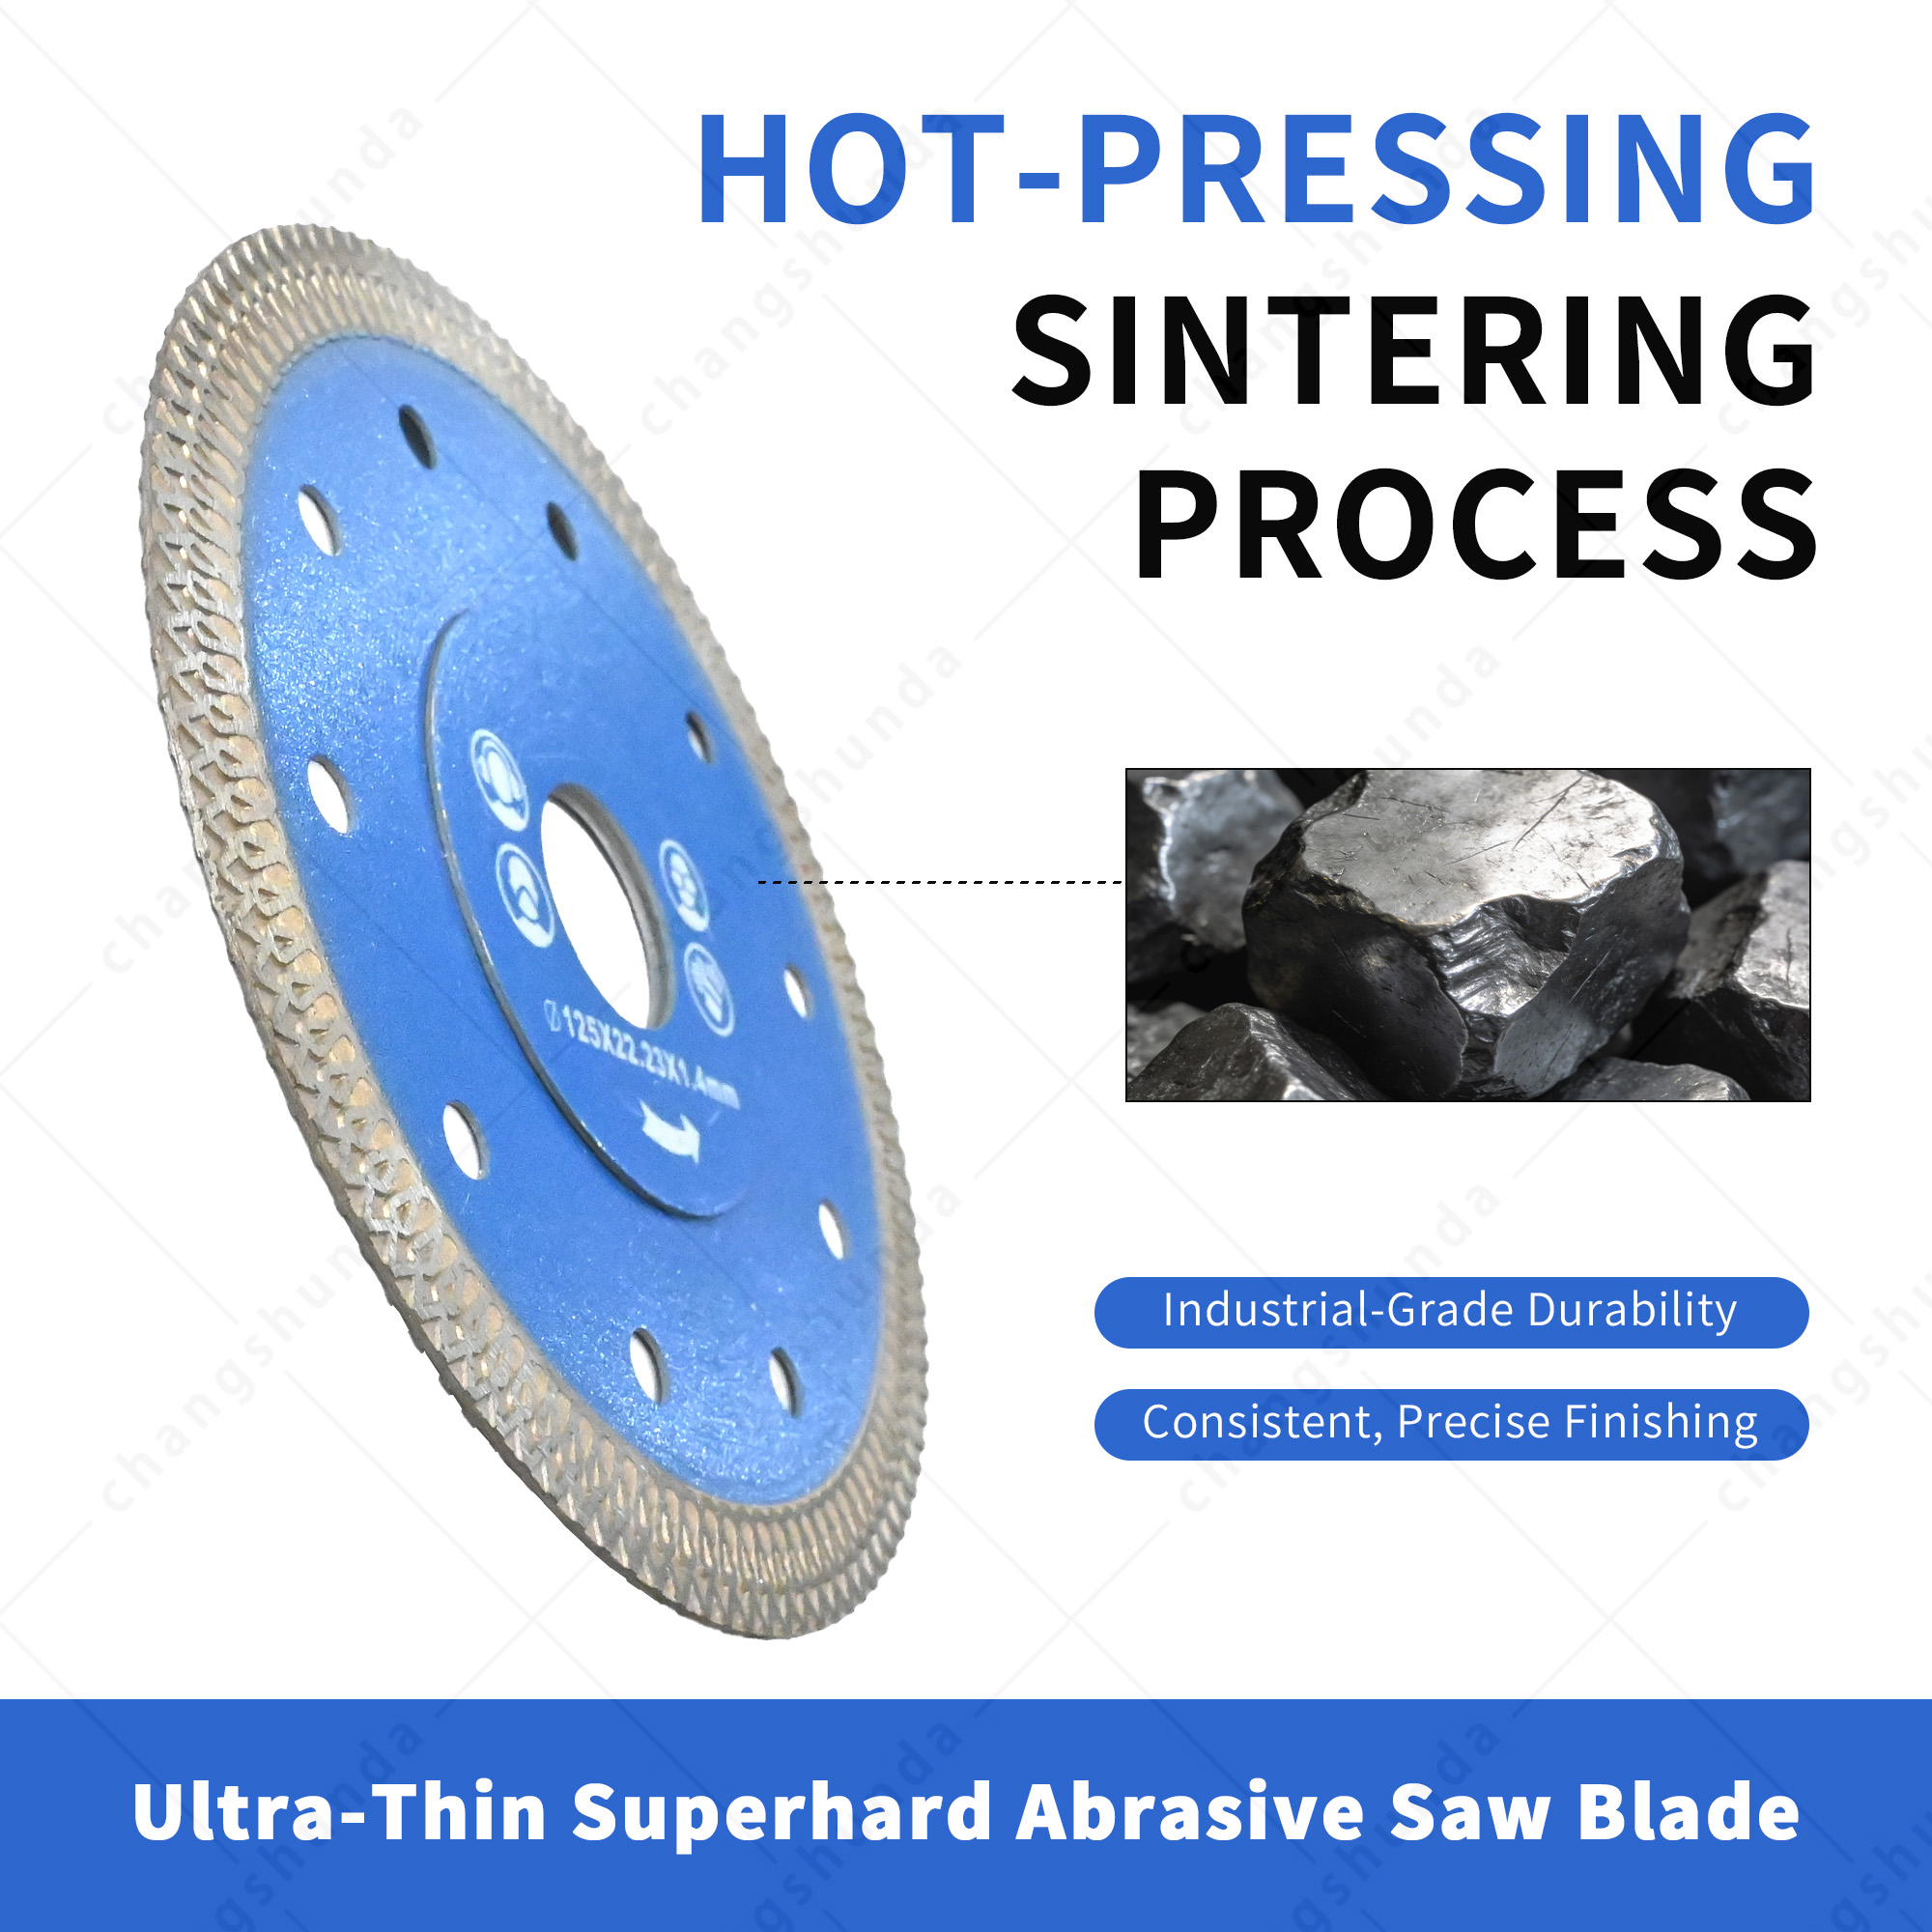
Powiat Jishan, prowincja Shanxi — 13 września 2026 — W tym miesiącu firma Jishan County Changshunda Diamond Tools Co., Ltd. zebrała swoich specjalistów technicznych, kierowników linii produkcyjnych oraz kluczowych przedstawicieli działu sprzedaży w jednym pomieszczeniu, aby odpowiedzieć na jedno pytanie dotyczące jej najnowszego produktu: jak trzyotworowy przeciwwstrząsowy diamentowy wiertnik rdzeniowy przechodzi z linii produkcyjnej na plac budowy klienta przy odpowiednich kosztach, odpowiednim poziomie jakości i odpowiedniej prędkości? Spotkanie przewodniczył Xinbo Hui, Dyrektor Techniczny, a wzięło w nim udział ponad dwadzieścia osób z działów badań i rozwoju, produkcji, kontroli jakości, sprzedaży krajowej oraz operacji eksportowych.
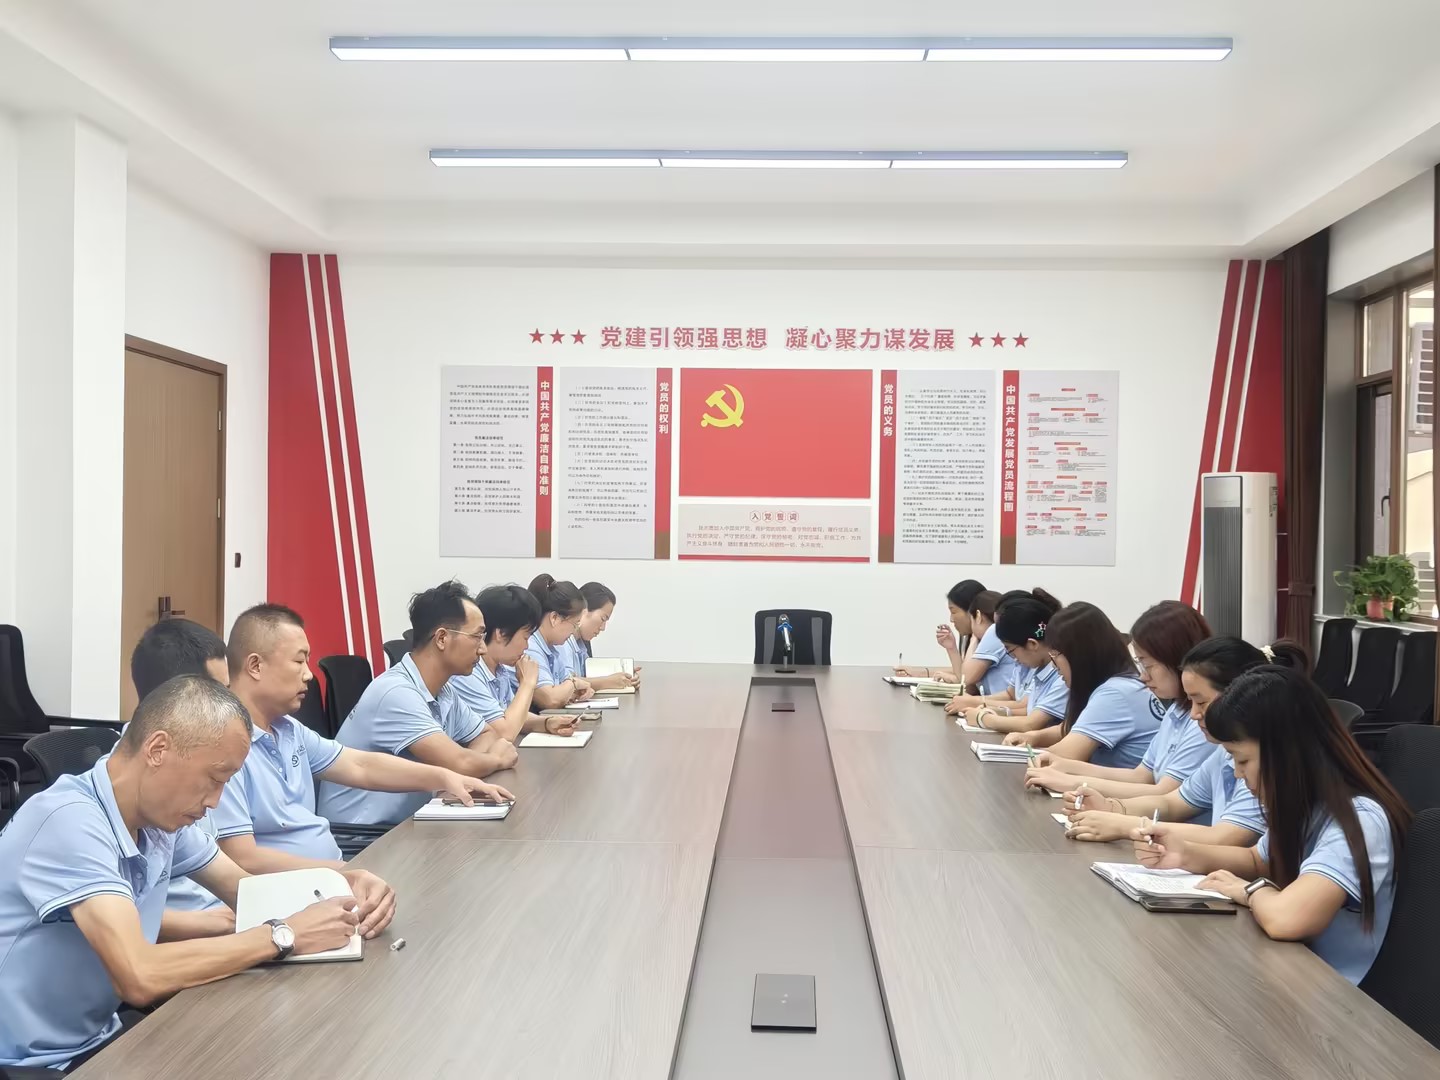
Okazało się, że odpowiedź zależy od dwóch decyzji projektowych — wielootworowego odprowadzania materiału i wewnętrznego projektu stopnia — oraz od tego, czy działy produkcji i sprzedaży zgodzą się na związane z nimi dane liczbowe.
Każdy wykonawca, który wiercił płytki porcelanowe lub granit za pomocą wiertła diamentowego z rdzeniem, zna ten sposób awarii. Wiertło dobrze tnące przez pierwsze kilka otworów zaczyna się zapychać — wycięty rdzeń zakleszcza się wewnątrz korpusu. Operator przerywa pracę, sięga po śrubokręt lub młotek i spędza dwa–trzy minuty walcząc z narzędziem zamiast wiercić. Przy remoncie łazienki, gdzie trzeba wykonać czterdzieści otworów, utracona w ten sposób czas mierzona jest godzinami — a każdy uderzenie młotkiem niesie ryzyko odkształcenia korpusu, który musi zachować dokładność geometryczną, by spełniać swoje tolerancje.
Problem rzadko dotyczy segmentu diamentowego. Prawie zawsze leży on w przestrzeni między segmentem a wrzecieniem: zawiesina nie może uciec, tarcie narasta przy ścianie korpusu, a po zakończeniu wiercenia nie ma miejsca, gdzie mógłby się znaleźć wycięty rdzeń. Wiertło antyzakleszczające musi rozwiązać te trzy problemy jednocześnie — dlatego zespół techniczny Changshunda rozpoczął spotkanie właśnie od omówienia tych dwóch cech, a nie od samego segmentu.
Wielootworowe odprowadzanie
Zamiast pojedynczej wąskiej szczeliny chłodzącej nowa seria posiada układ wielootworowego odprowadzania — trzy otwory odprowadzające ułożone tak, aby usuwać zawiesinę i drobne pozostałości z strefy cięcia tak szybko, jak woda je doprowadza. Praktyczne efekty widać w trzech miejscach:
· Niższa temperatura cięcia. Płyn chłodzący dociera do krawędzi tnącej zamiast przepływać obok zablokowanego otworu, dzięki czemu segment działa chłodniej i dłużej zachowuje swoje połączenie.
· Szybsze przebijanie. Pozostałości opuszczające strefę cięcia natychmiast nie są ponownie mielone przez segment, więc większa część energii silnika jest zużywana na cięcie, a nie na ponowne mielenie.
· Mniej zablokowanych otworów. Dzięki trzem ścieżkom zamiast jednej częściowe zablokowanie jednego otworu nie powoduje całkowitego przerwania przepływu płynu chłodzącego — co często prowadzi do nagłego przepalenia segmentu przy głębokich cięciach.
Projekt wewnętrznej stopniowej konstrukcji
Drugą cechą jest rozwiązanie mniej widoczne i — według zespołu technicznego — najbardziej skuteczne. projekt wewnętrznej stopniowej konstrukcji umieszcza frezowaną stopę wewnątrz tulei zamiast prostej, cylindrycznej ściany otworu. Ta stopa wpływa na zachowanie wkładki rdzeniowej na dwa sposoby: zmniejsza powierzchnię styku między wkładką a ścianą tulei – czyli powierzchnią generującą tarcie klinowe – oraz zapewnia wkładce określony punkt zwolnienia zamiast pozwalania jej przesuwać się wzdłuż całej długości tulei.
W praktyce właśnie to przekształca wiertło wymagające usuwania rdzenia za pomocą młotka w wiertło, z którego rdzeń wypada po lekkim nacisku – tak zwane zachowanie „ brak zakleszczenia rdzenia ”, o którym zespół sprzedaży otrzymywał najwięcej pytań od momentu wysłania pierwszych próbek.
Dowodzenie na miejscu, nie na papierze
Zespół był bezpośredni w kwestii ograniczeń danych laboratoryjnych. Kluczowy element uznaje się za potwierdzony dopiero wtedy, gdy zachowuje swoje właściwości przy cięciu setnego otworu w materiale, który rzeczywiście przetwarza klient. Dlatego pierwsza partia wydana na rynek zawierała wyraźnie określony zakres zastosowań — płytki porcelanowe, płytki ceramiczne do ścian, granit, kamień inżynieryjny i szkło; cięcie mokre jako standard — oraz wydrukowaną maksymalną prędkość obrotową (RPM) dla każdego średnicy, a ograniczenia cięcia suchego oznaczono wyłącznie tam, gdzie produkt na to pozwala.
Następnie specjaliści techniczni zaprezentowali zespołowi gotowość produkcji punkt po punkcie, odnosząc się do rysunków i protokołów testów:
· Sklejanie segmentów i grubość ścianki. Jakość lutowania oraz wytrzymałość połączenia segmentu z korpusem zostały przeanalizowane w ramach obecnej partii, a punkty kontrolne tolerancji grubości ścianki w zakresie średnic 8–100 mm zostały ustalone na stałe.
· Koncentryczność i biój. Wartość wypadania na wiertle prowadzącym i na krawędzi tnącej zmierzono zarówno dla wersji trzpienia M14, jak i 5/8"-11.
· Geometria chłodzenia. Układ dopływu wody zweryfikowano ponownie w odniesieniu do projektu odprowadzania przez wiele otworów w przypadku cięcia mokrego płytek ceramicznych, granitu oraz kamienia inżynieryjnego.
· Podłoże i oznaczenie. Gatunek stali korpusu, obróbka powierzchniowa oraz zestaw specyfikacji naniesionych laserowo — średnica, trzpień, ikona zastosowania, maksymalne obroty na minutę — zostały ustalone na potrzeby pierwszej partii produkcyjnej.
Dziesięć komórek produkcyjnych jest obecnie zakwalifikowanych do nowej serii. Wskaźnik wydajności pierwszego przejścia w próbnej partii wyniósł 85%; zespół zobowiązał się podnieść tę wartość do 96% w ciągu dziesięciu dni od dnia spotkania.
Strona komercyjna odwróciła następnie kierunek przepływu informacji, wprowadzając opinię klientów do tego samego pomieszczenia:
· Opinie z terenu. Wczesni użytkownicy w Stanach Zjednoczonych i innych rynkach eksportowych podkreślili szybkość cięcia oraz czyste krawędzie przy obróbce porcelany i zażądali skrócenia czasów realizacji zamówień dla najbardziej popularnych średnic.
· Cena i pozycjonowanie. Zespół porównał tę serię z konkurencyjnymi wiertłami cienkościenneymi i uzgodnił skalę cenową obejmującą kanały OEM/ODM, marki własnej produkcji oraz marki własnej.
· Plan dystrybucji. Dystrybucja będzie przebiegać trzema ścieżkami: niezależna strona internetowa do promocji marki i obsługi bezpośrednich zapytań, platformy B2B do zamówień hurtowych oraz dystrybutorzy regionalni zapewniający lokalne zapasy i wsparcie techniczne.
· Opakowanie i dokumentacja. Każdemu elementowi – grafice na pudełku, dwujęzycznej karcie technicznej, instrukcji zastosowań tnących oraz stronom produktu powiązanym kodem QR – przypisano odpowiedzialnego osobę i termin realizacji, aby materiały marketingowe dotarły razem z pierwszą dostawą, a nie po jej otrzymaniu.
| Nr. | Działanie | Właściciel | Data docelowa |
| 1 | Zablokować parametry procesowe dla partii startowej i wydać instrukcję roboczą | Technika / Produkcja | 16 września |
| 2 | Zakończenie testów wytrzymałościowych na porcelanie i granicie oraz opublikowanie arkusza danych testowych | Jakość | 17 września |
| 3 | Ostateczne ustalenie macierzy średnic i listy SKU do wprowadzenia na rynek | Techniczny / Sprzedaż | 18 września |
| 4 | Opublikowanie stron produktu, arkusza specyfikacji oraz przewodnika zastosowań na niezależnej stronie internetowej | Marketingu | 20 września |
| 5 | Rozpoczęcie przyjmowania ofert dla pierwszego dystrybutora oraz zapytań seryjnych | Sprzedaż | 20 września |
| 6 | Zebranie opinii klientów z pierwszej partii i przekazanie jej do działu B+R | Sprzedaż / Technika | 20 września |
«Nowe produkty nigdy nie są kończone wyłącznie przez dział techniczny», powiedział Cheng Jiangyan, kierownik produkcji, na sesji podsumowującej. «Podstawowy wiertło diamentowe dowodzi swojej wartości dopiero wtedy, gdy czysto tnące na miejscu klienta i nadal skutecznie pracuje przy setnym otworze. Dlatego osoby je produkujące i osoby je sprzedające muszą siedzieć przy tym samym stole, w tym samym pomieszczeniu i operować tymi samymi danymi.»
Dlaczego moje wiertło diamentowe zakleszcza się w płytkach porcelanowych?
Większość zakleszczeń wynika z odpadów, które nie mogą opuścić strefy cięcia. Szlam gromadzi się między wyciętym wycinkiem a ścianą korpusu wiertła, co powoduje wzrost tarcia i zakleszczenie wycinka. Projekt z wieloma otworami odprowadzającymi przyspiesza usuwanie szlamu, a wewnętrzny kształt stopniowy zmniejsza powierzchnię kontaktu generującą tarcie.
Co dokładnie zmienia „wielootworowy system odprowadzania”?
Zapewnia chłodziwu więcej niż jedną ścieżkę wyjścia ze strefy cięcia. Jeśli jedno otwór częściowo się zapycha, przepływ nadal zachodzi przez pozostałe, dzięki czemu segment pozostaje chłodny zamiast się przegrzewać. Widoczne efekty to szybsze wnikanie, dłuższa żywotność segmentu oraz mniejsza liczba przerwanych cięć.
Czy wewnętrzny kształt stopniowy wpływa na prędkość wiercenia?
Nie jest to cecha związana z prędkością. Zmienia ona sposób zachowania się wycinka rdzenia wewnątrz korpusu. Ponieważ wycinek styka się z mniejszą powierzchnią ścianki korpusu i ma określony punkt uwolnienia, wypada samoczynnie przy lekkim pchnięciu, a nie wymaga wypychania młotkiem — co dodatkowo chroni współosiowość korpusu.
Dla jakich trzpieni i średnic przeznaczona jest nowa seria?
Zakres początkowy obejmuje średnice od 8 mm do 100 mm oraz trzpienie M14 i 5/8"-11. Rozmiary spoza standardowej macierzy mogą być podane na żądanie w ramach programów OEM i własnych marek.
Wyślij nam swoje zapytanie, a przekażemy Ci średnicę, typ wrzeciona oraz specyfikację segmentów dla wiertła rdzeniowego zapobiegającego zakleszczeniom, które do niego pasuje. Aby przygotować dokładną ofertę, potrzebujemy pięciu informacji: materiału, w którym będzie wykonywane wiercenie; średnicy wiertła; typu wrzeciona (M14 lub 5/8"-11); sposobu wiercenia (mokrego czy suchego); oraz ilości zamówienia. Podaj nam te dane, a otrzymasz ofertę zawierającą czas realizacji i minimalną ilość zamówienia (MOQ), a nie ogólną listę cen.
Kontakt: Ya Qin · [email protected] · +86 13705784455
Changshunda to producent narzędzi diamentowych z siedzibą w miejscowości Qinghe, powiat Jishan, prowincja Shanxi, Chiny, położony w obrębie przemysłowego klastra materiałów nadmiernie twardych regionu. Firma produkuję trzyotworowe wiertła rdzeniowe diamentowe zapobiegające zakleszczeniom, tarcze szlifierskie i tnące diamentowe, piły do drewna oraz powiązane narzędzia przeznaczone do pracy z płytkami ceramicznymi, kamieniem, szkłem i materiałami budowlanymi. Obsługuje dystrybutorów, wykonawców budowlanych oraz importerów poprzez usługi OEM/ODM, etykietowanie prywatne oraz własną markę.
 Gorące wiadomości
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - POLITYKA PRYWATNOŚCI
 EN