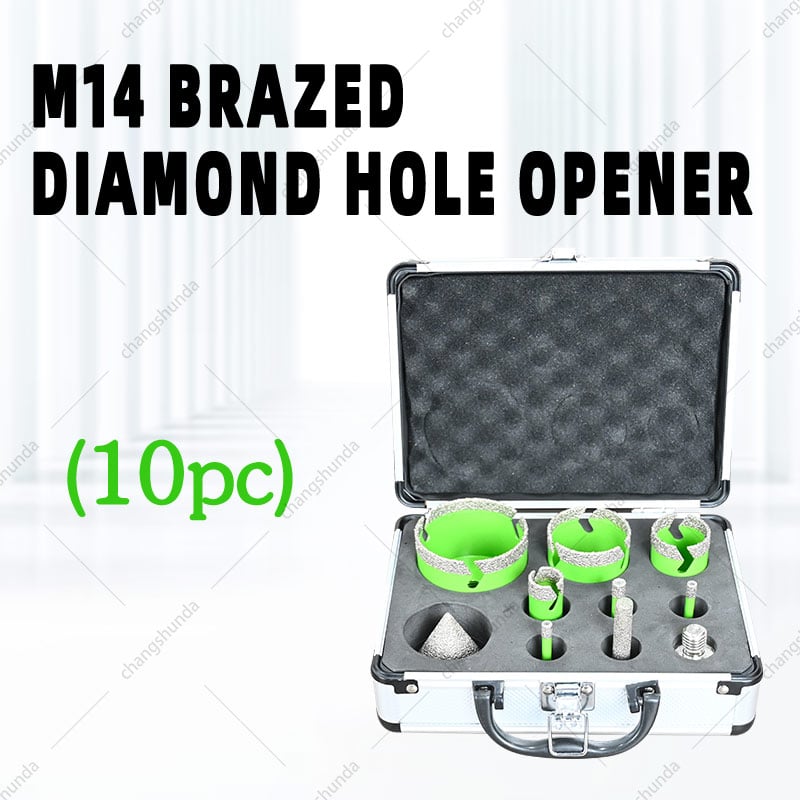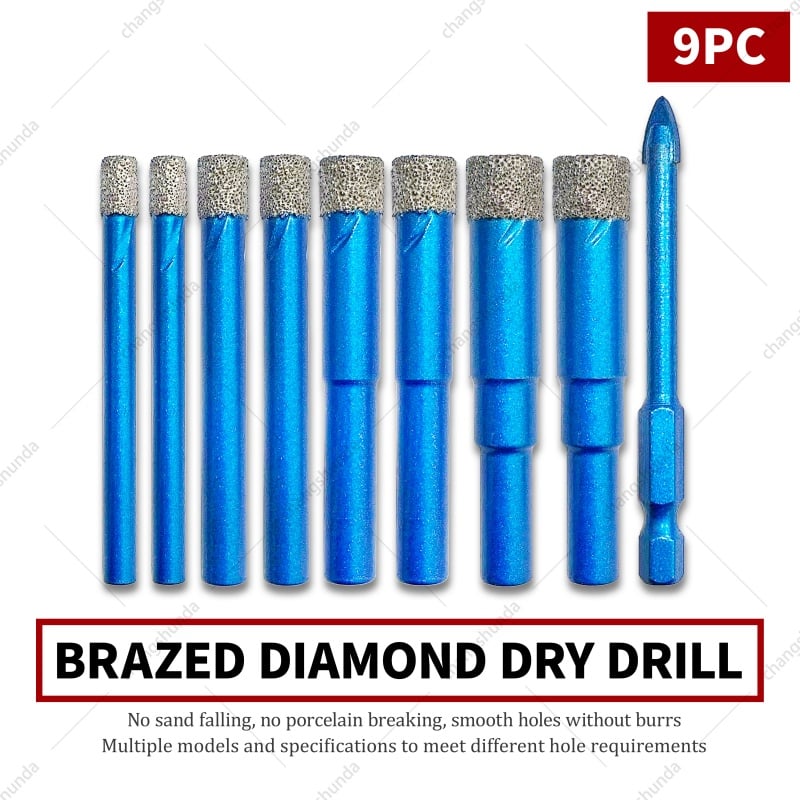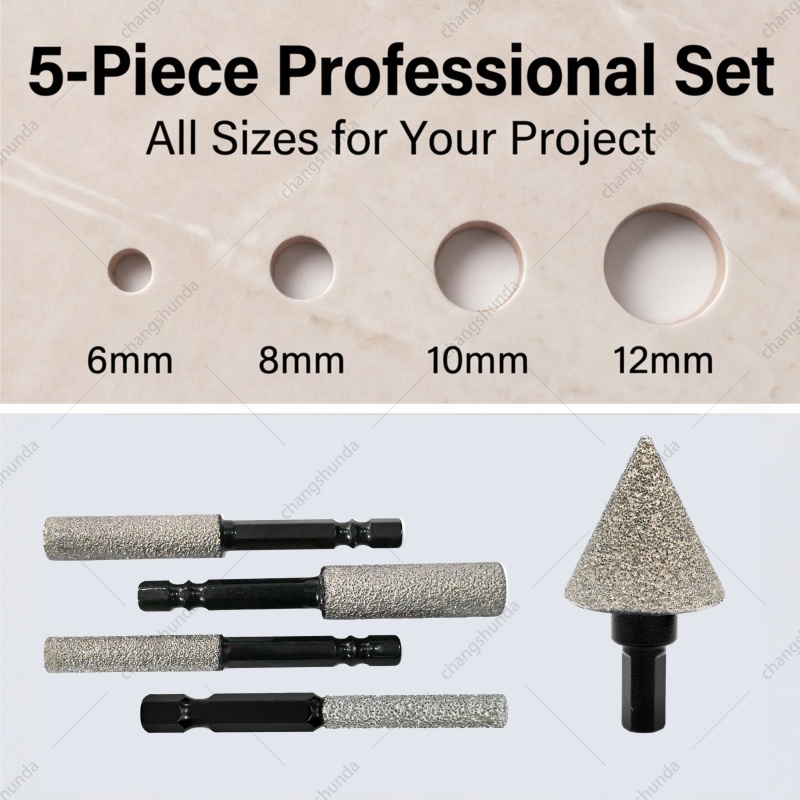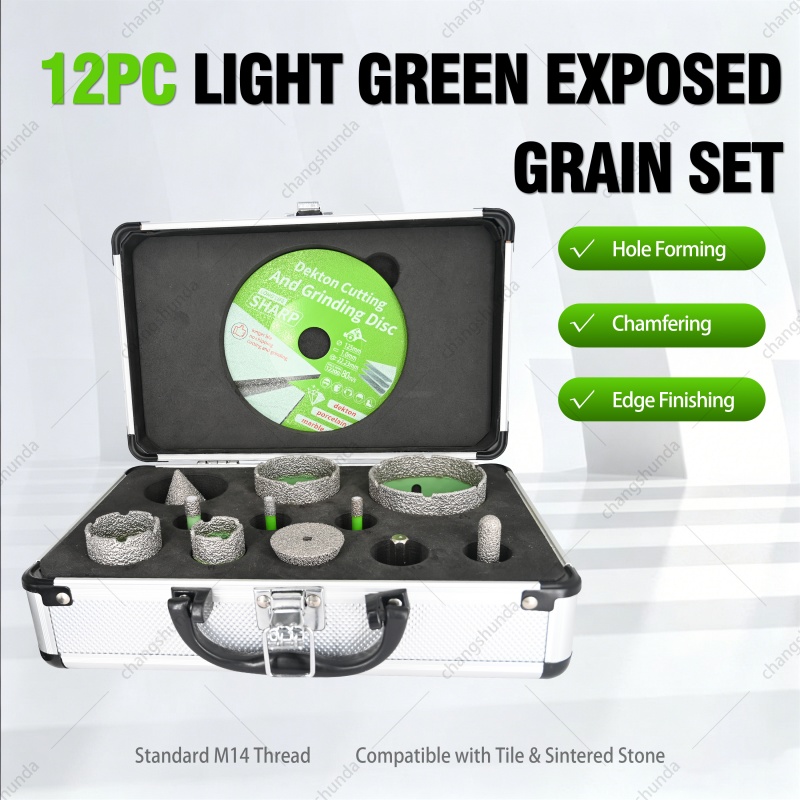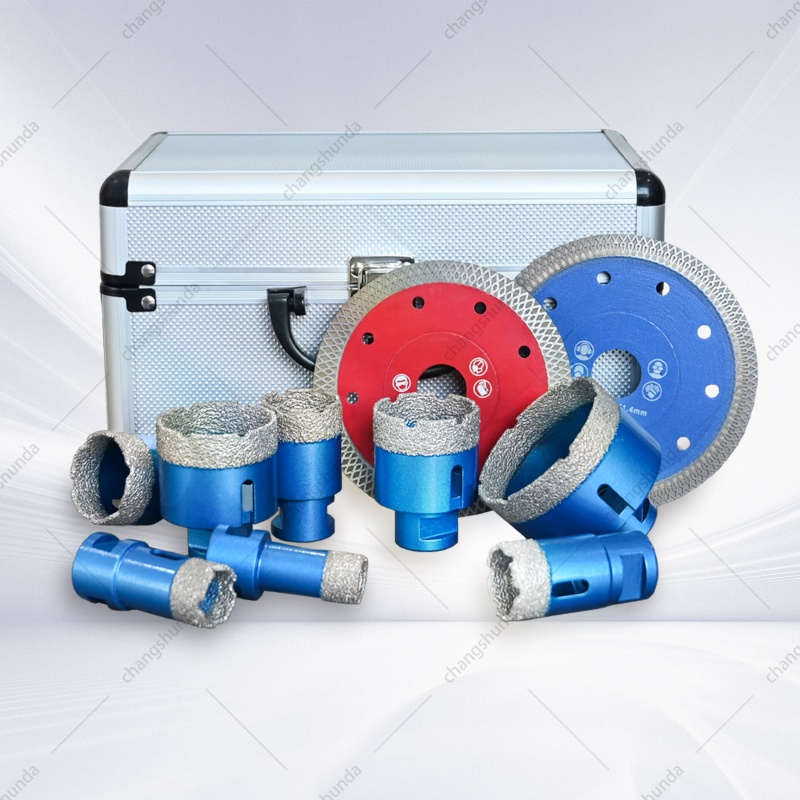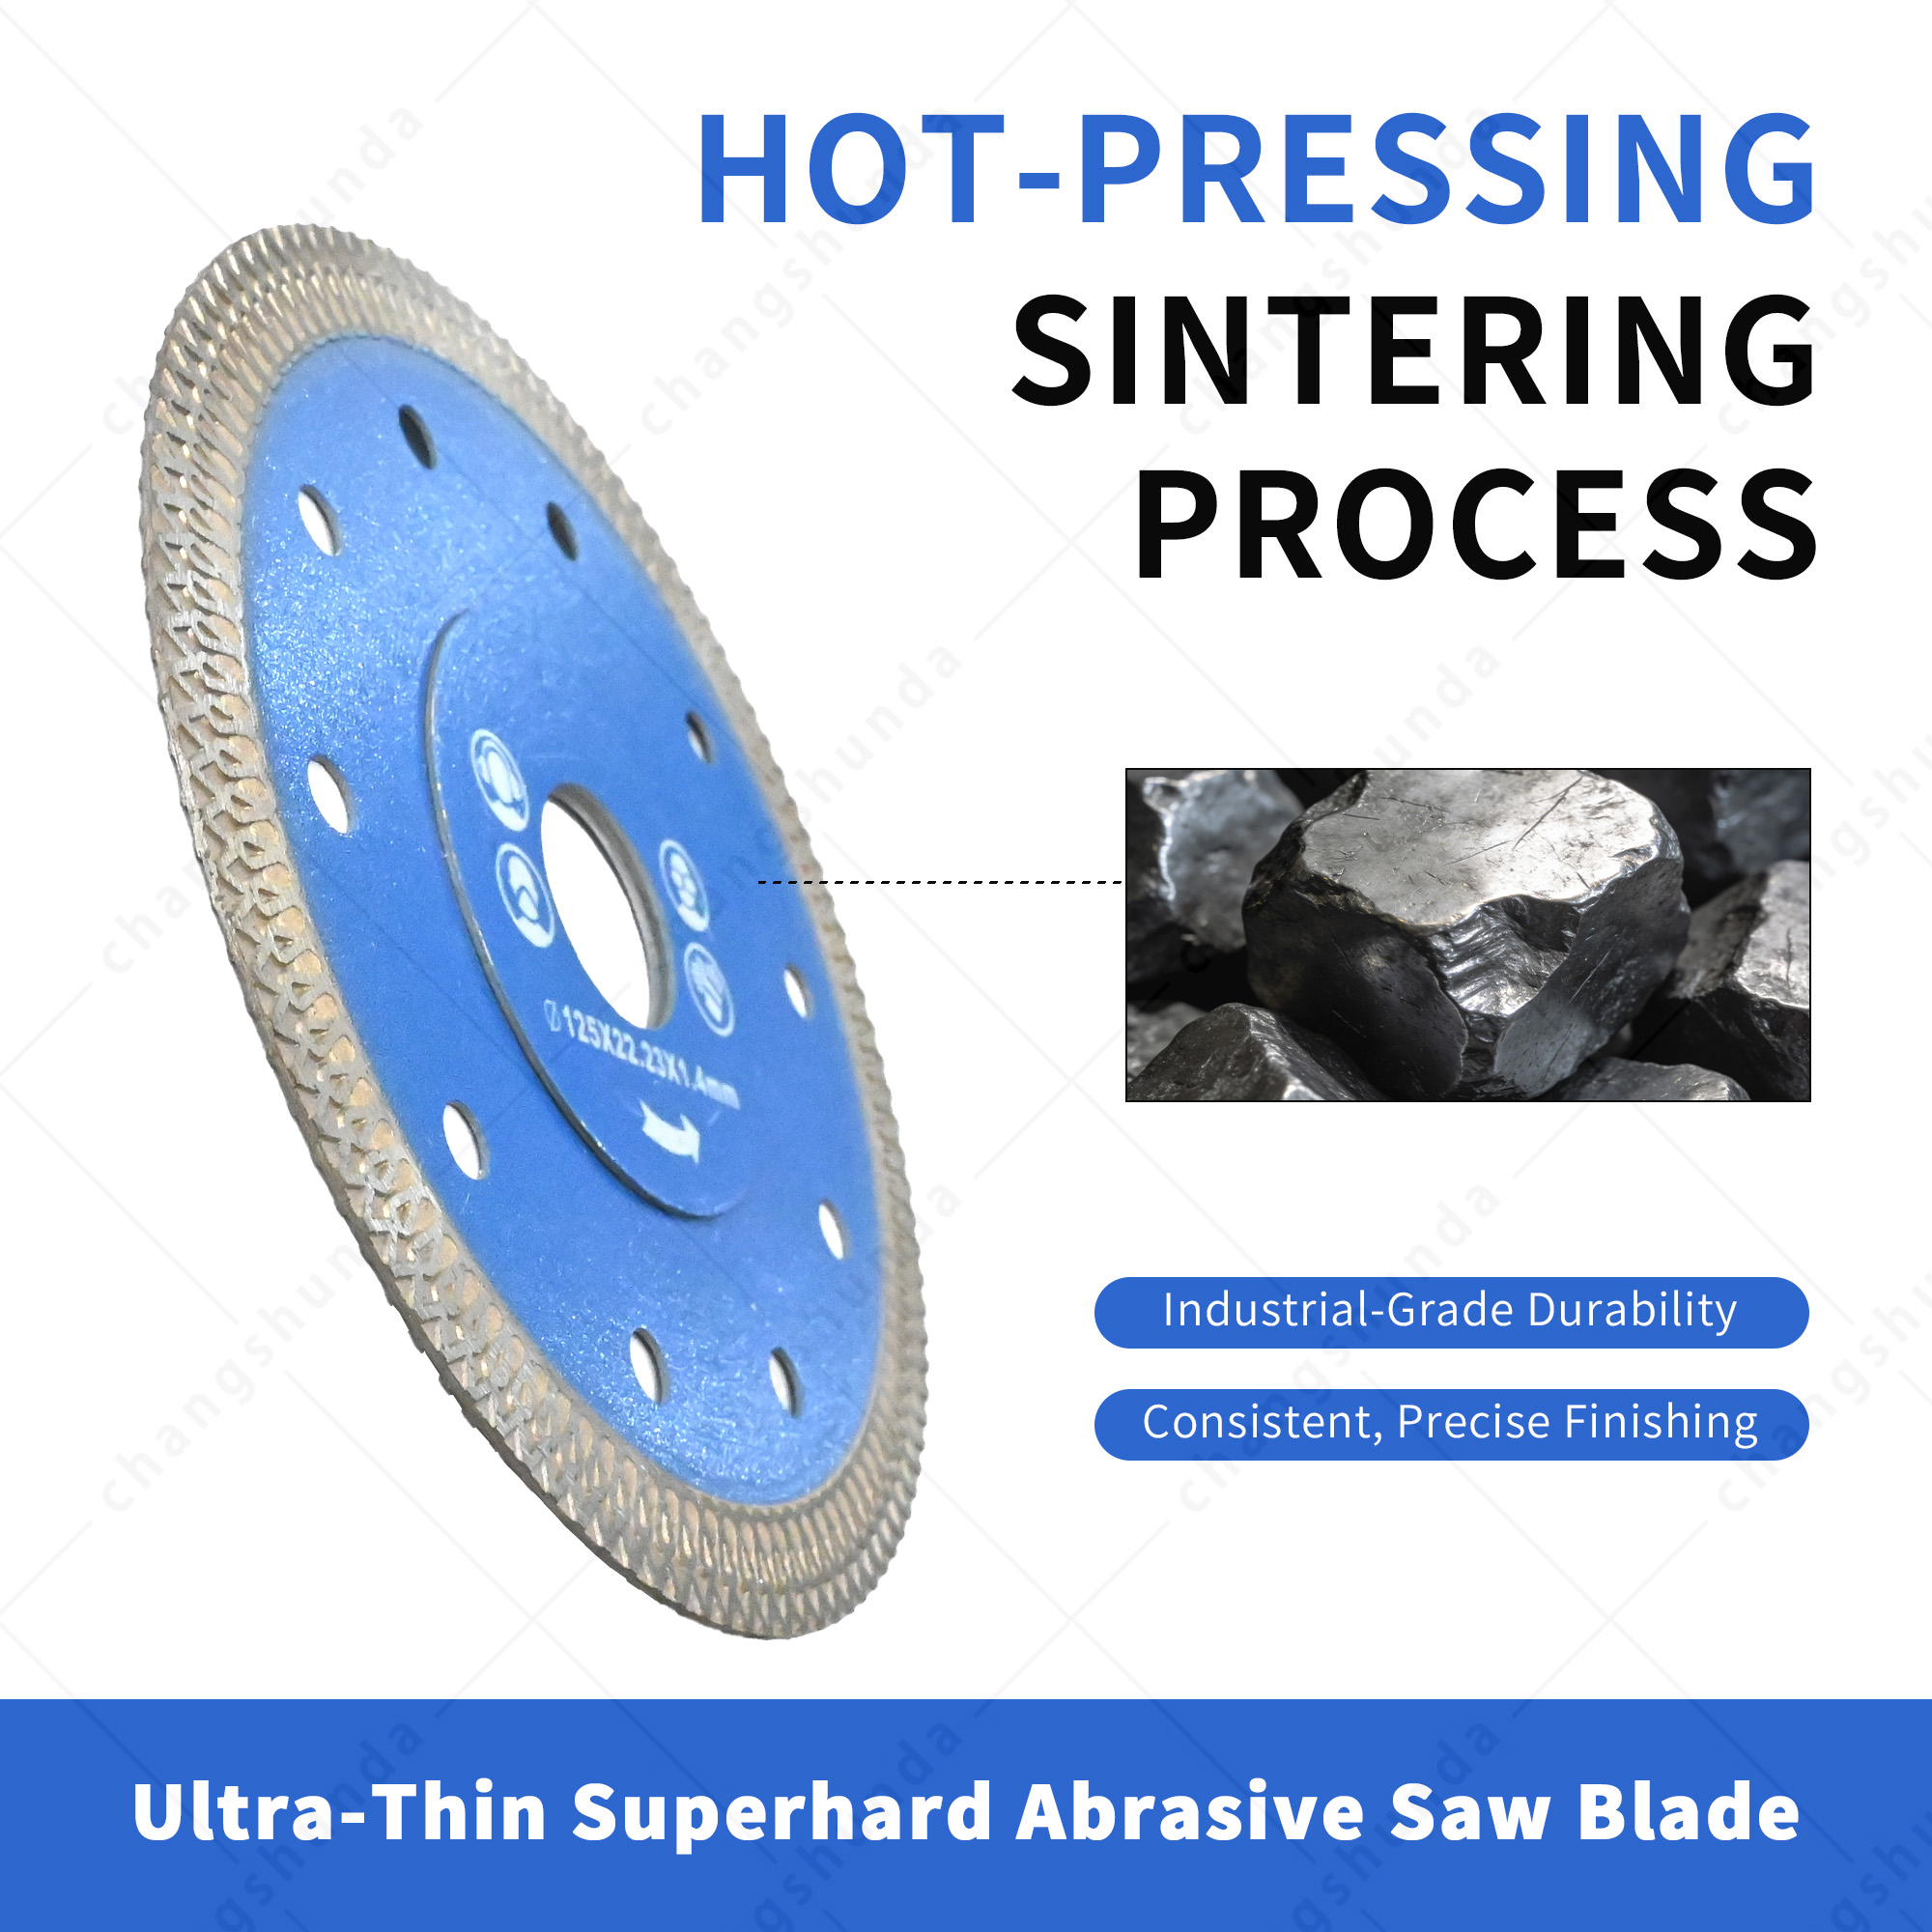
Comté de Jishan, Shanxi — 13 septembre 2026 — Ce mois-ci, Jishan County Changshunda Diamond Tools Co., Ltd. a réuni son personnel technique, les responsables de la chaîne de production et les cadres commerciaux clés dans une même salle afin de répondre à une seule question concernant sa dernière nouveauté : comment le foret diamanté à trois trous anti-blocage passe-t-il de la ligne de fabrication au chantier du client au bon coût, au bon niveau de qualité et à la bonne vitesse ? La réunion était présidée par Xinbo Hui, Directeur technique, et a rassemblé plus de vingt membres d’équipes issues de la R&D, de la production, du contrôle qualité, des ventes nationales et des opérations à l’export.
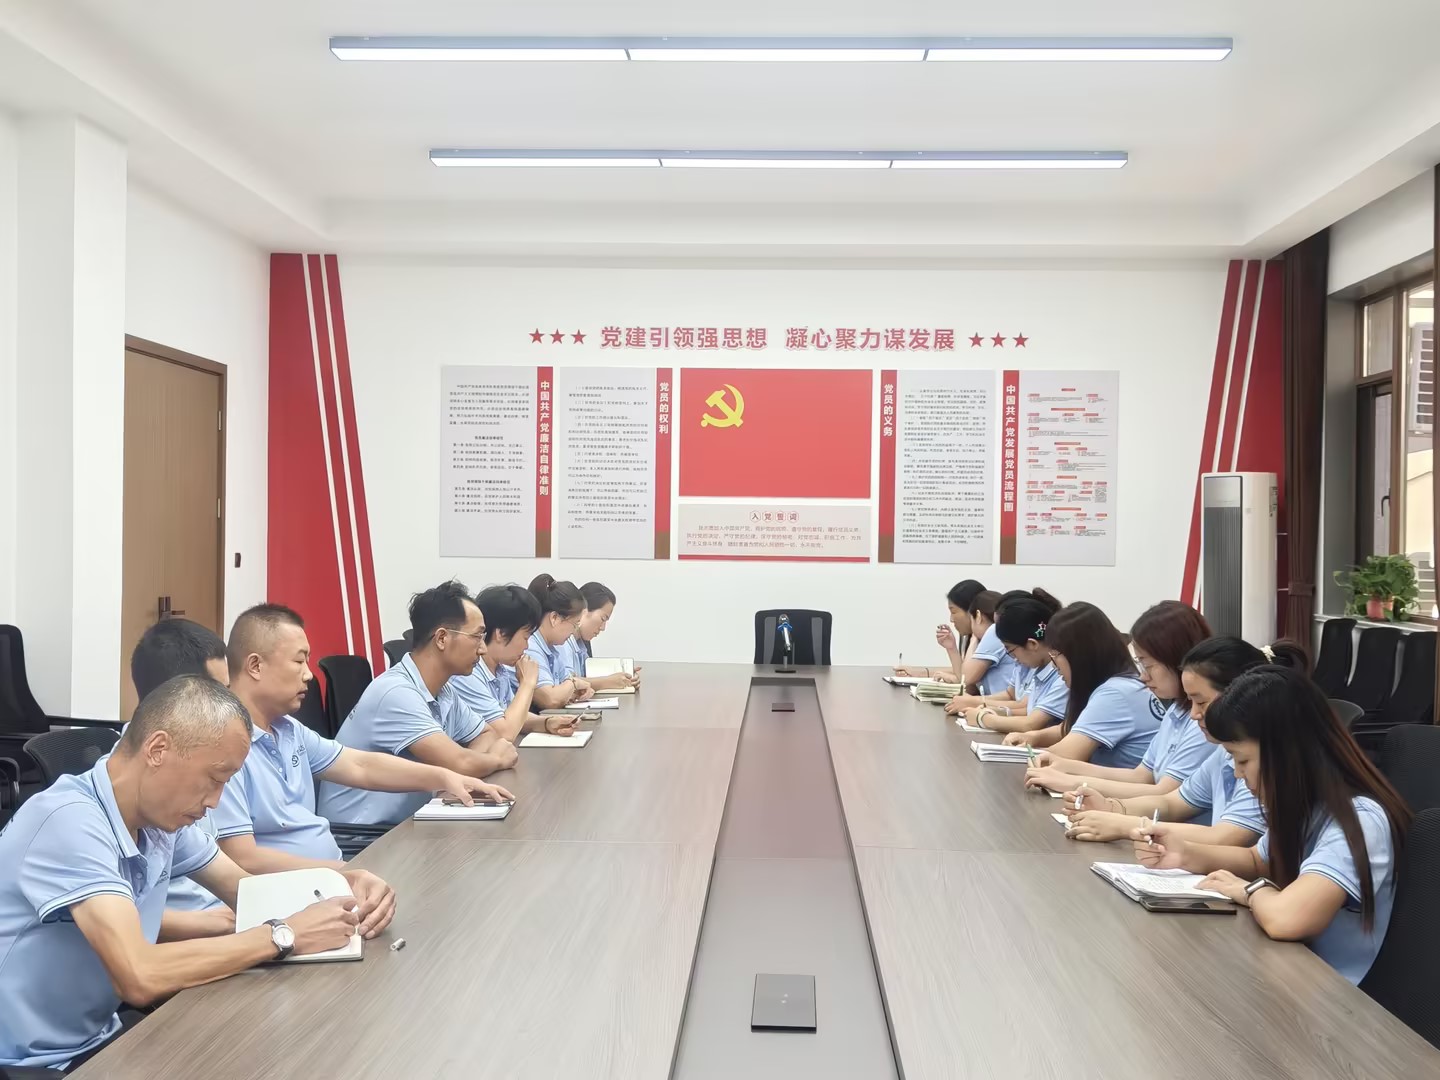
La réponse, en fin de compte, reposait sur deux décisions de conception — l’évacuation multi-trou et une conception interne à étapes — ainsi que sur la capacité de la production et des ventes à s’entendre sur les chiffres qui les sous-tendent.
Tout entrepreneur qui a percé des carreaux de porcelaine ou du granit à l’aide d’un foret à couronne diamantée connaît ce mode de défaillance. Le foret coupe bien pendant les premiers trous, puis la carotte se coince à l’intérieur du fourreau. L’opérateur s’arrête, attrape un tournevis ou un marteau et passe deux à trois minutes à lutter contre l’outil au lieu de percer. Dans une rénovation de salle de bain nécessitant quarante trous, ce temps perdu s’élève à plusieurs heures — et chaque coup de marteau risque de déformer le fourreau, qui doit conserver sa rectitude pour respecter ses tolérances.
Le problème ne vient presque jamais du segment diamanté. Il réside presque toujours dans l’espace entre le segment et la tige : la boue qui ne parvient pas à s’échapper, le frottement qui augmente contre la paroi du fourreau, et l’absence d’espace où la carotte peut aller une fois le trou terminé. Un foret à couronne anti-coincement doit résoudre ces trois points simultanément, ce qui explique pourquoi l’équipe technique de Changshunda a ouvert la réunion en présentant ces deux caractéristiques plutôt que le segment lui-même.
Évacuation à multiples orifices
Au lieu d’une seule fente étroite de refroidissement, la nouvelle série adopte une disposition d’évacuation à multiples orifices — trois orifices d’évacuation positionnés de façon à évacuer la boue et les fines particules hors de la zone de coupe aussi rapidement que l’eau y pénètre. Les effets pratiques se manifestent à trois niveaux :
· Température de coupe plus basse. Le liquide de refroidissement atteint le tranchant au lieu de s’écouler à côté d’un orifice obstrué, ce qui permet au segment de fonctionner à une température plus basse et de conserver plus longtemps sa liaison.
· Pénétration plus rapide. Les débris qui quittent immédiatement la zone de coupe ne peuvent pas être broyés à nouveau par le segment ; ainsi, une plus grande partie de l’énergie du moteur est consacrée à la coupe plutôt qu’au broyage répété.
· Moins d’orifices obstrués. Avec trois voies d’écoulement au lieu d’une seule, un bouchon partiel dans un orifice n’interrompt pas le flux de liquide de refroidissement — une cause fréquente de surchauffe soudaine du segment lors de coupes profondes.
Conception interne de l’ergot
La deuxième caractéristique est moins visible et, selon l’équipe technique, effectue la majeure partie du travail. Le conception interne de l’ergot place un ergot usiné à l’intérieur du fourreau plutôt qu’une paroi cylindrique droite. Cet ergot modifie le comportement du bouchon central de deux façons : il réduit la surface de contact entre le bouchon et la paroi du fourreau, qui est la surface générant le frottement de coinçage, et il définit un point de libération précis pour le bouchon, au lieu de lui permettre de remonter sur toute la longueur du fourreau.
En pratique, c’est ce qui transforme une mèche nécessitant un coup de marteau pour être dégagée en une mèche dont le noyau tombe spontanément sous une simple poussée légère — le comportement « pas de coincement du noyau » dont l’équipe commerciale reçoit le plus souvent des demandes d’explication depuis l’envoi des premiers échantillons.
Le prouver sur site, pas sur papier
L’équipe a été franche quant aux limites des données de laboratoire. Un élément central n’est considéré comme éprouvé que lorsqu’il maintient ses performances à la centième perforation, sur un matériau réellement découpé par le client. La première série lancée comportait donc une gamme d’applications clairement définie — carrelage en porcelaine, carrelage mural en céramique, granit, pierre reconstituée et verre, découpe humide en standard — ainsi qu’une vitesse maximale de rotation (RPM) imprimée pour chaque diamètre, et des limites de découpe à sec indiquées uniquement là où le produit le permet.
Le service technique a ensuite présenté, point par point, l’état de préparation de la production, en s’appuyant sur les plans et les rapports d’essais :
· Collage des segments et épaisseur de paroi. La qualité du brasage et la résistance de la liaison entre segment et corps ont été examinées sur toute la série actuelle, et les points de contrôle relatifs à la tolérance d’épaisseur de paroi, pour la plage de diamètres de 8 mm à 100 mm, ont été figés.
· Concentricité et balancement. La concentricité de la mèche pilote et du tranchant a été mesurée sur les deux versions d’arbre : M14 et 5/8"-11. La rotation excentrée est la cause la plus fréquente d’ébréchures sur la porcelaine et les pierres dures, et c’est aussi le premier défaut que remarquent les clients des distributeurs.
· Géométrie de refroidissement. La disposition des orifices d’alimentation en eau a été revérifiée par rapport à la conception à évacuation multiperforée pour la coupe humide de carrelage céramique, de granit et de pierre reconstituée.
· Support et marquage. La nuance d’acier du corps, le traitement de surface et l’ensemble des spécifications gravées au laser — diamètre, arborescence, icône d’application, vitesse maximale de rotation (RPM) — ont été figés pour la première série de production.
Dix cellules de production sont désormais qualifiées pour la nouvelle série. Le taux de rendement au premier passage sur le lot pilote s’élevait à 85 % ; l’équipe s’est engagée à l’élever à 96 % dans les dix jours suivant la réunion.
Le volet commercial a ensuite inversé le flux d’information, intégrant les retours clients dans la même salle :
· Retours terrain. Les premiers utilisateurs aux États-Unis et sur d’autres marchés à l’exportation ont souligné la vitesse de coupe et la propreté des bords sur la porcelaine, et ont demandé des délais plus courts pour les diamètres les plus demandés.
· Tarification et positionnement. L’équipe a comparé la série avec des forets à paroi mince concurrents et convenu d’un barème tarifaire couvrant les canaux OEM/ODM, marque privée et marque propre.
· Plan de distribution. La distribution s’effectuera selon trois axes : le site web indépendant pour la marque et les demandes directes, les places de marché B2B pour les commandes en volume, et les distributeurs régionaux pour les stocks locaux et l’assistance technique.
· Emballage et documentation. Le graphisme de la boîte, la fiche technique bilingue, le guide d’applications de coupe et les pages produits liées via QR code ont chacun été confiés à un responsable désigné avec une date de livraison précise, afin que les supports marketing soient prêts dès la première expédition, et non après celle-ci.
| Non. | Action | Propriétaire | Date cible |
| 1 | Verrouiller les paramètres de procédure pour le lot de lancement et émettre l’instruction de travail | Technique / Production | 16 sept. |
| 2 | Terminer les essais de durabilité sur porcelaine et granit, publier la fiche de données d’essai | QUALITÉ | 17 sept. |
| 3 | Finaliser la matrice des diamètres et la liste des références (SKU) pour le lancement | Technique / Vente | 18 sept. |
| 4 | Publier les pages produits, la fiche technique et le guide d’application sur le site web indépendant | Marketing | 20 sept. |
| 5 | Ouvrir les demandes de devis pour le premier distributeur et les demandes en gros | Ventes | 20 sept. |
| 6 | Recueillir les premiers retours clients et les transmettre à la R&D | Ventes / Technique | 20 sept. |
« Les nouveaux produits ne sont jamais finalisés par le seul département technique », a déclaré Cheng Jiangyan, superviseur de la production, lors de la séance de clôture. « Un foret diamanté ne fait ses preuves que lorsqu’il perce proprement sur le chantier d’un client et qu’il conserve ses performances à la centième perforation. C’est pourquoi les personnes qui le fabriquent et celles qui le commercialisent doivent s’asseoir à la même table, dans la même pièce, en se fondant sur les mêmes données. »
Pourquoi mon foret diamanté se coince-t-il dans la faïence ?
La plupart des coincements proviennent de débris incapables de sortir de la découpe. La boue s’accumule entre la carotte et la paroi interne du tube, la friction augmente, et la carotte se bloque. Une conception à évacuation multiperforée permet d’évacuer cette boue plus rapidement, tandis qu’une conception à talon interne réduit la surface de contact générant la friction.
Que modifie concrètement l’« évacuation multiperforée » ?
Il offre au liquide de refroidissement plusieurs chemins pour sortir de la zone de coupe. Si un orifice se bouche partiellement, le débit se poursuit par les autres orifices, ce qui permet de maintenir le segment à une température fraîche plutôt que de le faire surchauffer. Les résultats visibles sont une pénétration plus rapide, une durée de vie prolongée du segment et moins d’arrêts de coupe.
La conception interne en escalier affecte-t-elle la vitesse de perçage ?
Ce n’est pas une caractéristique liée à la vitesse. Elle modifie le comportement du noyau à l’intérieur du fût. Comme le noyau entre en contact avec une surface moindre de la paroi du fût et possède un point de libération défini, il tombe spontanément sous une légère poussée, sans nécessiter de frappe au marteau — ce qui préserve également la concentricité du fût.
Quels mandrins et diamètres sont couverts par la nouvelle série ?
La gamme de lancement s’étend de 8 mm à 100 mm de diamètre, avec des mandrins M14 et 5/8"-11. Des dimensions hors matrice standard peuvent être proposées sur demande dans le cadre de programmes OEM ou de marques privées.
Envoyez-nous votre demande et nous vous indiquerons le diamètre, le type de mandrin et la spécification des segments pour la mèche à noyau anti-blocage adaptée. Pour établir un devis précis, nous avons besoin de cinq éléments : le matériau à percer, le diamètre souhaité, le type de mandrin (M14 ou 5/8"-11), le mode de perçage (à sec ou avec refroidissement par eau) et la quantité commandée. Fournissez-nous ces informations et vous recevrez un devis incluant les délais de livraison et la quantité minimale de commande (MOQ), et non une simple liste de prix générique.
Contact : Ya Qin · [email protected] · +86 13705784455
Changshunda est un fabricant d’outils diamantés basé à Qinghe Town, dans le comté de Jishan, province du Shanxi, en Chine, au sein du pôle industriel des matériaux superdurs de la région. L’entreprise produit des mèches à noyau diamantées anti-blocage à trois trous, des disques diamantés pour meuler et couper, des lames de scie pour bois ainsi que des outils connexes destinés aux applications sur carrelage, pierre, verre et construction. Elle fournit des distributeurs, des entrepreneurs et des importateurs via des services OEM/ODM, de marque privée et sous sa propre marque.
 Actualités chaudes
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - Politique de confidentialité
 EN