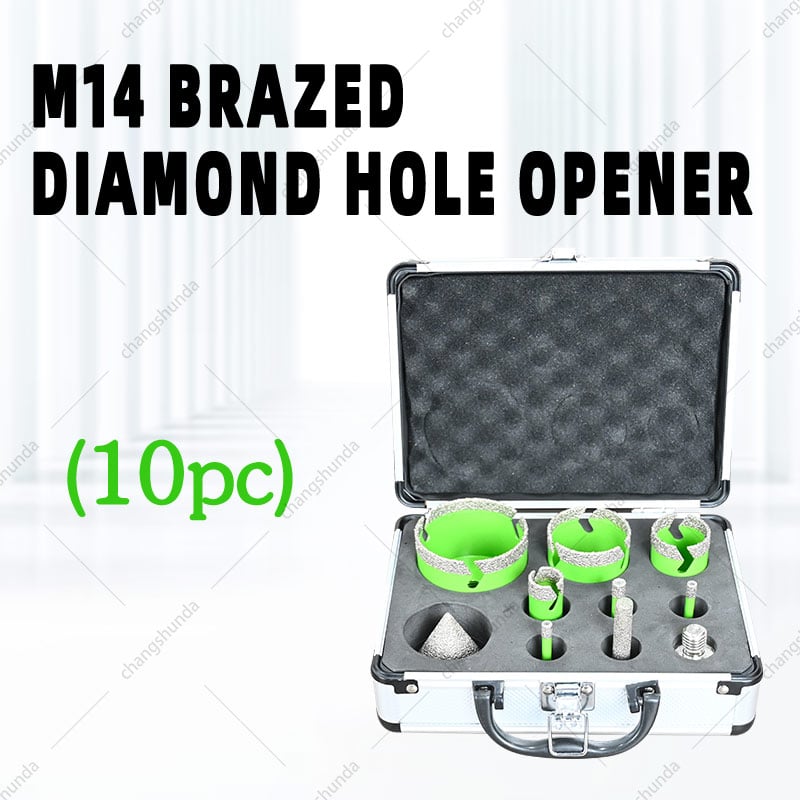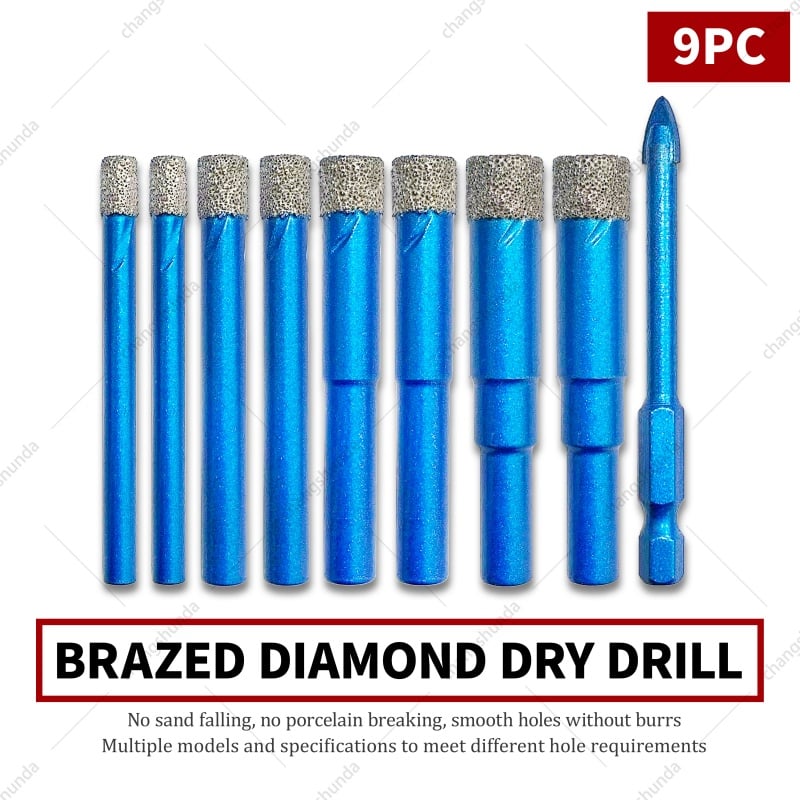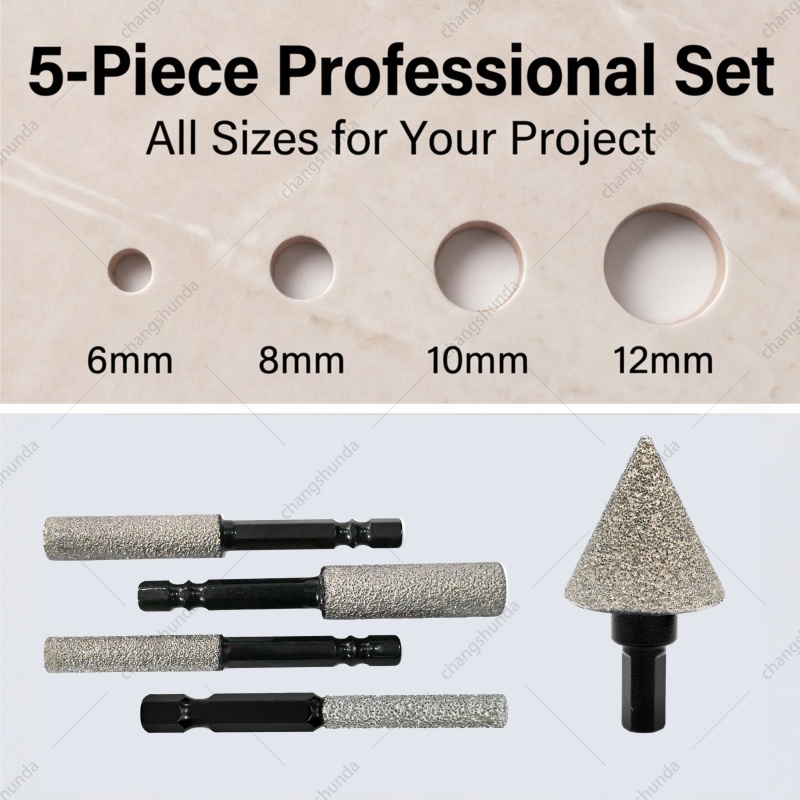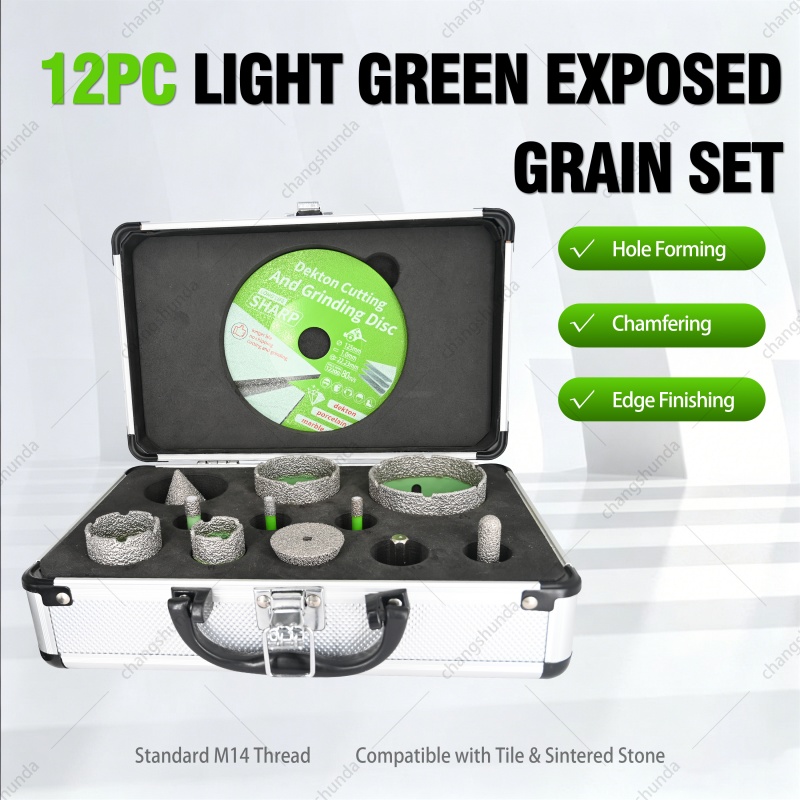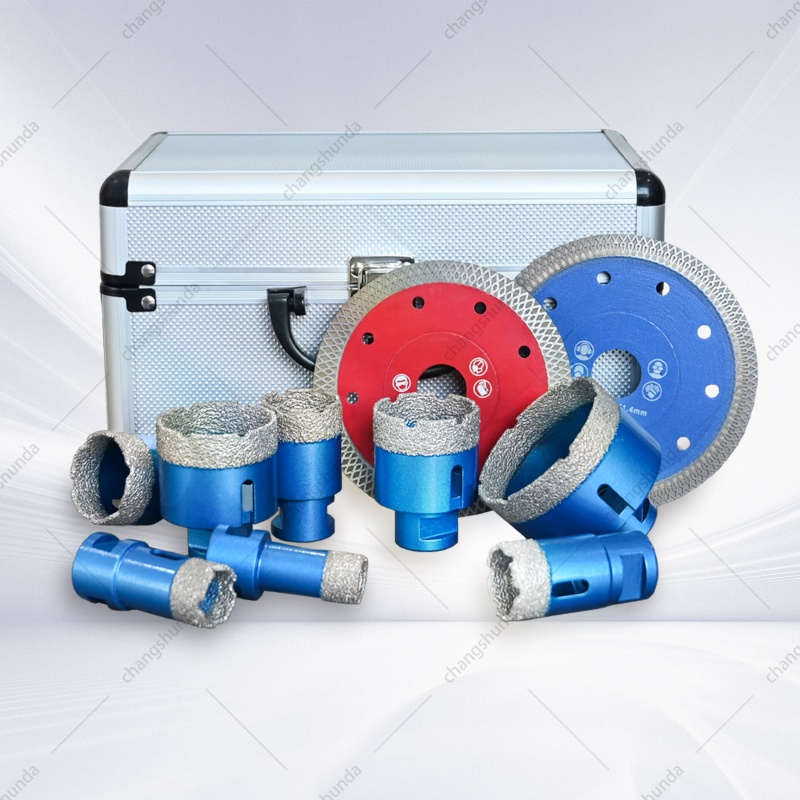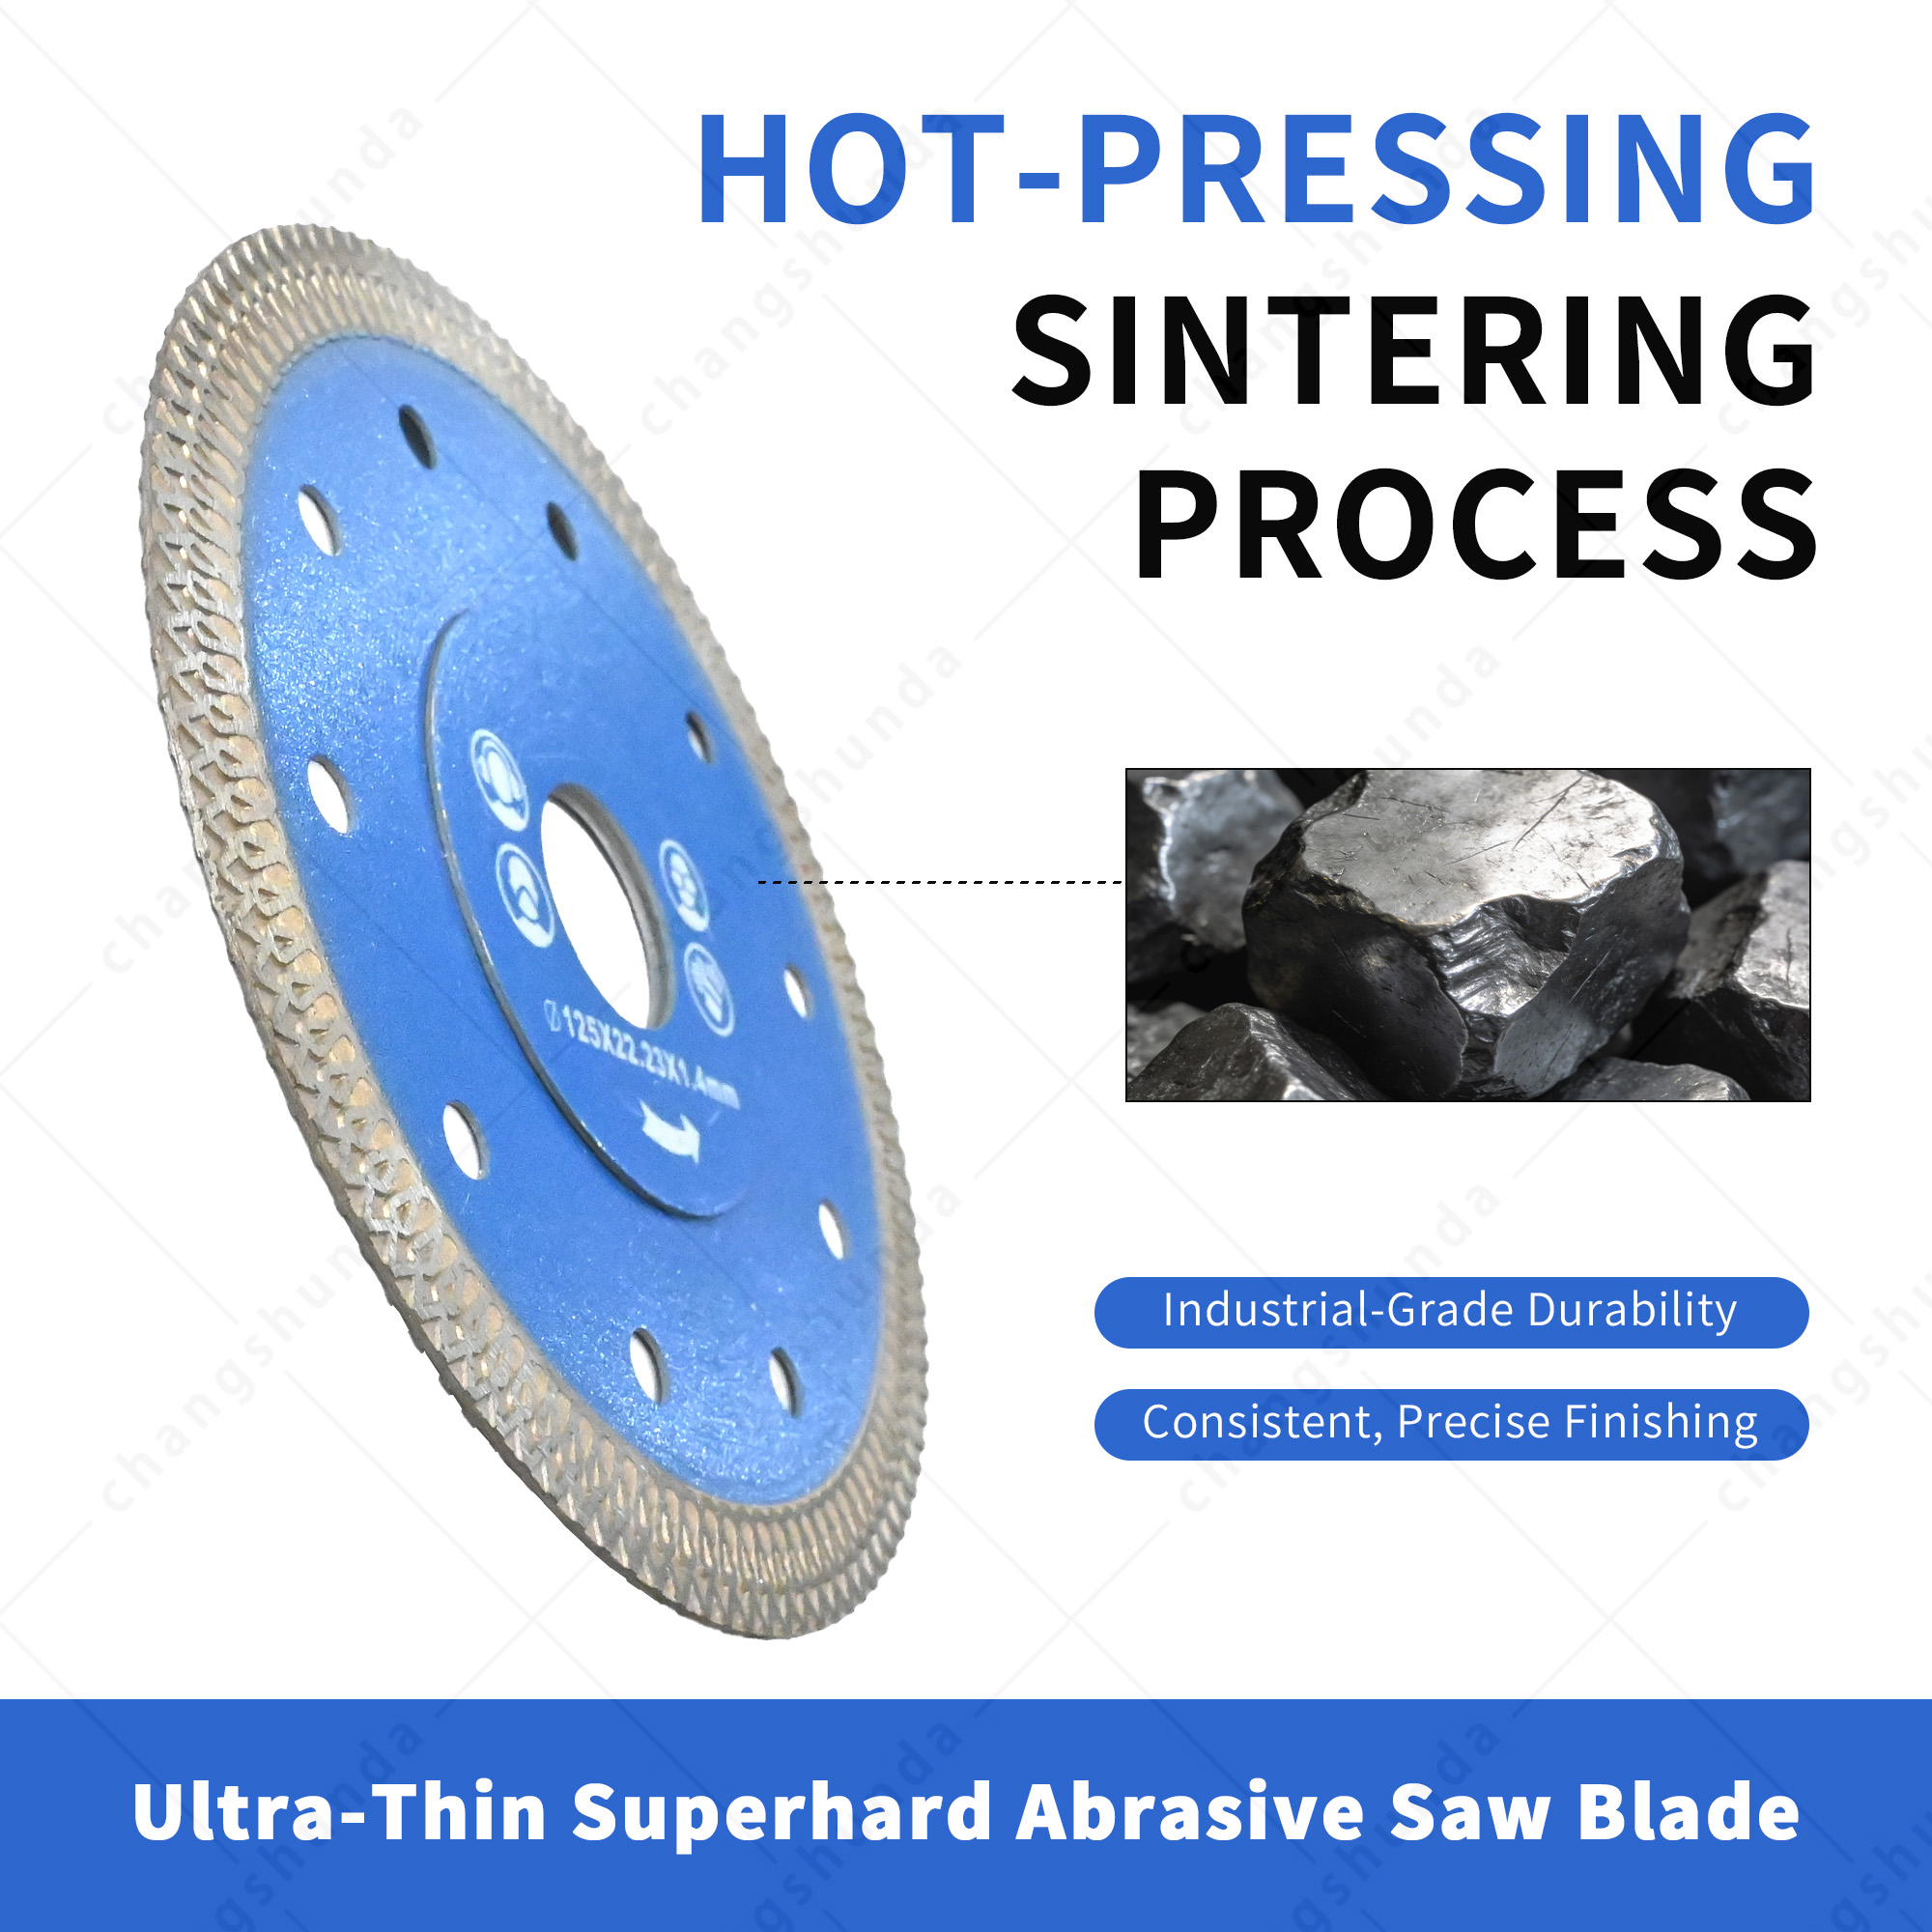
Повіт Цзішань, провінція Шаньсі — 13 вересня 2026 року — Цього місяця компанія Jishan County Changshunda Diamond Tools Co., Ltd. зібрала свій технічний персонал, керівників виробничих ліній та ключових фахівців із продажів у єдиному приміщенні, щоб відповісти на одне запитання щодо її найновішого випуску: як триотворний антизаклинювальний алмазний коронковий бур переміщується з виробничої лінії до об’єкта замовника за правильною вартістю, належним рівнем якості й оптимальною швидкістю? Засідання очолив Сіньбо Хуей, технічний директор, у ньому взяли участь понад двадцять учасників команди з досліджень і розробок, виробництва, контролю якості, внутрішніх продажів та експортних операцій.
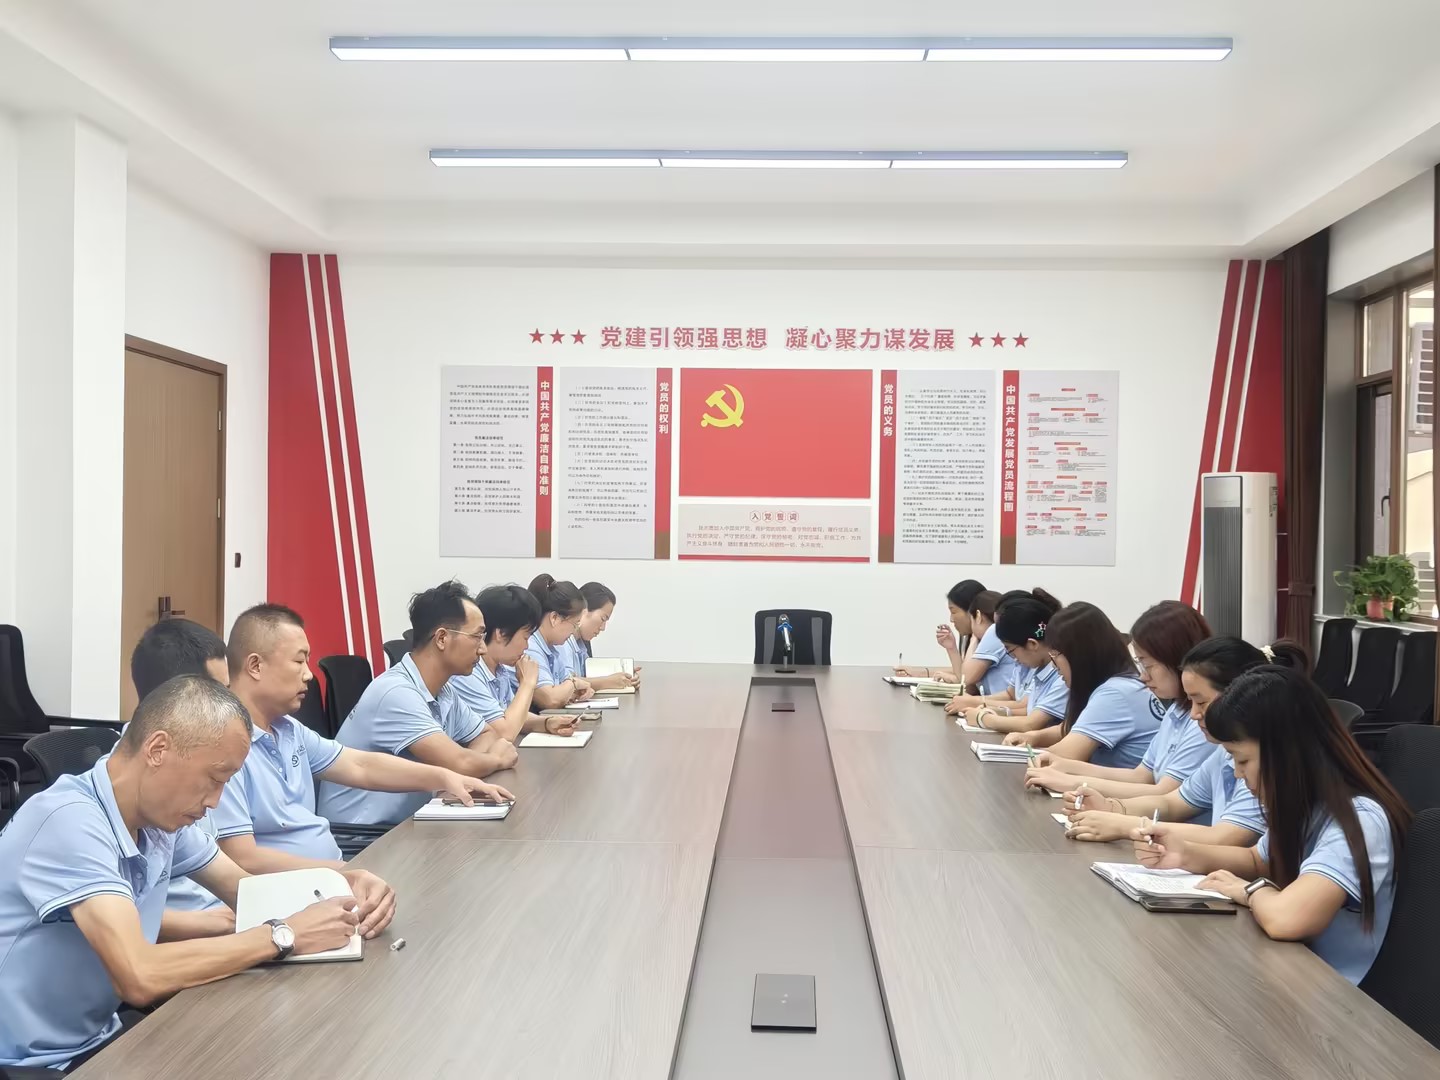
Виявилося, що відповідь залежала від двох конструктивних рішень — багатоотворного відведення стружки та внутрішнього ступінчастого профілю — та від того, чи зможуть виробництво й продажі домовитися щодо відповідних числових показників.
Кожен підрядник, який свердлив порцелянову плитку або граніт алмазним коронковим свердлом, знайомий із цим типом відмови. Свердло добре ріже перші кілька отворів, а потім вирізаний циліндричний зразок застрягає всередині ствола. Оператор зупиняється, бере шпильку або молоток і проводить дві–три хвилини, борючись із інструментом замість того, щоб різати. Під час ремонту ванної кімнати, де потрібно просвердлити сорок отворів, така втрачена часова втрата вимірюється годинами — і кожне ударне навантаження від молотка загрожує деформацією ствола, який має зберігати свою точність, щоб відповідати заданим допускам.
Проблема рідко пов’язана з алмазним сегментом. Майже завжди вона виникає через простір між сегментом та віссю: шлам не може вийти назовні, тертя зростає вздовж стінки ствола, а коли отвір готовий, для циліндричного зразка немає місця, куди його подіти. Антизаклинююче коронкове свердло має одночасно вирішити ці три питання, саме тому технічна команда Changshunda розпочала зустріч із демонстрації саме цих двох особливостей, а не з огляду на сам сегмент.
Багатоотворне відведення
Замість одного вузького охолоджувального отвору нова серія має багатоотворну схему відведення — три отвори для відведення розчину та дрібних відходів із зони різання, розташовані так, щоб відводити їх із зони різання так само швидко, як вода подає їх туди. Практичні ефекти проявляються в трьох аспектах:
· Зниження температури різання. Охолоджувальна рідина досягає різального краю замість того, щоб стікати повз заблокований отвір, тому сегмент працює при нижчій температурі й довше зберігає свою зв’язку.
· Швидше проникнення. Відходи, які негайно залишають зону різання, не можуть бути повторно подрібнені сегментом, тож більша частина енергії двигуна йде на різання, а не на повторне подрібнення.
· Менше заблокованих отворів. Оскільки є три канали замість одного, часткова заблокованість одного з отворів не призводить до повного припинення подачі охолоджувальної рідини — це поширена причина раптового перегріву сегмента під час глибокого різання.
Внутрішній кроковий дизайн
Друга особливість менш помітна й, за словами технічної команди, виконує основну роботу. внутрішній кроковий дизайн створює оброблений крок у стволі замість прямої стінки отвору. Цей крок змінює поведінку серцевинної пробки двома способами: він зменшує площу контакту між пробкою та стінкою ствола — поверхнею, що створює тертя уклинування, — і забезпечує пробці чітко визначену точку вивільнення замість того, щоб дозволити їй підніматися по всій довжині ствола.
На практиці саме це перетворює свердло, яке потрібно очищати молотком, на свердло, у якого серцевина випадає при легкому натисканні — таку поведінку « без заклинювання серцевини », про яку команда продажів отримувала найбільше запитів з моменту відправки перших зразків.
Доведено на місці, а не на папері
Команда була прямою щодо обмежень лабораторних даних. Основний елемент вважається доведеним лише тоді, коли він зберігає свою продуктивність на сотому отворі й на матеріалі, який фактично ріже клієнт. Тому партія запуску була випущена з чітко визначеним діапазоном застосування — порцелянова плитка, керамічна стінна плитка, граніт, інженерний камінь і скло; мокре різання є стандартним — а також із надрукованими максимальними обертами на хвилину для кожного діаметра й обмеженнями для сухого різання, позначеними лише там, де це дозволяє продукт.
Потім технічна сторона провела учасників по всіх пунктах готовності виробництва, порівнюючи їх із кресленнями й протоколами випробувань:
· З’єднання сегментів і товщина стінки. Якість паяння та міцність з’єднання сегменту з корпусом були перевірені в поточній партії, а контрольні точки допусків товщини стінки для діапазону діаметрів 8 мм–100 мм були остаточно затверджені.
· Концентричність і биття. Вимірювали биття на направляючому свердлі та на різальній кромці для обох версій оправи: M14 та 5/8"-11. Нецентральне обертання — найпоширеніша причина сколів на порцеляні й твердому камені, і саме це першим помічають клієнти дистриб’ютора.
· Геометрія охолодження. Розташування отворів для подачі води перевірили ще раз у порівнянні з багатоотворною системою видалення стружки під час мокрого різання керамічної плитки, граніту та штучного каменю.
· Основа та маркування. Марка сталі корпусу, спосіб поверхневої обробки та набір параметрів, нанесених лазером — діаметр, тип оправи, піктограма застосування, максимальні оберти за хвилину — зафіксовані для стартової партії.
Зараз десять виробничих комірок сертифіковано для нової серії. Коефіцієнт виходу придатних виробів у пробній партії становив 85 %; команда зобов’язалася підвищити його до 96 % протягом десяти днів після зустрічі.
Потім комерційний відділ змінив напрямок потоку інформації й привів відгуки клієнтів у те саме приміщення:
· Відгуки з практики. Ранні користувачі у Сполучених Штатах та інших експортних ринках відзначили високу швидкість різання й чисті краї при обробці порцеляни, а також попросили скоротити терміни поставки для найбільш популярних діаметрів.
· Ціноутворення та позиціонування. Команда порівняла цю серію з конкурентними тонкостінними свердлами й домовилася щодо сходинкової цінової моделі, що охоплює канали OEM/ODM, приватної мітки та власної торгової марки.
· План каналів збуту. Розподіл буде здійснюватися трьома напрямками: незалежний вебсайт — для бренду та прямих запитів, B2B-маркетплейси — для оптових замовлень, регіональні дистриб’ютори — для локальних запасів і технічної підтримки.
· Упаковка та документація. Для кожного елемента — художнього оформлення коробки, двомовного специфікаційного аркуша, керівництва з застосування для різання та вебсторінок продуктів із QR-посиланнями — призначено відповідального особу й строк виконання, щоб маркетингові матеріали надійшли разом із першою партією, а не після неї.
| № | Діяльність | Власник | Орієнтовна дата |
| 1 | Заморозити технологічні параметри для стартової партії й видати робочу інструкцію | Технічний відділ / Виробництво | 16 вересня |
| 2 | Завершити випробування на стійкість для порцеляни та граніту, опублікувати аркуш даних випробувань | ЯКІСТЬ | 17 вересня |
| 3 | Остаточно затвердити матрицю діаметрів і перелік артикулів для запуску | Технічний / продажі | 18 вересня |
| 4 | Опублікувати сторінки продуктів, технічний опис і посібник з застосування на незалежному веб-сайті | Маркетинг | 20 вересня |
| 5 | Відкрити цитати для першого дистриб’ютора та оптових запитів | Продажі | 20 вересня |
| 6 | Зібрати відгуки клієнтів із першої партії й передати їх у відділ досліджень і розробок | Продажі / технічна підтримка | 20 вересня |
«Нові продукти ніколи не завершуються лише технічним відділом», — сказав Чен Цзян'янь, керівник виробництва, на завершальній сесії. «Основний бурільний інструмент доводить свою ефективність лише тоді, коли чисто ріже на об’єкті замовника й продовжує працювати навіть при свердленні сотого отвору. Саме тому люди, які його виготовляють, і люди, які його продають, мають сидіти за одним столом, в одному приміщенні й оперувати однаковими показниками.»
Чому мій алмазний бурільний інструмент застрягає в порцеляновій плитці?
Більшість випадків заклинювання виникає через відходи, які не можуть вийти з розрізу. Шлам накопичується між серцевиною та стінкою гільзи, тертя зростає, і серцевина заклинюється. Багатоотворова система видалення шламу виводить його швидше, а внутрішній ступінчастий дизайн зменшує площу контакту, що спричиняє тертя.
Що саме змінює «багатоотворова система видалення шламу»?
Це забезпечує охолоджувальній рідині кілька шляхів виходу з зони різання. Якщо один отвір частково заблокований, потік продовжує проходити через інші, тому сегмент залишається охолодженим замість перегріву. Візуальними результатами є швидше проникнення, довший термін служби сегмента та менша кількість перерваних розрізів.
Чи впливає внутрішній ступінчастий дизайн на швидкість свердлення?
Це не функція швидкості. Вона змінює поведінку серцевинного пробки всередині гільзи. Оскільки пробка контактує з меншою площею стінки гільзи й має чітко визначену точку вивільнення, вона випадає при легкому поштовху замість того, щоб її доводилося витискати молотком — що також зберігає концентричність гільзи.
Які оправки та діаметри охоплює нова серія?
Діапазон запуску — від 8 мм до 100 мм у діаметрі з оправками M14 та 5/8"-11. Розміри поза стандартною матрицею можна надати за запитом для програм OEM та приватних міток.
Надішліть нам свою заявку, і ми надішлемо вам діаметр, тип вала та специфікацію сегментів для протизаклинювого алмазного коронкового свердла, що підходить до вашого запиту. Щоб надати точну цитату, нам потрібно п’ять параметрів: матеріал, у якому ви свердлите; діаметр; тип вала (M14 або 5/8"-11); спосіб свердлення — з водою чи без неї; та обсяг замовлення. Повідомте нам ці дані — і ви отримаєте цитату з терміном виконання та мінімальним обсягом замовлення (MOQ), а не загальний прайс-лист.
Контакт: Ya Qin · [email protected] · +86 13705784455
Changshunda — виробник алмазних інструментів, розташований у містечку Qinghe, повіт Jishan, провінція Shanxi, Китай, у межах промислового кластера надтвердих матеріалів регіону. Компанія виробляє триотворні протизаклинюві алмазні коронкові свердла, алмазні шліфувальні та різальні диски, пилки для деревообробки та пов’язані інструменти для роботи з плиткою, каменем, склом і будівельними матеріалами. Продукція поставляється дистриб’юторам, підрядникам та імпортерам через канали OEM/ODM, private label та власної торгової марки.
 Гарячі новини
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN