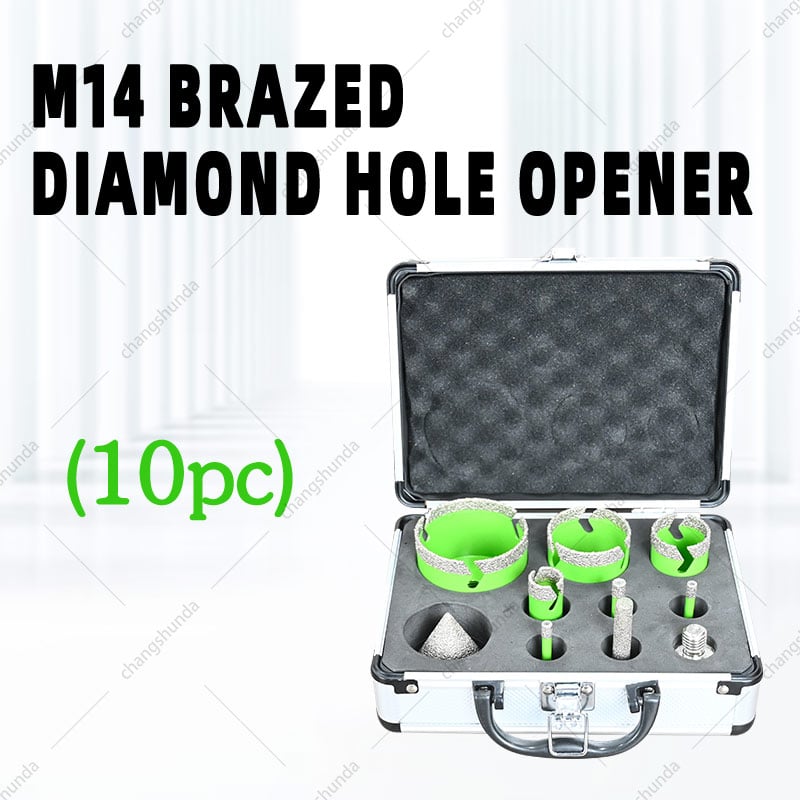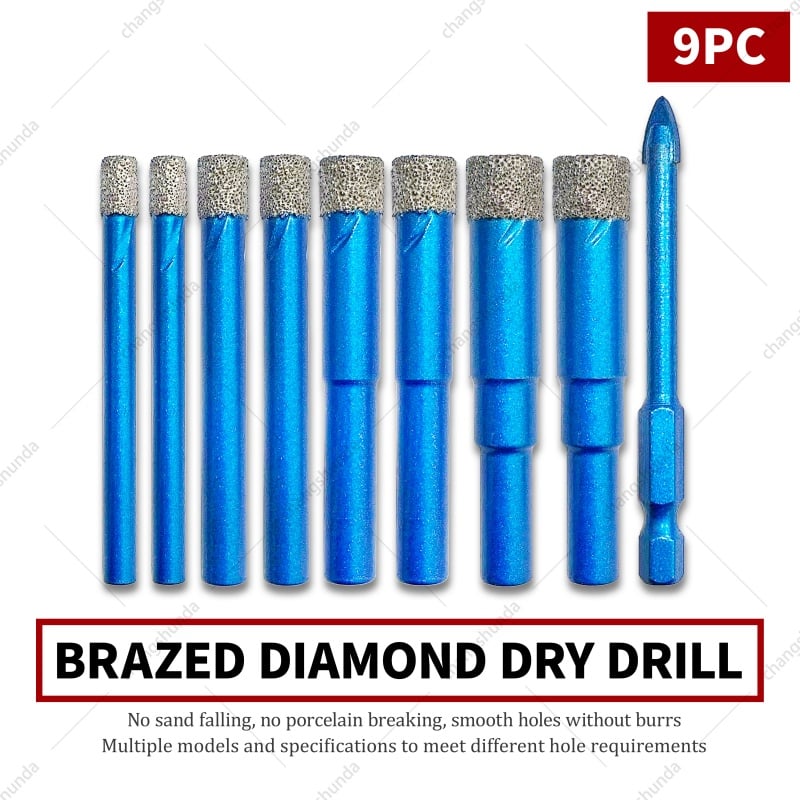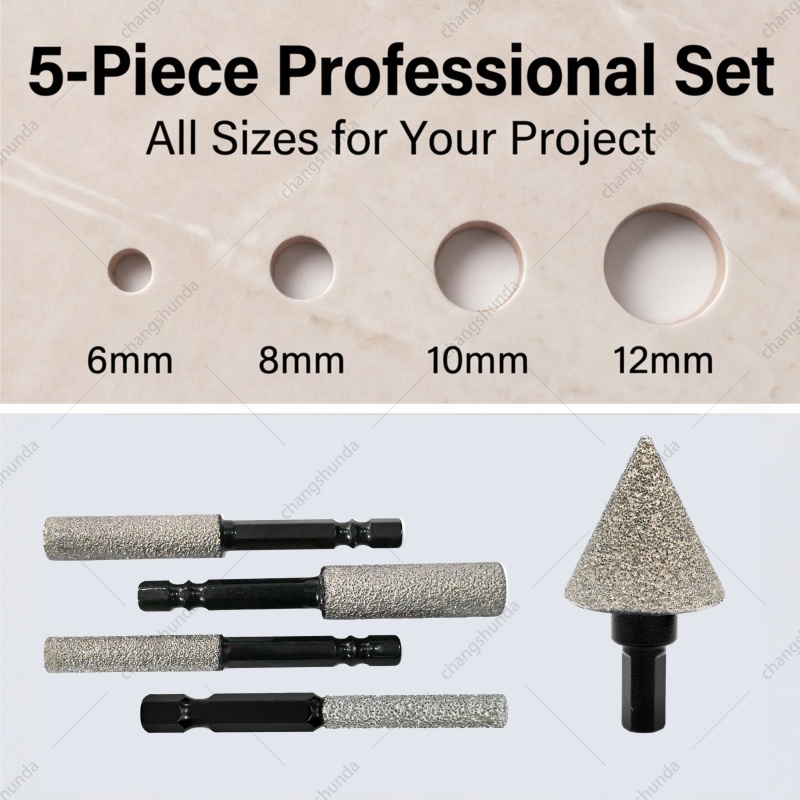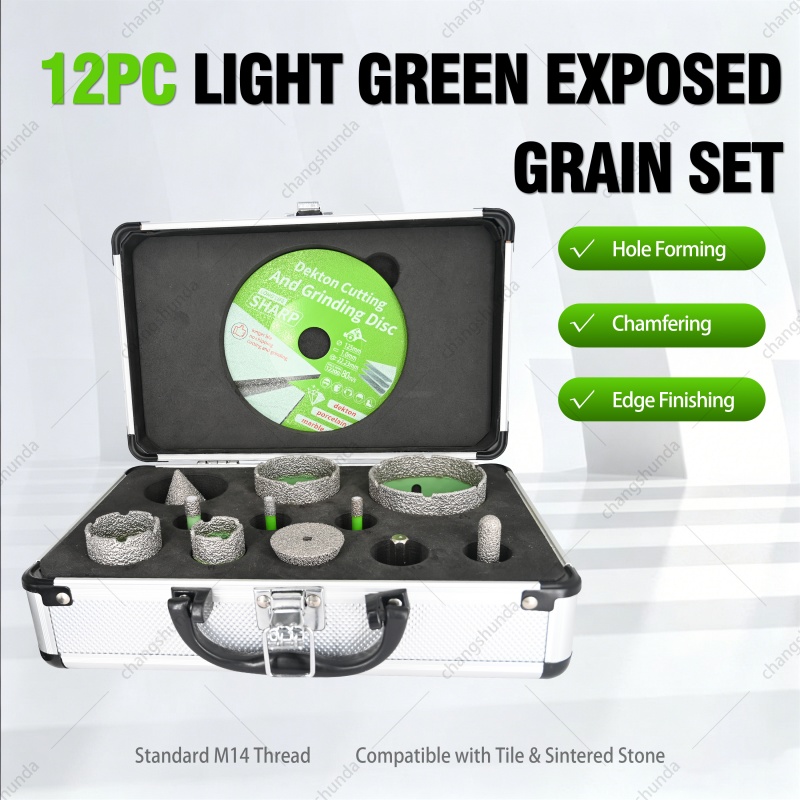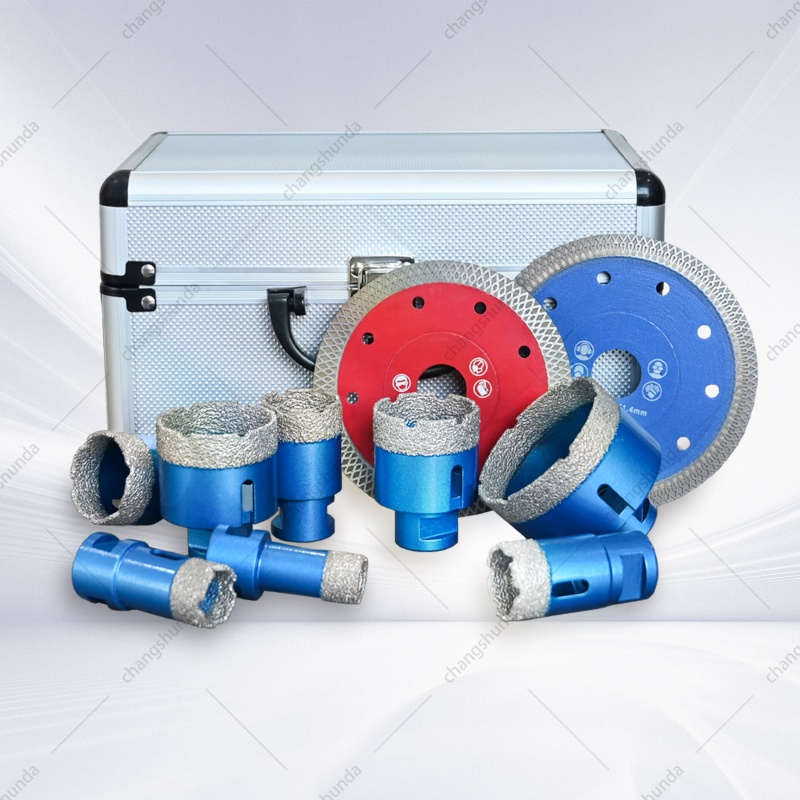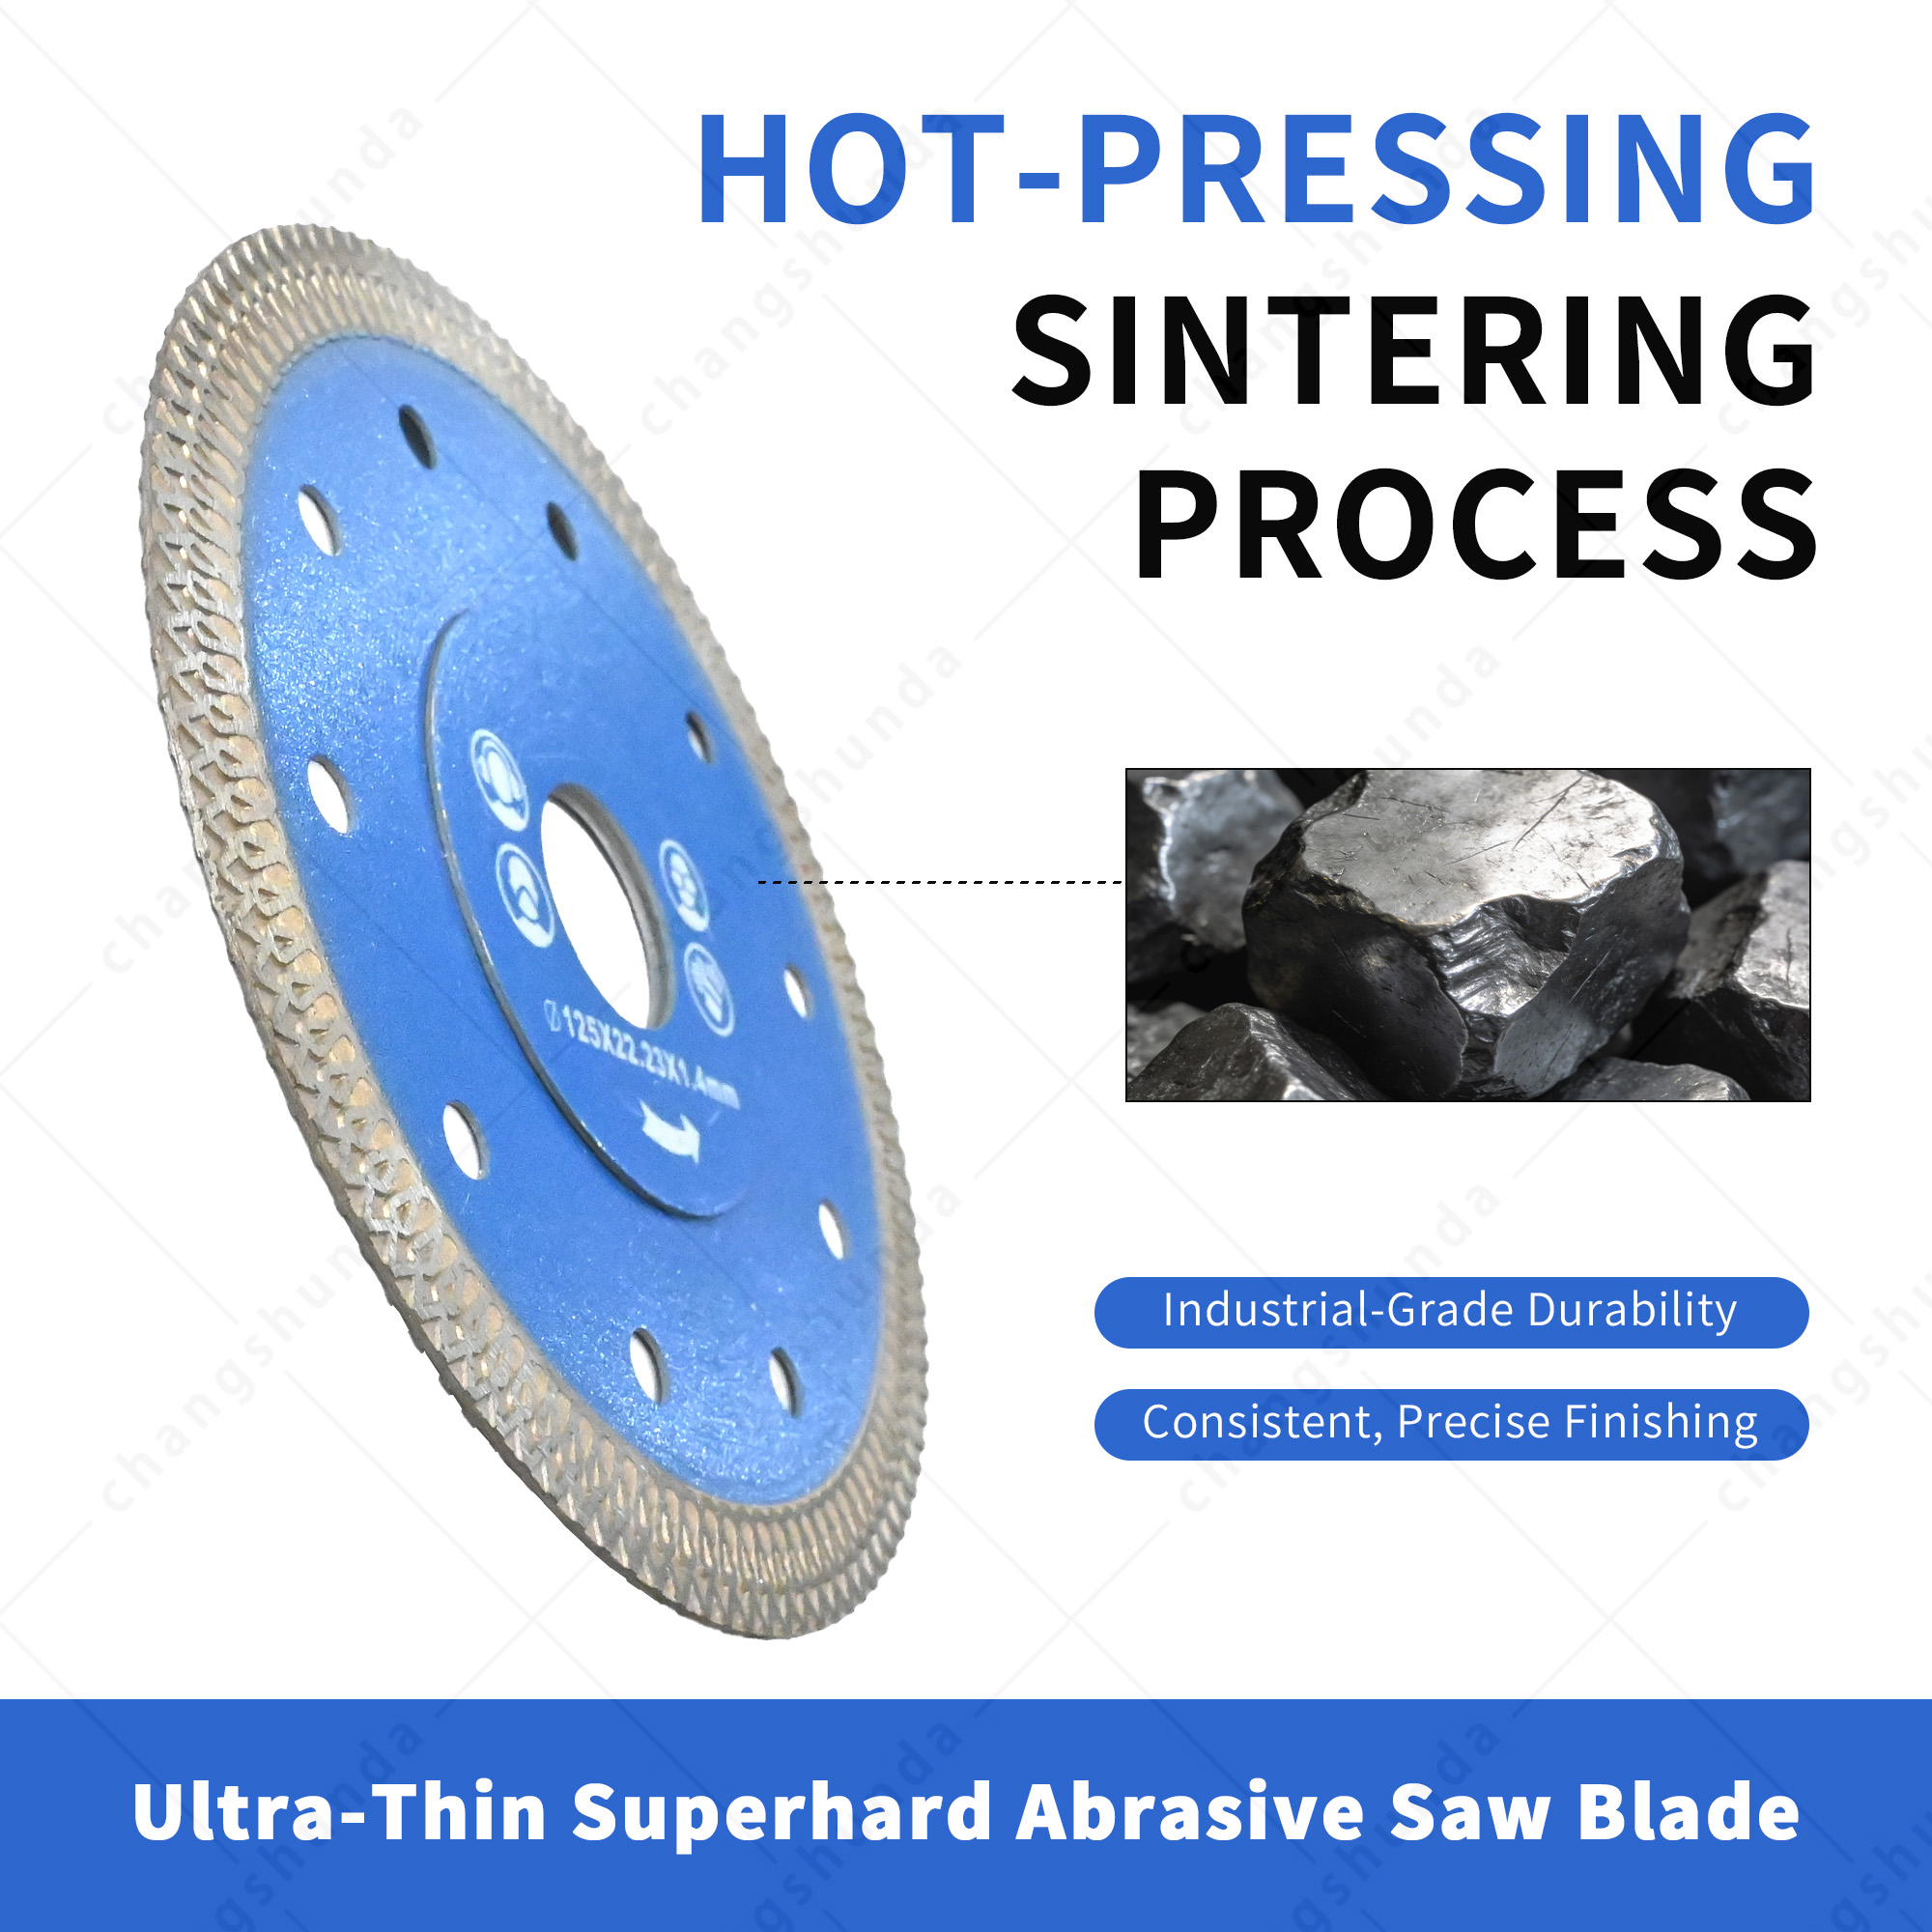
Comtat de Jishan, Shanxi — 13 de setembre de 2026 — Aquest mes, la Jishan County Changshunda Diamond Tools Co., Ltd. va reunir el seu personal tècnic, els responsables de la línia de producció i els principals agents de vendes en una mateixa sala per respondre una pregunta sobre el seu darrer llançament: com es trasllada la broca de diamant de nucli amb tres forats anti-encallament des de la línia de procés fins al lloc de treball del client al cost adequat, al nivell de qualitat adequat i a la velocitat adequada? La reunió la va presidir Xinbo Hui, Director Tècnic, i hi van assistir més de vint membres de l’equip de I+D, producció, control de qualitat, vendes nacionals i operacions d’exportació.
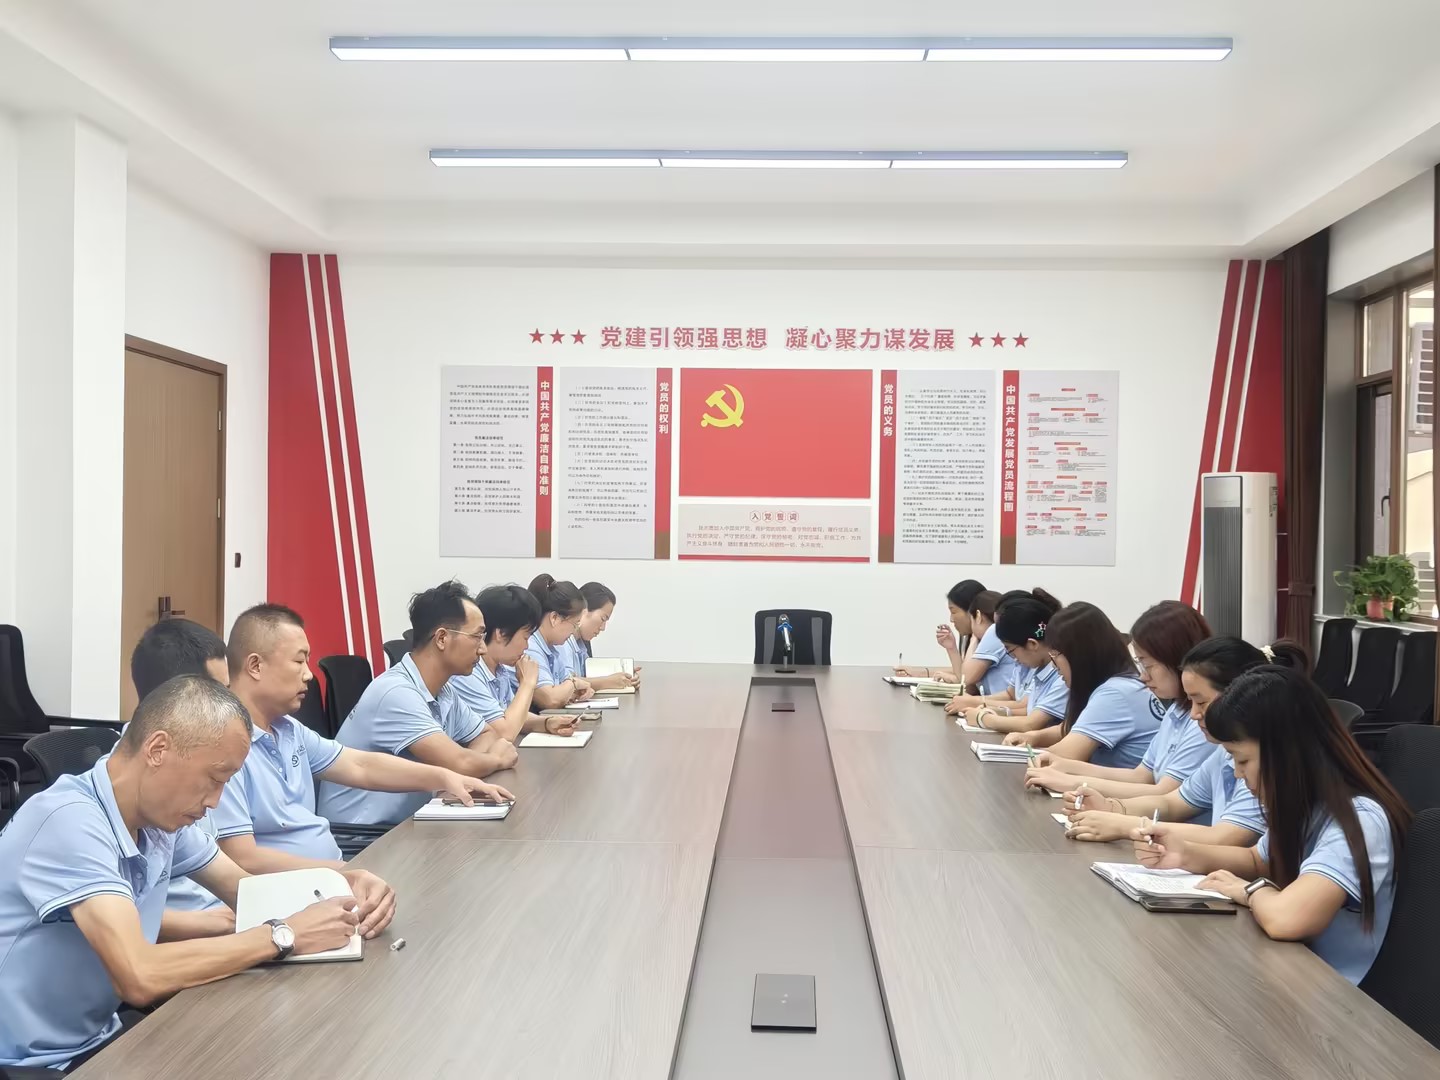
La resposta, tal com es va veure, depenia de dues decisions de disseny — l’evacuació multiforat i un disseny intern amb esglaó — i del fet que producció i vendes poguessin posar-se d’acord sobre les xifres que les sustentaven.
Cada contractista que ha perforat rajoles de porcellana o granit amb una broca de nucli de diamant coneix el mode de fallada. La broca talla bé durant les primeres perforacions, però després el tapó del nucli queda enganxat dins del cilindre. L’operari s’atura, agafa un cargolador o un martell i passa dos o tres minuts lluitant contra l’eina en lloc de perforar. En una reforma de bany amb quaranta forats per fer, aquest temps perdut es mesura en hores — i cada cop de martell pot deformar el cilindre, que ha de mantenir la seva rectitud per conservar les toleràncies.
El problema rarament és el segment de diamant. Gairebé sempre és l’espai entre el segment i l’eix: la llosa que no pot escapar, la fricció que augmenta contra la paret del cilindre i l’absència d’un lloc on anar el tapó del nucli quan s’acaba el forat. Una broca anti-embussament ha de resoldre aquests tres punts alhora, i per això l’equip tècnic de Changshunda va obrir la reunió amb aquestes dues característiques, i no amb el segment mateix.
Evacuació de múltiples forats
En lloc d’una única ranura estreta de refrigeració, la nova sèrie incorpora un disseny d’evacuació de múltiples forats: tres ports d’evacuació posicionats per extreure la llosa i els residus fins i tot més ràpidament que l’aigua els porta cap a dins. Els efectes pràctics es manifesten en tres aspectes:
· Temperatura de tall inferior. El refrigerant arriba al cantell de tall en lloc de desviar-se per un port obstruït, de manera que el segment funciona a menor temperatura i conserva la seva unió durant més temps.
· Penetració més ràpida. Els residus que abandonen immediatament la zona de tall no poden ser tornats a moler pel segment, de manera que una major part de l’energia del motor es destina al tall i no a la re-molta.
· Menys ports obstruïts. Amb tres camins en lloc d’un, una obstrucció parcial en un port no interromp el flux de refrigerant — una causa habitual de cremat sobtat del segment en talls profunds.
Disseny d’esglaó intern
La segona característica és menys visible i, segons l’equip tècnic, realitza la major part de la feina. El disseny d’esglaó intern posa un esglaó mecanitzat dins del canó en lloc d’una paret de forat recte. Aquest esglaó canvia el comportament del tapó central de dues maneres: redueix la superfície de contacte entre el tapó i la paret del canó, que és la superfície que genera la fricció d’escorregament, i dona al tapó un punt de desalliberament definit, en lloc de permetre-li pujar per la longitud sencera del canó.
En la pràctica, això és el que converteix una broca que cal alliberar amb un martell en una broca de la qual el nucli cau amb un lleuger empenta — el comportament de « sense atxacament del nucli » sobre el qual l’equip de vendes ha rebut més preguntes des que es van enviar les primeres mostres.
Demostrant-ho in situ, no sobre el paper
L’equip va ser directe sobre els límits de les dades de laboratori. Una part fonamental només es considera demostrada quan manté el seu rendiment al centèsim forat, en un material que el client talla efectivament. Per tant, el lot de llançament es va distribuir amb un àmbit d’aplicació clar — rajola de porcellana, rajola ceràmica per a parets, granit, pedra reconstituïda i vidre, tall humit com a norma — així com amb una velocitat màxima de rotació (RPM) impresa per a cada diàmetre, i amb les limitacions per a tall sec indicades només on el producte ho permet.
A continuació, l’àrea tècnica va fer una revisió detallada, punt per punt, de la disponibilitat per a la producció, basant-se en els plànols i en els registres d’assaig:
· Enllaç dels segments i gruix de la paret. La qualitat de la soldadura brasa i la resistència de l’enllaç entre segment i cos es van revisar en tot el lot actual, i es van estabilitzar els punts de control per a la tolerància del gruix de la paret en la gamma de diàmetres de 8 mm a 100 mm.
· Concentricitat i desviació radial. S’ha mesurat la desviació de centrada a la broca guia i a la vora de tall en ambdós models d’eix: M14 i 5/8"-11. La rotació excèntrica és la causa més habitual d’escates en porcellana i pedres dures, i és el primer detall que els clients dels distribuïdors notaran.
· Geometria de refrigeració. S’ha tornat a verificar la disposició de l’alimentació d’aigua respecte al disseny d’evacuació amb múltiples forats per al tall humit de rajoles ceràmiques, granit i pedra reconstituïda.
· Substrat i marcatge. La qualitat de l’acer del cos, el tractament superficial i el conjunt d’especificacions gravades al laser — diàmetre, eix, icona d’aplicació i RPM màximes — s’han fixat per al lot de llançament.
Actualment, deu cèl·lules de producció estan qualificades per a la nova sèrie. El rendiment de primera passada en el lot pilot va ser del 85 %, una xifra que l’equip es va comprometre a elevar fins al 96 % en deu dies després de la reunió.
A continuació, l’àrea comercial va invertir el flux d’informació, portant les retroalimentacions dels clients a la mateixa sala:
· Retroalimentació del terreny. Els primers usuaris als Estats Units i altres mercats d'exportació van destacar la velocitat de tall i els cantells nets en porcellana, i van demanar plazos d'entrega més curts per als diàmetres més demandats.
· Preus i posicionament. L'equip va comparar la sèrie amb les freses de paret prima competidores i va acordar una graella de preus que cobrís els canals OEM/ODM, de marca blanca i de marca pròpia.
· Pla de distribuïdors. La distribuïció es durà a terme per tres vies: el lloc web independent per a la marca i les consultes directes, les plataformes B2B per a comandes massives i els distribuïdors regionals per a l'estoc local i el suport tècnic.
· Envasos i documentació. Cada element —l'art gràfic de la caixa, la fitxa tècnica bilingüe, la guia d'aplicacions de tall i les pàgines de producte vinculades mitjançant codis QR— va ser assignat a un responsable i dotat d'una data de lliurament, de manera que els actius de màrqueting arribin amb el primer enviament i no després.
| No. | Acció | Propietari | Data objectiu |
| 1 | Fixar els paràmetres del procés per al lot de llançament i emetre la instrucció de treball | Tècnic / Producció | 16 de setembre |
| 2 | Finalitzar les proves de durabilitat sobre porcellana i granit i publicar la fitxa de dades de les proves | Qualitat | 17 de setembre |
| 3 | Definir finalment la matriu de diàmetres i la llista d'SKU per al llançament | Tècnic / Vendes | 18 de setembre |
| 4 | Publicar les pàgines dels productes, la fitxa tècnica i la guia d'aplicació al lloc web independent | Marketing | 20 de setembre |
| 5 | Obrir pressupostos per al primer distribuïdor i per a consultes massives | Ventas | 20 de setembre |
| 6 | Recollir els comentaris dels clients de la primera partida i traslladar-los a I+D | Vendes / Tècnica | 20 de setembre |
«Els nous productes mai es donen per acabats només pel departament tècnic», va dir Cheng Jiangyan, supervisor de producció, en la sessió de tancament. «Un corona diamantada només demostra el seu valor quan talla netament al lloc del client i encara funciona al centèsim forat. Per això, les persones que la fabriquen i les persones que la venen han d’estar assegudes a la mateixa taula, a la mateixa sala, amb les mateixes dades.»
Per què se’m queda enganxada la corona diamantada a la rajola de porcellana?
La majoria d’encallaments es deuen a residus que no poden sortir del tall. La llosa s’acumula entre la mostra i la paret interior del tub, la fricció augmenta i la mostra es clava. Un disseny d’evacuació amb múltiples orificis allibera aquesta llosa més ràpidament, i un disseny amb esglaons interns redueix la superfície de contacte que genera la fricció.
Què canvia, realment, l’«evacuació amb múltiples orificis»?
Ofereix al refrigerant més d’un camí per sortir de la zona de tall. Si un orifici es tapa parcialment, el flux continua pels altres, de manera que el segment roman fresc en lloc de cremar-se. Els resultats visibles són una penetració més ràpida, una vida útil més llarga del segment i menys tallades interrompudes.
El disseny intern en forma d’esglaó afecta la velocitat de perforació?
No és una característica de velocitat. Canvia el comportament de la testa de perforació dins del barril. Com que la testa entra en contacte amb menys superfície de la paret del barril i té un punt de desallotjament definit, cau amb una lleugera empenta, en lloc de caler-hi fer servir un martell per treure-la —cosa que també protegeix la concentricitat del barril.
Quins eixos i diàmetres cobreix la nova sèrie?
La gamma inicial abasta diàmetres de 8 mm a 100 mm, amb eixos M14 i 5/8"-11. Els mides fora de la matriu estàndard es poden pressupostar a petició per a programes OEM i de marca pròpia.
Envieu-nos la vostra sol·licitud i us indicarem el diàmetre, el tipus d’eix i l’especificació dels segments per a la broca de nucli antienquinament que s’ajusti al vostre equipament. Per oferir-vos un pressupost exacte necessitem cinc dades: el material que perforareu, el diàmetre, el tipus d’eix (M14 o 5/8"-11), si perforareu amb refrigeració (perforació humida) o sense (perforació seca), i la quantitat de la comanda. Comunicau-nos aquestes dades i rebréu un pressupost amb el termini d’entrega i la quantitat mínima de comanda (MOQ), no una llista genèrica de preus.
Contacte: Ya Qin · [email protected] · +86 13705784455
Changshunda és un fabricant d’eines de diamant amb seu a la vila de Qinghe, al comtat de Jishan, província de Shanxi, Xina, dins del clúster industrial de materials superdurs de la regió. L’empresa produeix broques de nucli de diamant antienquinament de tres forats, discos de diamant per a esmerilar i tallar, fulles de serra per a fusta i eines relacionades per a aplicacions en rajoles, pedra, vidre i construcció, i atén distribuïdors, contractistes i importadors mitjançant models OEM/ODM, marques pròpies i etiquetatge privat.
 Notícies destacades
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - POLÍTICA DE PRIVACITAT
 EN