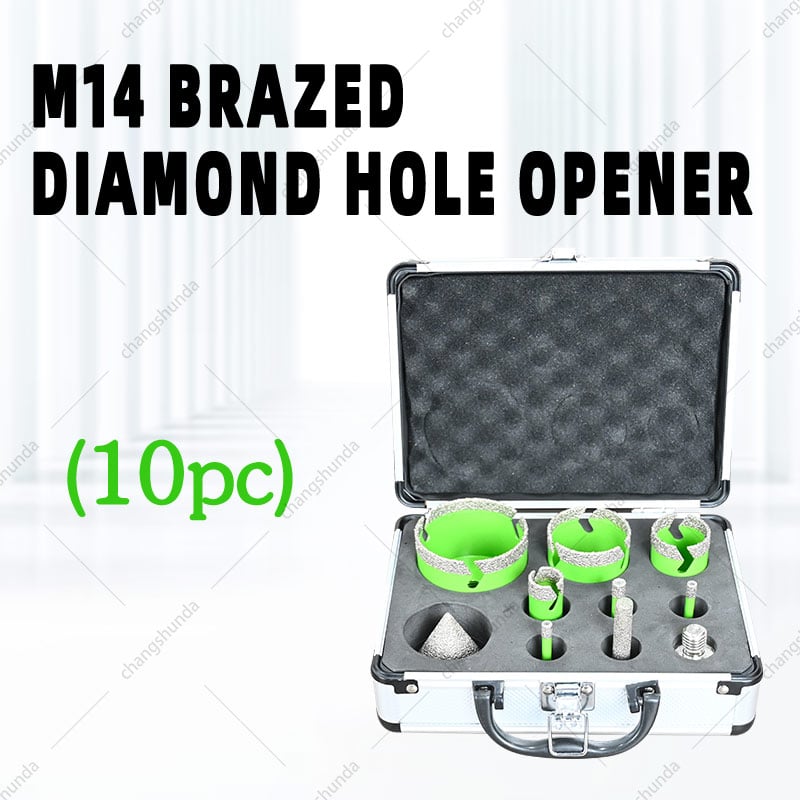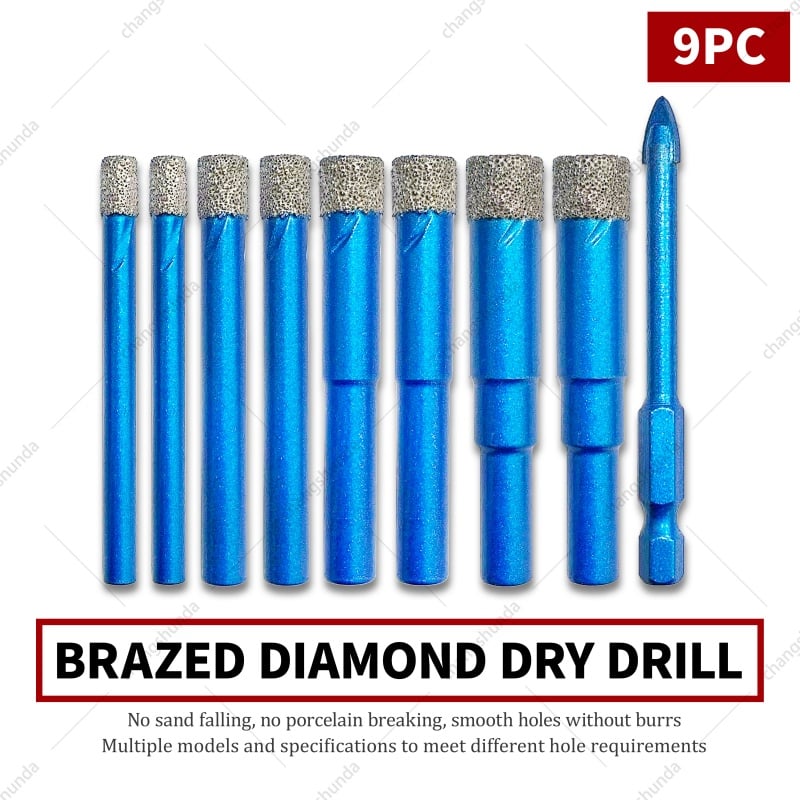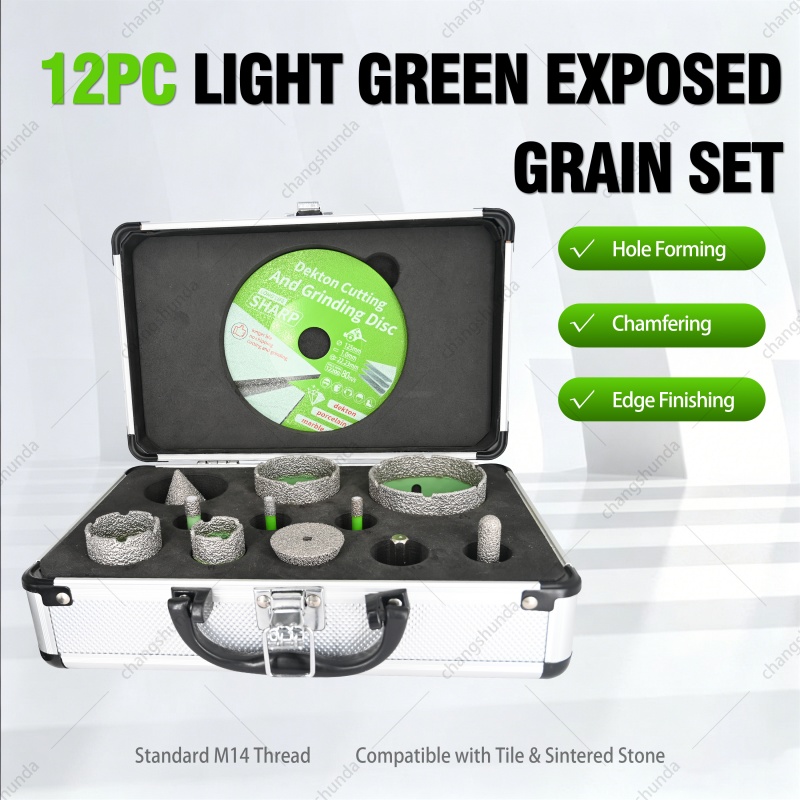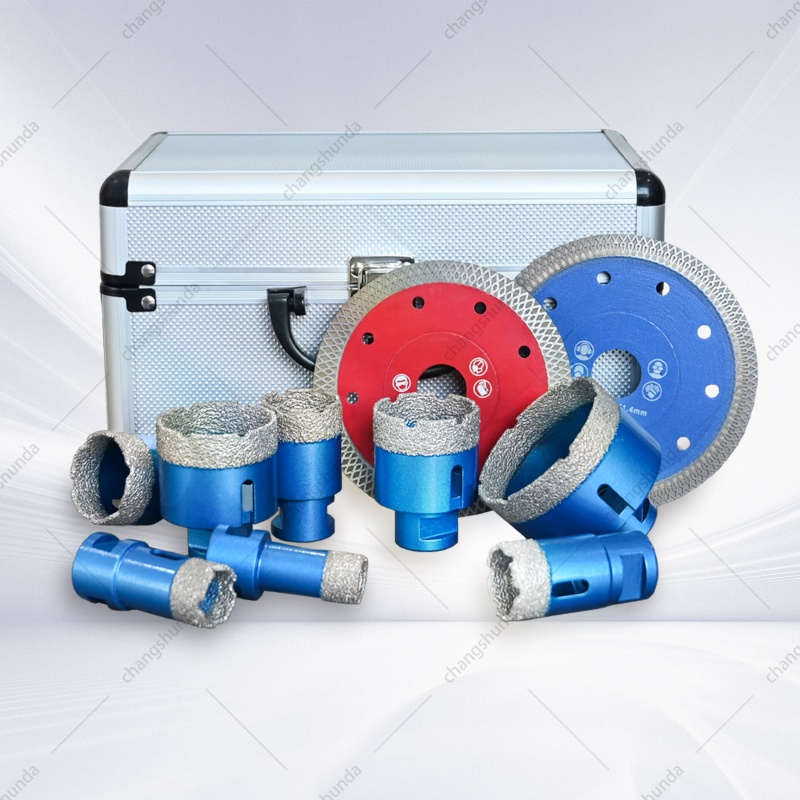
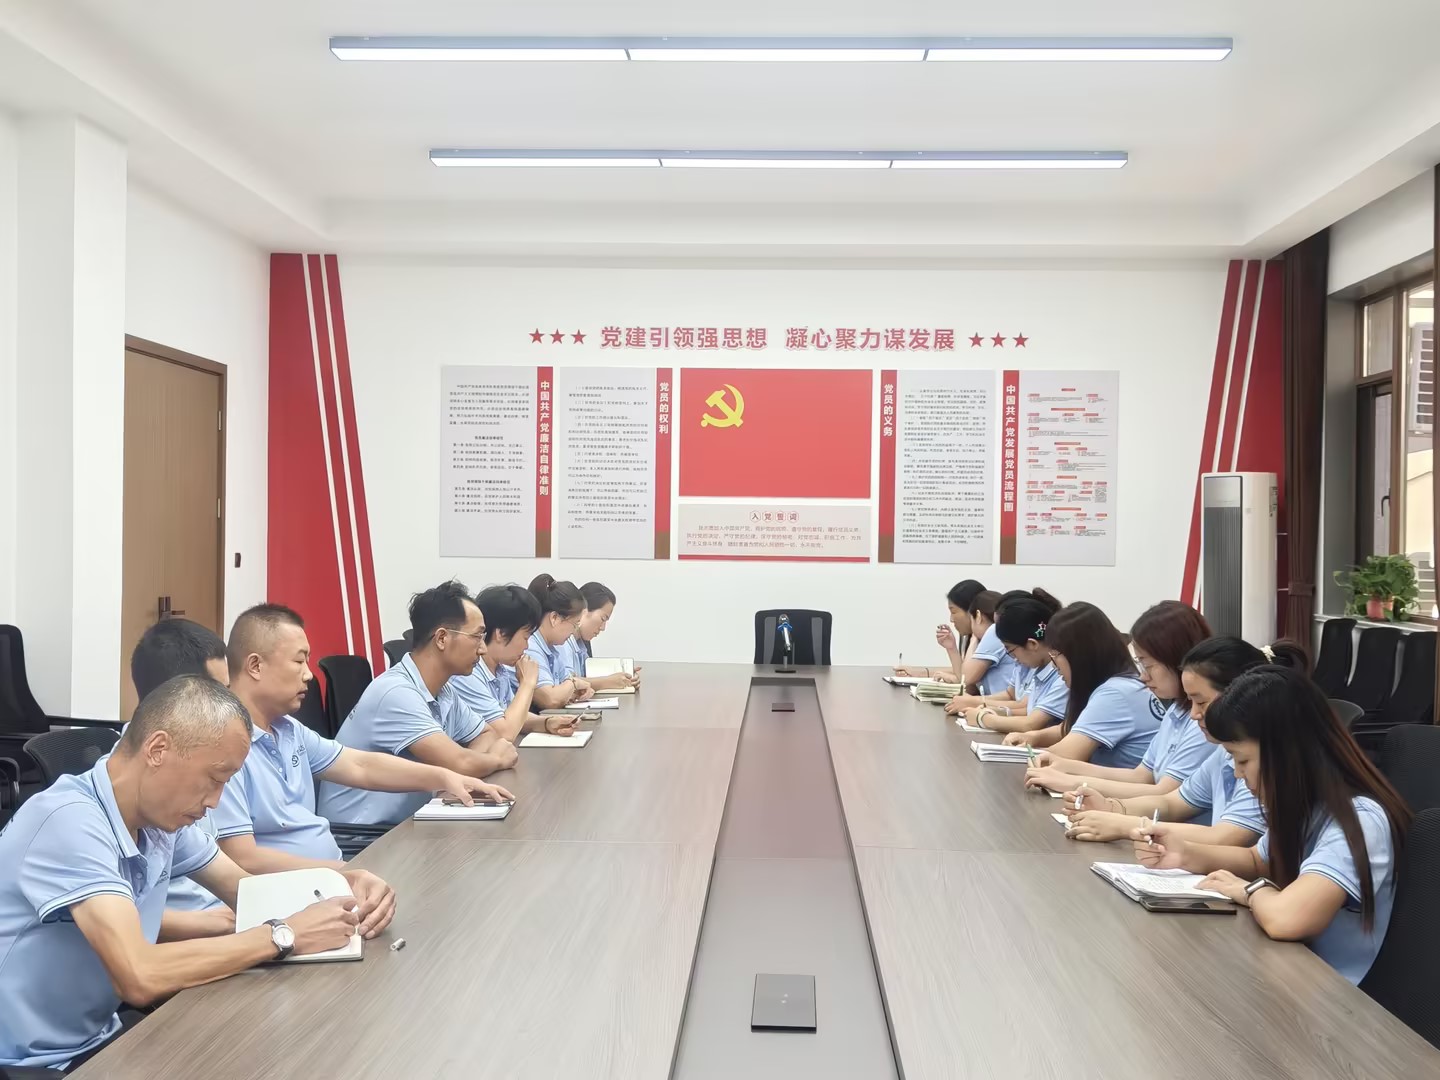
مقاطعة جيشان، شنشي — ١٣ سبتمبر ٢٠٢٦ — أدخلت شركة جيشان كونغشوندا لأدوات الماس المحدودة موظفيها الفنيين وقادة خطوط الإنتاج والكوادر الرئيسية في المبيعات هذا الشهر في غرفة واحدة للإجابة عن سؤال واحد يتعلق بإصدارها الأحدث: كيف ينتقل قاطع القلب الماسي ذا الثقوب الثلاثة المقاوم للاختناقات من خط التصنيع إلى موقع العمل لدى العميل بالتكلفة المناسبة، وبالمستوى المناسب من الجودة، وبالسرعة المناسبة؟ وأدار الاجتماع شينبو هوي، المدير التقني، وحضره أكثر من عشرين عضوًا من فرق البحث والتطوير والإنتاج ومراقبة الجودة والمبيعات المحلية والعمليات التصديرية.
وكانت الإجابة، في النهاية، تكمن في قرارين تصميميين — التخلّص من الحفر المتعدد والتصميم الداخلي على شكل درجات — وهل يمكن لإدارات الإنتاج والمبيعات أن تتفق على الأرقام المرتبطة بهما.
يعرف كل مقاول قام بحفر بلاط خزفي أو جرانيت باستخدام قرص حفر ماسي على شكل أنبوب أنماط الفشل. فيبدأ القرص بالقطع بكفاءة عالية خلال الثقوب القليلة الأولى، ثم يعلق السدادة الناتجة داخل الأنبوب. فيتوقف العامل، ويبحث عن مفك براغي أو مطرقة، ويبذل من دقيقتين إلى ثلاث دقائق في محاولة التخلص من الأداة بدلًا من الاستمرار في الحفر. وفي مشروع تجديد حمام يتطلب حفر أربعين ثقبًا، فإن الوقت الضائع يُقاس بالساعات — وكل ضربة مطرقة قد تشوه الأنبوب الذي يجب أن يحافظ على استقامته لضمان دقة الأبعاد.
والسبب نادرًا ما يكون في الجزء الماسي نفسه. بل هو في الغالب في الفراغ الموجود بين هذا الجزء ومحور التثبيت: حيث لا يمكن لمعجون الحفر الخروج، وتزداد الاحتكاك مع جدار الأنبوب، ولا يوجد مكانٌ تذهب إليه السدادة بعد الانتهاء من الحفر. ولذلك، فإن قرص الحفر المضاد للاختناقات يجب أن يعالج هذه النقاط الثلاث معًا، وهذا بالضبط سبب افتتاح فريق تشانغشوندا التقني للاجتماع بالحديث عن هاتين الميزتين بدلًا من التركيز أولًا على الجزء الماسي.
إخلاء متعدد الثقوب
وبدلًا من شق تبريد ضيق واحد، تتضمّن السلسلة الجديدة ترتيب إخلاء متعدد الثقوب — ثلاث فتحات إخلاء موضعَةٌ لإخراج الطين والشوائب الدقيقة من منطقة القطع بسرعة تساوي سرعة دخول الماء. وتظهر الآثار العملية في ثلاثة أماكن:
• انخفاض درجة حرارة القطع. يصل سائل التبريد إلى حافة القطع بدلًا من الانحراف عن فتحة مسدودة، لذا يعمل الجزء القطعي عند درجة حرارة أقل ويحتفظ بلصقته لفترة أطول.
• اختراق أسرع. الشوائب التي تغادر مكان القطع فورًا لا يمكن طحنها مجددًا بواسطة الجزء القطعي، وبالتالي يُستثمر جزء أكبر من طاقة المحرك في عملية القطع بدلًا من إعادة طحن الشوائب.
• عدد أقل من الفتحات المسدودة. وبوجود ثلاث مسارات بدلًا من مسار واحد، فإن انسداد جزئي في إحدى الفتحات لا يوقف تدفق سائل التبريد — وهي سبب شائع لاحتراق الجزء القطعي فجأةً أثناء القطع العميق.
تصميم الخطوة الداخلية
أما الميزة الثانية فهي أقل وضوحًا، وبحسب الفريق التقني فإنها تقوم بالجزء الأكبر من العمل. والـ تصميم الخطوة الداخلية يُدخل خطوة منشأة آليًّا داخل الأسطوانة بدلًا من جدار مثقوب مستقيم. وتؤثِّر هذه الخطوة في سلوك سدادة القلب بطريقتين: فهي تقلِّل مساحة التلامس بين السدادة وجدار الأسطوانة، أي السطح الذي يولِّد احتكاك التثبيت بالانزياح، كما تمنح السدادة نقطة إفلات محدَّدة بدلًا من السماح لها بالانزياح لأعلى طول الأسطوانة بالكامل.
وفي الواقع، فإن هذا ما يحوِّل أداة الحفر التي تتطلَّب إزالة القلب باستخدام المطرقة إلى أداة يسقط قلبها بمجرد دفع خفيف — وهي السلوك المسمَّى بـ " عدم انسداد القلب "، والذي استفسر عنه فريق المبيعات أكثر من أي سلوك آخر منذ إرسال أول العيِّنات.
إثبات ذلك في الموقع، وليس على الورق
كانت الفِرقة صريحةً بشأن حدود بيانات المختبر. فالمكوّن الأساسي لا يُثبت جودته إلا عندما يحافظ على أدائه عند الحفرة المئة، وعلى مادةٍ يقطّعها العميل فعليًّا. ولذلك، خرجت الدفعة الأولى للإطلاق مع نطاق تطبيقيٍّ واضحٍ — البلاط الخزفي، وبلاط الجدران الخزفي، والجرانيت، والحجر المصنّع، والزجاج، مع قصٍّ رطبٍ كمعيارٍ أساسيٍّ — بالإضافة إلى سرعة دوران قصوى مطبوعة لكل قطر، وحدود القص الجاف مُشار إليها فقط حيث يسمح المنتج بذلك.
ثم استعرض الجانب التقني في الغرفة جاهزية الإنتاج، بندًا بندًا، بالاستناد إلى الرسومات وسجلات الاختبار:
· لصق الأجزاء وسُمك الجدار. وتمّ مراجعة جودة اللحام والقوة الالتصاقية بين الجزء والجسم عبر الدفعة الحالية، كما ثُبّتت نقاط التحكم في تحمل سُمك الجدار لمدى الأقطار من ٨ مم إلى ١٠٠ مم.
· التمركز والانحراف الدوراني. قُيسَ الانحراف عند ثقب التوجيه والحدّ القطع في كلا الإصدارين: مِحور بحجم M14 ومحور بحجم ٥/٨ بوصة–١١. ويُعَدُّ الدوران غير المركزي السبب الأكثر شيوعاً لتشقُّق الحواف عند قص الخزف والحجر الصلب، وهو أول ما يلاحظه عملاء الموزِّعين.
· هندسة التبريد. أُعيد التحقق من ترتيب تغذية الماء مقارنةً بتصميم التفريغ متعدد الثقوب لقص البلاط السيراميكي والجرانيت والحجر المُصنَّع في ظروف الرطوبة.
· المادة الأساسية والعلامات. وقد ثُبِّتَت درجة فولاذ الجسم ومعالجة سطحه ومجموعة المواصفات المُرسومة بالليزر — أي القطر ونوع المحور وأيقونة الاستخدام والسرعة القصوى المسموح بها (RPM) — للدفعة الأولى التي ستُطرح في السوق.
وقد اجتازت عشر خلايا إنتاجية الآن مرحلة المؤهلة للسلسلة الجديدة. وبلغ معدل العائد من المرور الأول في الدفعة التجريبية ٨٥٪، وهي نسبة تعهَّد الفريق برفعها إلى ٩٦٪ خلال عشرة أيام من عقد الاجتماع.
ثم عكست الجهة التجارية اتجاه تدفق المعلومات، فجلبت آراء العملاء إلى نفس الغرفة:
· آراء المستخدمين الميدانيين. أشار المستخدمون الأوائل في الولايات المتحدة والأسواق التصديرية الأخرى إلى سرعة القطع والحواف النظيفة على الخزف، وطلبوا تقليل أوقات التسليم للقطرات الأسرع مبيعًا.
· التسعير والتوضع. قارن الفريق السلسلة مع أدوات الحفر الرقيقة الجدار المنافسة، واتفق على سلم أسعار يغطي قنوات التصنيع حسب الطلب/التصنيع حسب المواصفات (OEM/ODM)، والعلامات الخاصة، والعلامة التجارية الخاصة.
· خطة القنوات. سيتم التوزيع عبر ثلاثة مسارات: الموقع الإلكتروني المستقل للعلامة التجارية والاستفسارات المباشرة، ومنصات التجارة الإلكترونية بين الشركات (B2B) للطلبات الكبيرة الحجم، والموزعين الإقليميين للمخزون المحلي والدعم الفني.
· التغليف والتوثيق. وُضِعَت مسؤولية كلٍّ من تصميم علب التعبئة، وورقة المواصفات ثنائية اللغة، ودليل تطبيقات القطع، وصفحات المنتج المرتبطة عبر رموز الاستجابة السريعة (QR) تحت إشراف شخص مسؤول مع تحديد موعد تسليم محدد، لضمان توافر أصول التسويق مع الشحنة الأولى بدلًا من بعدها.
| الرقم | حركة | مالك | تاريخ الاستهداف |
| 1 | تثبيت معايير العملية للدفعة الافتتاحية وإصدار تعليمات العمل. | تقني / إنتاج. | ١٦ سبتمبر |
| 2 | إكمال اختبارات المتانة على الخزف والجرانيت، ونشر ورقة بيانات الاختبار | الجودة | ١٧ سبتمبر |
| 3 | الانتهاء من مصفوفة الأقطار وقائمة وحدات المخزون للإطلاق | تقني / مبيعات | ١٨ سبتمبر |
| 4 | نشر صفحات المنتج وورقة المواصفات ودليل الاستخدام على الموقع الإلكتروني المستقل | التسويق | ٢٠ سبتمبر |
| 5 | فتح عروض الأسعار للموزِّع الأول والاستفسارات بالجملة | المبيعات | ٢٠ سبتمبر |
| 6 | جمع ملاحظات العملاء من الدفعة الأولى وإعادتها إلى قسم البحث والتطوير | المبيعات / التقنيّة | ٢٠ سبتمبر |
«لا تكتمل المنتجات الجديدة أبدًا بواسطة القسم التقني وحده»، هكذا علَّق تشينغ جيانغ يان، مشرف الإنتاج، في الجلسة الختاميّة. «إن النواة الأساسية لا تثبت فعاليّتها إلّا عندما تقطع بدقة على موقع العميل، وتستمر في الأداء حتى عند الحفر في الثقب المئة. ولذلك، يجب أن يجتمع من يصنعها ومن يبيعها حول طاولة واحدة، وفي نفس الغرفة، ويستندون إلى نفس الأرقام.»
لماذا تعلّق نواة الألماس في بلاط البورسلين؟
يحدث معظم حالات الانسداد بسبب الرواسب التي لا يمكنها الخروج من مكان القطع. فتتراكم الطينة بين سدادة النواة وجدران البرميل، ما يؤدي إلى ازدياد الاحتكاك، وبالتالي يُثبَّت السدادة في مكانها. أما التصميم المتعدد الثقوب لإخراج الطينة فيُسرّع من خروج هذه الطينة، بينما يقلل التصميم الداخلي المتدرج من مساحة التلامس المسؤولة عن إحداث الاحتكاك.
ما التغيير الفعلي الذي يحققه «الإخلاء المتعدد الثقوب»؟
يوفّر هذا التصميم أكثر من مسارٍ واحدٍ لسائل التبريد للخروج من منطقة القطع. فإذا انسدّ أحد المنافذ جزئيًّا، استمرار تدفُّق السائل عبر المنافذ الأخرى، ما يحافظ على برودة الجزء القطعي بدلًا من اشتعاله. والنتائج المرئية هي: اختراق أسرع، وعمر أطول للجزء القطعي، وعدد أقل من عمليات القطع المتوقفة.
هل يؤثِّر التصميم الداخلي المُدرج على سرعة الحفر؟
إنه ليس ميزةً تتعلَّق بالسرعة. بل هو ما يغيِّر طريقة تصرُّف سدادة القلب داخل الأسطوانة. وبما أن السدادة تتلامس مع جزءٍ أصغر من جدار الأسطوانة ولها نقطة إفلات محدَّدة، فإنها تسقط خارجها عند دفعٍ خفيفٍ بدلًا من الحاجة إلى دفعها بالضرب بالمطرقة — وهو ما يحمي أيضًا تركيزية الأسطوانة.
ما المحاور والأقطار التي تغطيها السلسلة الجديدة؟
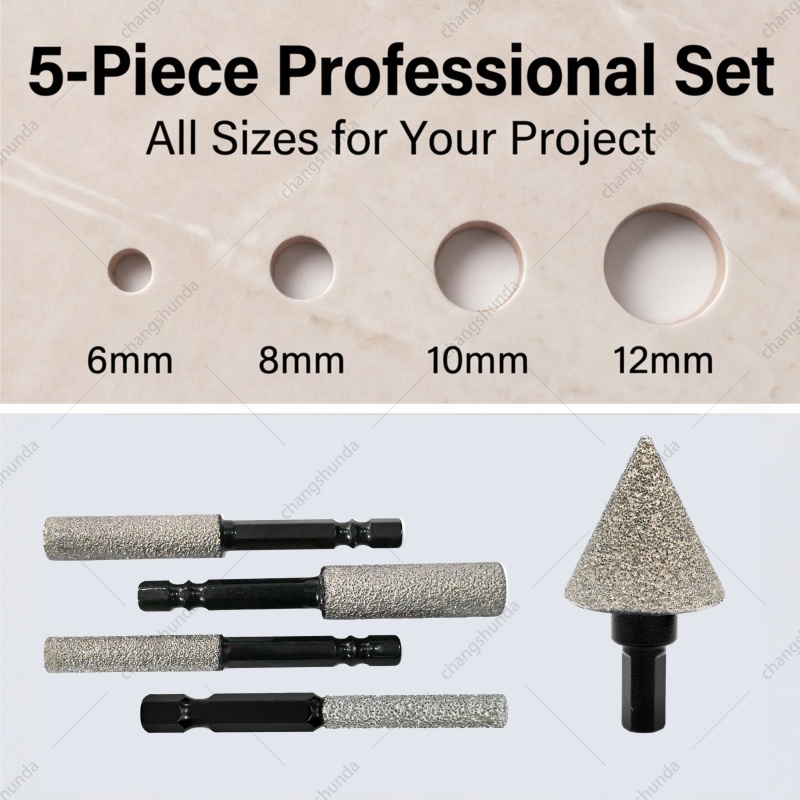
تتراوح المجموعة الافتتاحية من ٨ مم إلى ١٠٠ مم في القطر، مع محورين: M14 و٥/٨ بوصة–١١. ويمكن تقديم عروض أسعار لأحجام خارج المصفوفة القياسية بناءً على طلب العملاء في برامج المصنِّعين الأصليين (OEM) والعلامات الخاصة.
أرسل إلينا طلبك وسنُبلغك بقطر قطعة الحفر الأساسية المضادة للانسداد، ونوع العمود، ومواصفات الأجزاء التي تناسبه. ولحساب السعر بدقة، نحتاج إلى خمسة عناصر: المادة التي ترغب في حفرها، والقطر المطلوب، ونوع العمود (إما M14 أو 5/8 بوصة–11)، وما إذا كنت ستقوم بالحفر باستخدام الماء أم بدونه، وكمية الطلب. أخبرنا بهذه التفاصيل وسنزودك بعرض سعر يتضمن المدة الزمنية اللازمة للتسليم والحد الأدنى لكمية الطلب (MOQ)، وليس قائمة أسعار عامة.
الاتصال: يا تشين · [email protected] · +86 13705784455
تشانغشوندا هي شركة مصنِّعة لأدوات الألماس ومقرها بلدة تشينغهه في مقاطعة جيشان بمقاطعة شنشي بالصين، ضمن تجمع صناعات المواد فائقة الصلادة في هذه المنطقة. وتنتج الشركة قطع حفر أساسية ثلاثية الثقوب مضادة للانسداد مزودة بألماس، وأقراص طحن وقطع مزودة بألماس، وشفرات منشار للاستخدام في أعمال النجارة، بالإضافة إلى أدوات ذات صلة تُستخدم في تطبيقات البلاط والحجر والزجاج والبناء. وتوفر منتجاتها للموزعين والمقاولين والمستوردين عبر قنوات التصنيع حسب الطلب (OEM) والتصنيع حسب المواصفات (ODM) والعلامات الخاصة (private label) والعلامة التجارية الخاصة بالشركة.
 أخبار عاجلة
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - سياسة الخصوصية
 EN