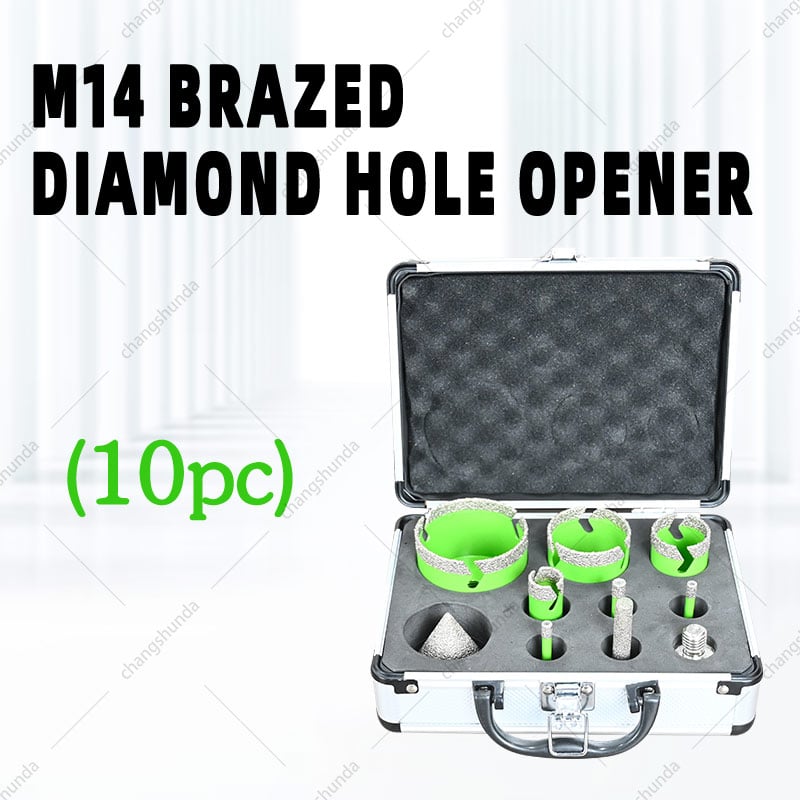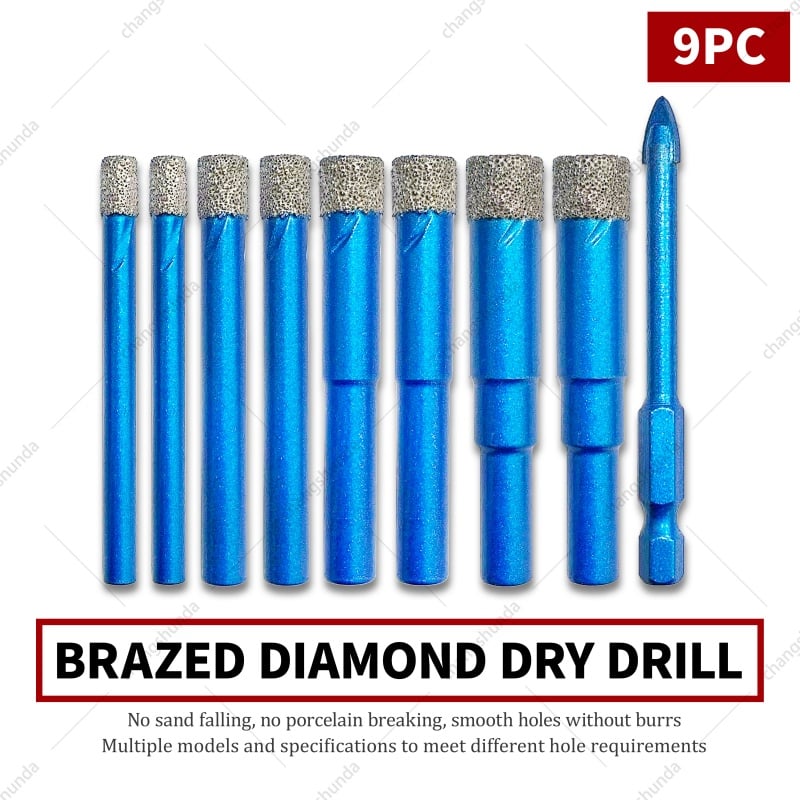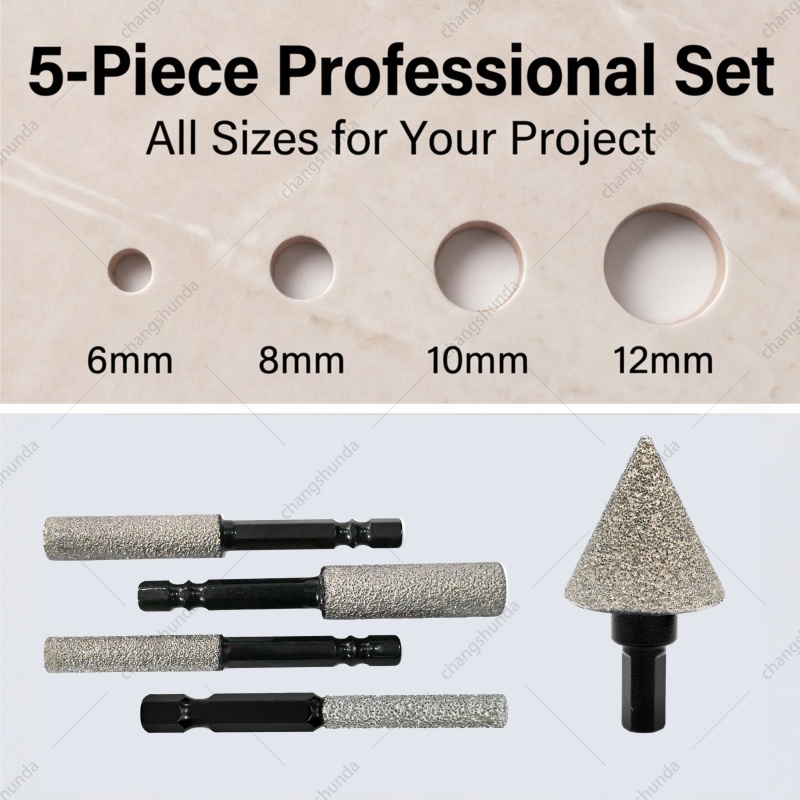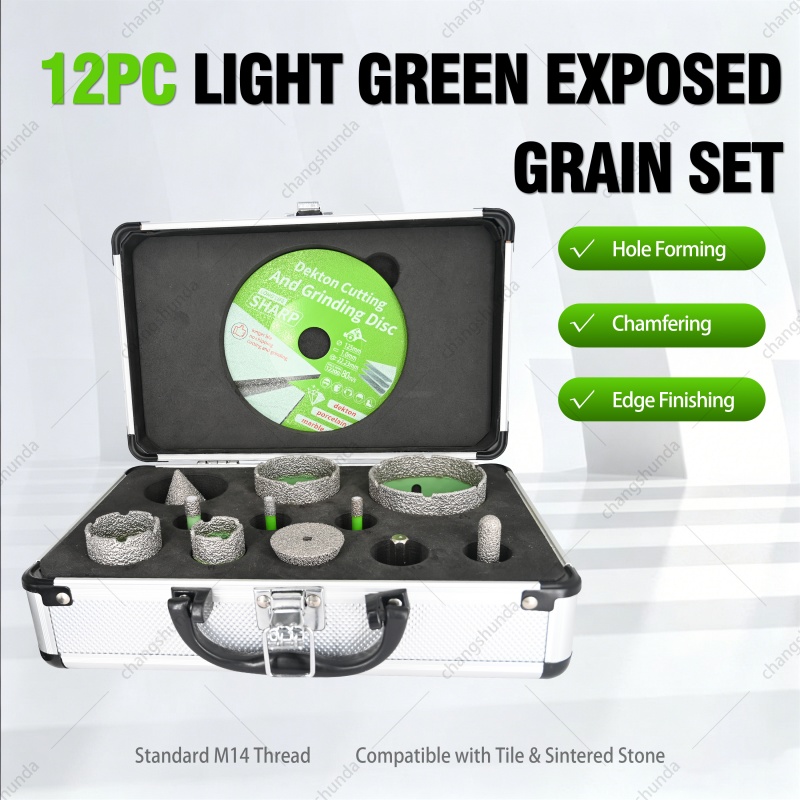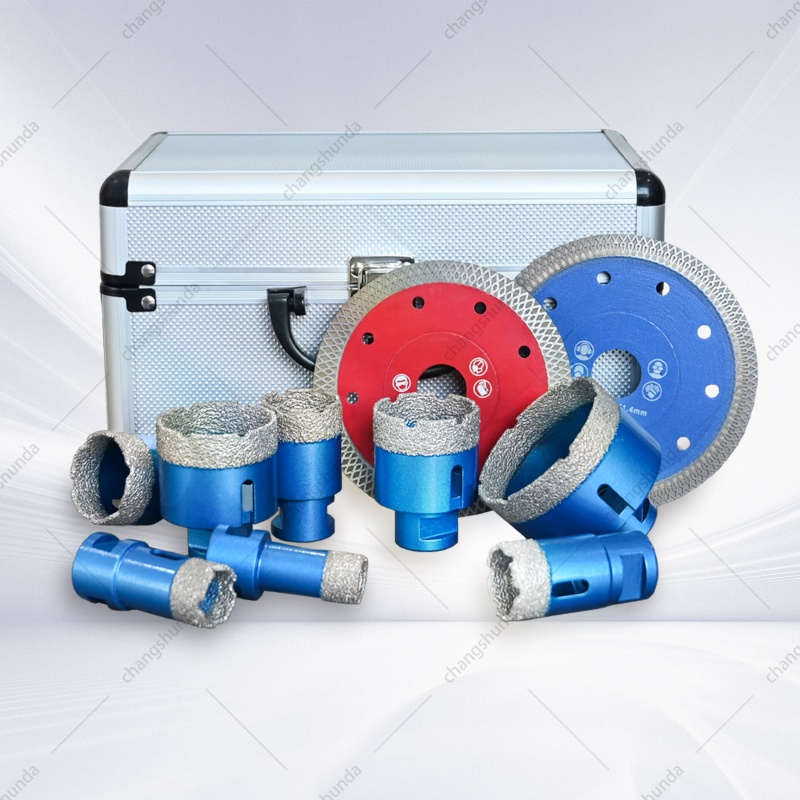
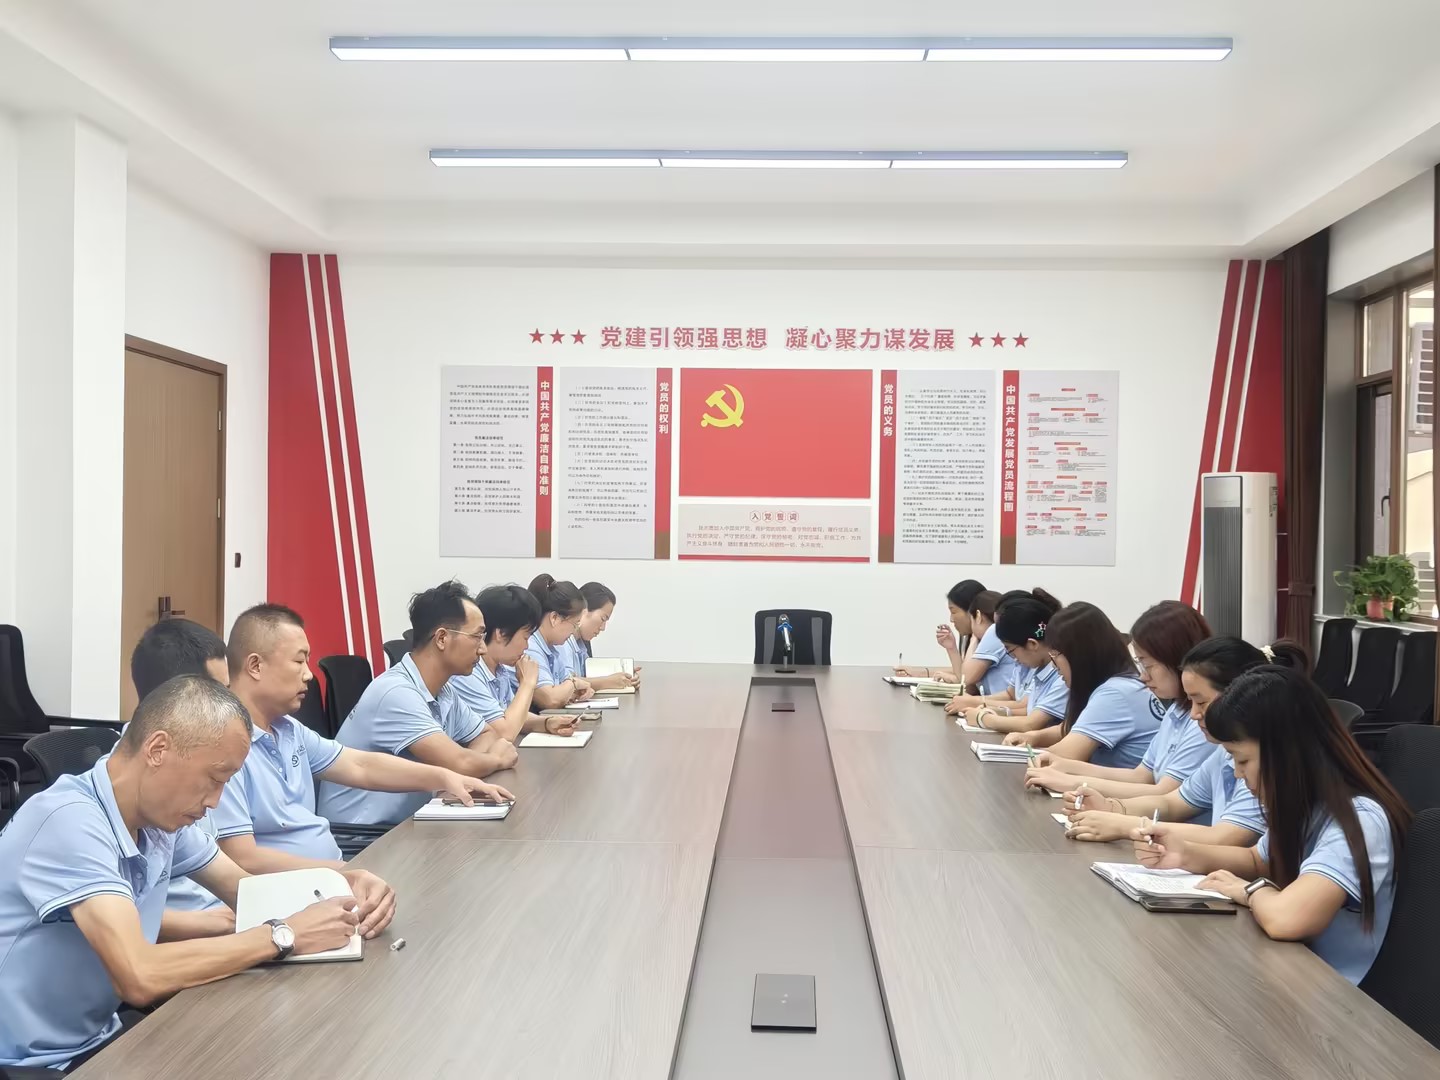
जिशान ज़िला, शान्शी — १३ सितंबर, २०२६ — इस महीने, जिशान ज़िला चांगशुनडा डायमंड टूल्स कंपनी लिमिटेड ने अपने तकनीकी कर्मचारियों, उत्पादन लाइन के नेताओं और मुख्य बिक्री कर्मियों को एक ही कमरे में बुलाया, ताकि अपने नवीनतम उत्पाद के बारे में एक प्रश्न का उत्तर दिया जा सके: तीन-छिद्र वाला जाम रोकने वाला डायमंड कोर बिट उचित लागत, उचित गुणवत्ता स्तर और उचित गति के साथ प्रक्रिया लाइन से ग्राहक के कार्य स्थल तक कैसे पहुँचाया जाए? इस बैठक की अध्यक्षता तकनीकी निदेशक ज़िनबो हुई ने की, और अनुसंधान एवं विकास, उत्पादन, गुणवत्ता नियंत्रण, घरेलू बिक्री और निर्यात संचालन के बीस से अधिक टीम सदस्यों ने इसमें भाग लिया।
परिणामस्वरूप प्राप्त उत्तर दो डिज़ाइन निर्णयों पर आधारित था — बहु-छिद्र निकास और आंतरिक सीढ़ी डिज़ाइन — तथा यह कि क्या उत्पादन और बिक्री उनके पीछे के आँकड़ों पर सहमत हो सकते हैं।
हर ठेकेदार जिसने डायमंड कोर बिट से पोर्सिलेन टाइल या ग्रेनाइट में छेद किए हैं, उसे यह विफलता का तरीका अच्छी तरह पता होता है। बिट पहले कुछ छेदों तक अच्छी तरह काटता है, फिर कोर प्लग बैरल के अंदर खुद को फँसा लेता है। ऑपरेटर रुक जाता है, एक स्क्रूड्राइवर या हथौड़े की ओर हाथ बढ़ाता है, और उसे दो से तीन मिनट तक उस उपकरण से लड़ना पड़ता है बजाय उसे काटने के। एक बाथरूम के पुनर्निर्माण में जहाँ चालीस छेद करने हैं, वहाँ खोया हुआ समय घंटों में मापा जाता है — और हर हथौड़े का प्रहार उस बैरल को विकृत करने का खतरा रखता है जिसे अपनी सहिष्णुता बनाए रखने के लिए सही आकृति में रहना आवश्यक है।
समस्या शायद ही कभी डायमंड सेगमेंट से होती है। यह लगभग हमेशा सेगमेंट और अर्बर के बीच की जगह से होती है: जो स्लरी बाहर नहीं निकल पाती, जो घर्षण बैरल की दीवार के खिलाफ बढ़ता है, और जहाँ छेद पूरा होने के बाद कोर प्लग के जाने के लिए कोई जगह नहीं होती। एक एंटी-जैम कोर बिट को इन तीनों बिंदुओं को एक साथ हल करना होता है, जिसी कारण चांगशुंडा की तकनीकी टीम ने बैठक की शुरुआत सेगमेंट के बजाय उन दो विशेषताओं से की।
बहु-छिद्र निकास
एकल संकरी शीतलन स्लॉट के बजाय, नई श्रृंखला में बहु-छिद्र निकास व्यवस्था है — तीन निकास पोर्ट्स ऐसे स्थित किए गए हैं कि वे कटिंग क्षेत्र से गाद और सूक्ष्म कचरे को उतनी जल्दी बाहर निकाल सकें जितनी जल्दी पानी उन्हें अंदर लाता है। इसके व्यावहारिक प्रभाव तीन स्थानों पर दिखाई देते हैं:
· कम कटिंग तापमान। शीतलक कटिंग किनारे तक पहुँचता है, बजाय एक अवरुद्ध पोर्ट के पार बहने के, इसलिए सेगमेंट ठंडा चलता है और अपने बंधन को लंबे समय तक बनाए रखता है।
· तेज़ प्रवेश। जो कचरा कट से तुरंत बाहर निकल जाता है, वह सेगमेंट द्वारा पुनः पीसा नहीं जा सकता, इसलिए मोटर की ऊर्जा का अधिकांश भाग कटिंग में लगता है, न कि पुनः पीसने में।
· कम अवरुद्ध पोर्ट्स। एक के बजाय तीन मार्गों के साथ, एक पोर्ट में आंशिक अवरोध शीतलक के प्रवाह को बंद नहीं करता — यह गहरी कटिंग में अचानक सेगमेंट जलने का एक सामान्य कारण है।
आंतरिक सीढ़ी डिज़ाइन
दूसरी विशेषता कम दृश्य है और, तकनीकी टीम के अनुसार, इसका काम अधिकांश भाग करती है। यह आंतरिक सीढ़ी डिज़ाइन बैरल के अंदर एक मशीन कट सीढ़ी बनाता है, बजाय कि सीधी बोर दीवार का उपयोग किया जाए। वह सीढ़ी कोर प्लग के व्यवहार को दो तरीकों से बदलती है: यह प्लग और बैरल की दीवार के बीच संपर्क क्षेत्र को कम करती है, जो वह सतह है जो वेडजिंग घर्षण पैदा करती है, और यह प्लग को एक परिभाषित रिलीज़ बिंदु देती है, बजाय इसके कि वह बैरल की पूरी लंबाई तक ऊपर चढ़े।
व्यवहार में, यह वह बात है जो एक ऐसे बिट को बदल देती है जिसे हथौड़े से साफ़ करना पड़ता है, एक ऐसे बिट में जिसका कोर हल्के धक्के से बाहर गिर जाता है — वह " कोर जैम नहीं " व्यवहार जिसके बारे में बिक्री टीम को पहले नमूनों के जाने के बाद सबसे अधिक प्रश्न किए गए हैं।
इसे कागज़ पर नहीं, बल्कि साइट पर साबित करना
टीम ने प्रयोगशाला के आँकड़ों की सीमाओं के बारे में सीधे तौर पर बात की। एक मुख्य भाग को तब तक सिद्ध नहीं माना जाता जब तक कि वह सौवें छेद पर, और उस सामग्री पर जिसे ग्राहक वास्तव में काटता है, अपना प्रदर्शन बनाए रखे। इसलिए लॉन्च बैच को स्पष्ट अनुप्रयोग क्षेत्र के साथ जारी किया गया — पोर्सिलेन टाइल, सिरेमिक वॉल टाइल, ग्रेनाइट, इंजीनियर्ड स्टोन और ग्लास, मानक के रूप में वेट कटिंग — साथ ही प्रत्येक व्यास के लिए मुद्रित अधिकतम आरपीएम, और केवल उन्हीं स्थितियों में ड्राई-कटिंग सीमाएँ अंकित की गईं जहाँ उत्पाद इसे अनुमति देता है।
फिर तकनीकी टीम ने ड्रॉइंग्स और परीक्षण रिकॉर्ड के आधार पर, एक-एक करके, कमरे में उत्पादन तैयारी के बारे में व्याख्यान दिया:
· सेगमेंट बॉन्डिंग और वॉल थिकनेस। वर्तमान बैच में ब्रेज़िंग की गुणवत्ता और सेगमेंट-टू-बॉडी बॉन्ड स्ट्रेंथ की समीक्षा की गई, और ८ मिमी–१०० मिमी व्यास सीमा में वॉल थिकनेस सहिष्णुता के नियंत्रण बिंदुओं को स्थायी कर दिया गया।
· सेंट्रिकिटी और रनआउट। M14 aur 5/8"-11 अर्बर संस्करणों दोनों पर पायलट ड्रिल और कटिंग एज पर रनआउट को मापा गया। पोर्सिलेन और कठोर पत्थर पर चिप्ड एज का सबसे आम कारण ऑफ-सेंटर रोटेशन है, और यह वह पहली बात है जिसे वितरक के ग्राहक ध्यान में लेंगे।
· शीतलन ज्यामिति। सेरामिक टाइल, ग्रेनाइट और इंजीनियर्ड स्टोन पर गीली कटिंग के लिए बहु-छिद्र निकास डिज़ाइन के विरुद्ध वॉटर-फीड लेआउट की पुनः सत्यापन किया गया।
· सबस्ट्रेट और मार्किंग। बॉडी स्टील ग्रेड, सतह उपचार और लेज़र-मार्क्ड विनिर्देश सेट — व्यास, अर्बर, अनुप्रयोग आइकन, अधिकतम आरपीएम — लॉन्च बैच के लिए अंतिम रूप दे दिया गया।
दस उत्पादन सेल अब नई श्रृंखला के लिए योग्यता प्राप्त कर चुके हैं। पायलट बैच पर प्रथम-पास यील्ड 85% थी, जिसे टीम ने बैठक के दस दिनों के भीतर 96% तक बढ़ाने का प्रतिबद्धता व्यक्त की।
व्यावसायिक टीम ने फिर सूचना के प्रवाह को उलट दिया, ग्राहक प्रतिक्रिया को उसी कमरे में लाकर।
· क्षेत्र प्रतिक्रिया। संयुक्त राज्य अमेरिका और अन्य निर्यात बाज़ारों के प्रारंभिक उपयोगकर्ताओं ने पोर्सिलेन पर कटिंग की गति और साफ किनारों पर ज़ोर दिया, और सबसे अधिक माँग वाले व्यास के लिए छोटे नेतृत्व समय के लिए अनुरोध किया।
· मूल्य निर्धारण और स्थिति निर्धारण। टीम ने श्रृंखला की तुलना प्रतिस्पर्धी पतली-दीवार बिट्स से की और ओईएम/ओडीएम, निजी लेबल और स्वयं के ब्रांड चैनलों को कवर करने वाले मूल्य सीढ़ी पर सहमति व्यक्त की।
· चैनल योजना। वितरण तीन ट्रैक पर चलेगा: ब्रांड और प्रत्यक्ष पूछताछ के लिए स्वतंत्र वेबसाइट, मात्रा आदेशों के लिए बी2बी मार्केटप्लेस, और स्थानीय स्टॉक और तकनीकी सहायता के लिए क्षेत्रीय वितरक।
· पैकेजिंग और दस्तावेज़ीकरण। बॉक्स कलाकृति, द्विभाषी विशिष्टता पत्रक, कटिंग-अनुप्रयोग गाइड और क्यूआर-लिंक्ड उत्पाद पृष्ठों को प्रत्येक के लिए एक स्वामी और डिलीवरी तिथि निर्धारित की गई, ताकि विपणन संपत्तियाँ पहले शिपमेंट के साथ ही उपलब्ध हो जाएँ, न कि उसके बाद।
| क्रमांक | क्रिया | मालिक | लक्ष्य तिथि |
| 1 | लॉन्च बैच के लिए प्रक्रिया पैरामीटर को स्थिर करें और कार्य निर्देश जारी करें | तकनीकी / उत्पादन | 16 सितंबर |
| 2 | पोर्सिलेन और ग्रेनाइट पर पूर्ण टिकाऊपन परीक्षण करें, परीक्षण डेटा शीट प्रकाशित करें | गुणवत्ता | 17 सितंबर |
| 3 | लॉन्च के लिए व्यास मैट्रिक्स और एसकेयू सूची को अंतिम रूप दें | तकनीकी / बिक्री | 18 सितंबर |
| 4 | स्वतंत्र वेबसाइट पर उत्पाद पृष्ठ, विशिष्टता शीट और अनुप्रयोग गाइड प्रकाशित करें | विपणन | 20 सितंबर |
| 5 | पहले वितरक और थोक पूछताछ के लिए उद्धरण खोलें | बिक्री | 20 सितंबर |
| 6 | पहले बैच के ग्राहक प्रतिक्रिया एकत्र करें और इसे आर एंड डी को वापस भेजें | बिक्री / तकनीकी | 20 सितंबर |
"नए उत्पादों को कभी भी केवल तकनीकी विभाग द्वारा पूरा नहीं किया जाता है," उत्पादन पर्यवेक्षक चेंग जियांगयान ने समापन सत्र में कहा। "एक कोर बिट तभी साबित होती है जब वह ग्राहक की साइट पर साफ़ कटाव करती है और सौवें छेद तक भी प्रदर्शन करती रहती है। इसीलिए जो लोग इसे बनाते हैं और जो लोग इसे बेचते हैं, उन्हें एक ही मेज़ पर, एक ही कमरे में, और एक ही आँकड़ों के साथ बैठना चाहिए।"
मेरी हीरे की कोर बिट पोर्सिलेन टाइल में क्यों फँस जाती है?
ज्यादातर जैमिंग अपशिष्ट के कारण होती है जो कटाव से बाहर नहीं निकल पाता है। गाद कोर प्लग और बैरल की दीवार के बीच जमा हो जाती है, घर्षण बढ़ जाता है, और प्लग फँस जाता है। बहु-छिद्र निकास डिज़ाइन उस गाद को तेज़ी से बाहर निकालता है, और आंतरिक सीढ़ी जैसी डिज़ाइन घर्षण पैदा करने वाले संपर्क क्षेत्र को कम करती है।
"बहु-छिद्र निकास" वास्तव में क्या बदलता है?
यह कूलेंट को कटिंग ज़ोन से बाहर निकलने के लिए एक से अधिक मार्ग प्रदान करता है। यदि एक पोर्ट आंशिक रूप से अवरुद्ध हो जाता है, तो प्रवाह अन्य पोर्ट्स के माध्यम से जारी रहता है, इसलिए सेगमेंट जलने के बजाय ठंडा चलता रहता है। दृश्य परिणाम हैं: तेज़ प्रवेश, लंबा सेगमेंट जीवनकाल और कम रुके हुए कट।
आंतरिक स्टेप डिज़ाइन ड्रिलिंग गति को प्रभावित करता है?
यह कोई गति सुविधा नहीं है। यह कोर प्लग के बैरल के अंदर व्यवहार को बदलता है। चूँकि प्लग बैरल की दीवार के कम हिस्से को स्पर्श करता है और उसका एक परिभाषित मुक्ति बिंदु होता है, इसलिए यह एक हल्के धक्के से बाहर गिर जाता है, बजाय इसे हथौड़े से बाहर निकालने की आवश्यकता के — जो बैरल की समकेंद्रिकता की रक्षा भी करता है।
नई श्रृंखला किन अर्बर्स और व्यासों को कवर करती है?
लॉन्च रेंज का व्यास ८ मिमी से १०० मिमी तक है, जिसमें एम१४ और ५/८"-११ अर्बर्स शामिल हैं। मानक मैट्रिक्स के बाहर के आकारों का उद्धरण ओईएम और निजी-लेबल कार्यक्रमों के लिए अनुरोध पर दिया जा सकता है।
हमें अपना आवेदन भेजें और हम आपको उसके लिए उपयुक्त एंटी-जैम कोर बिट के व्यास, अर्बर और सेगमेंट विनिर्देश भेज देंगे। सटीक कोटेशन के लिए हमें पाँच चीज़ों की आवश्यकता होती है: जिस सामग्री में आप ड्रिलिंग कर रहे हैं, व्यास, अर्बर प्रकार (M14 या 5/8"-11), क्या आप गीली या शुष्क ड्रिलिंग करते हैं, और आपकी ऑर्डर मात्रा। ये जानकारी हमें देने पर आपको लीड टाइम और MOQ के साथ एक कोटेशन मिलेगा, कोई सामान्य मूल्य सूची नहीं।
संपर्क: या क़िन · चांगशुनदा[email protected] · +86 13705784455
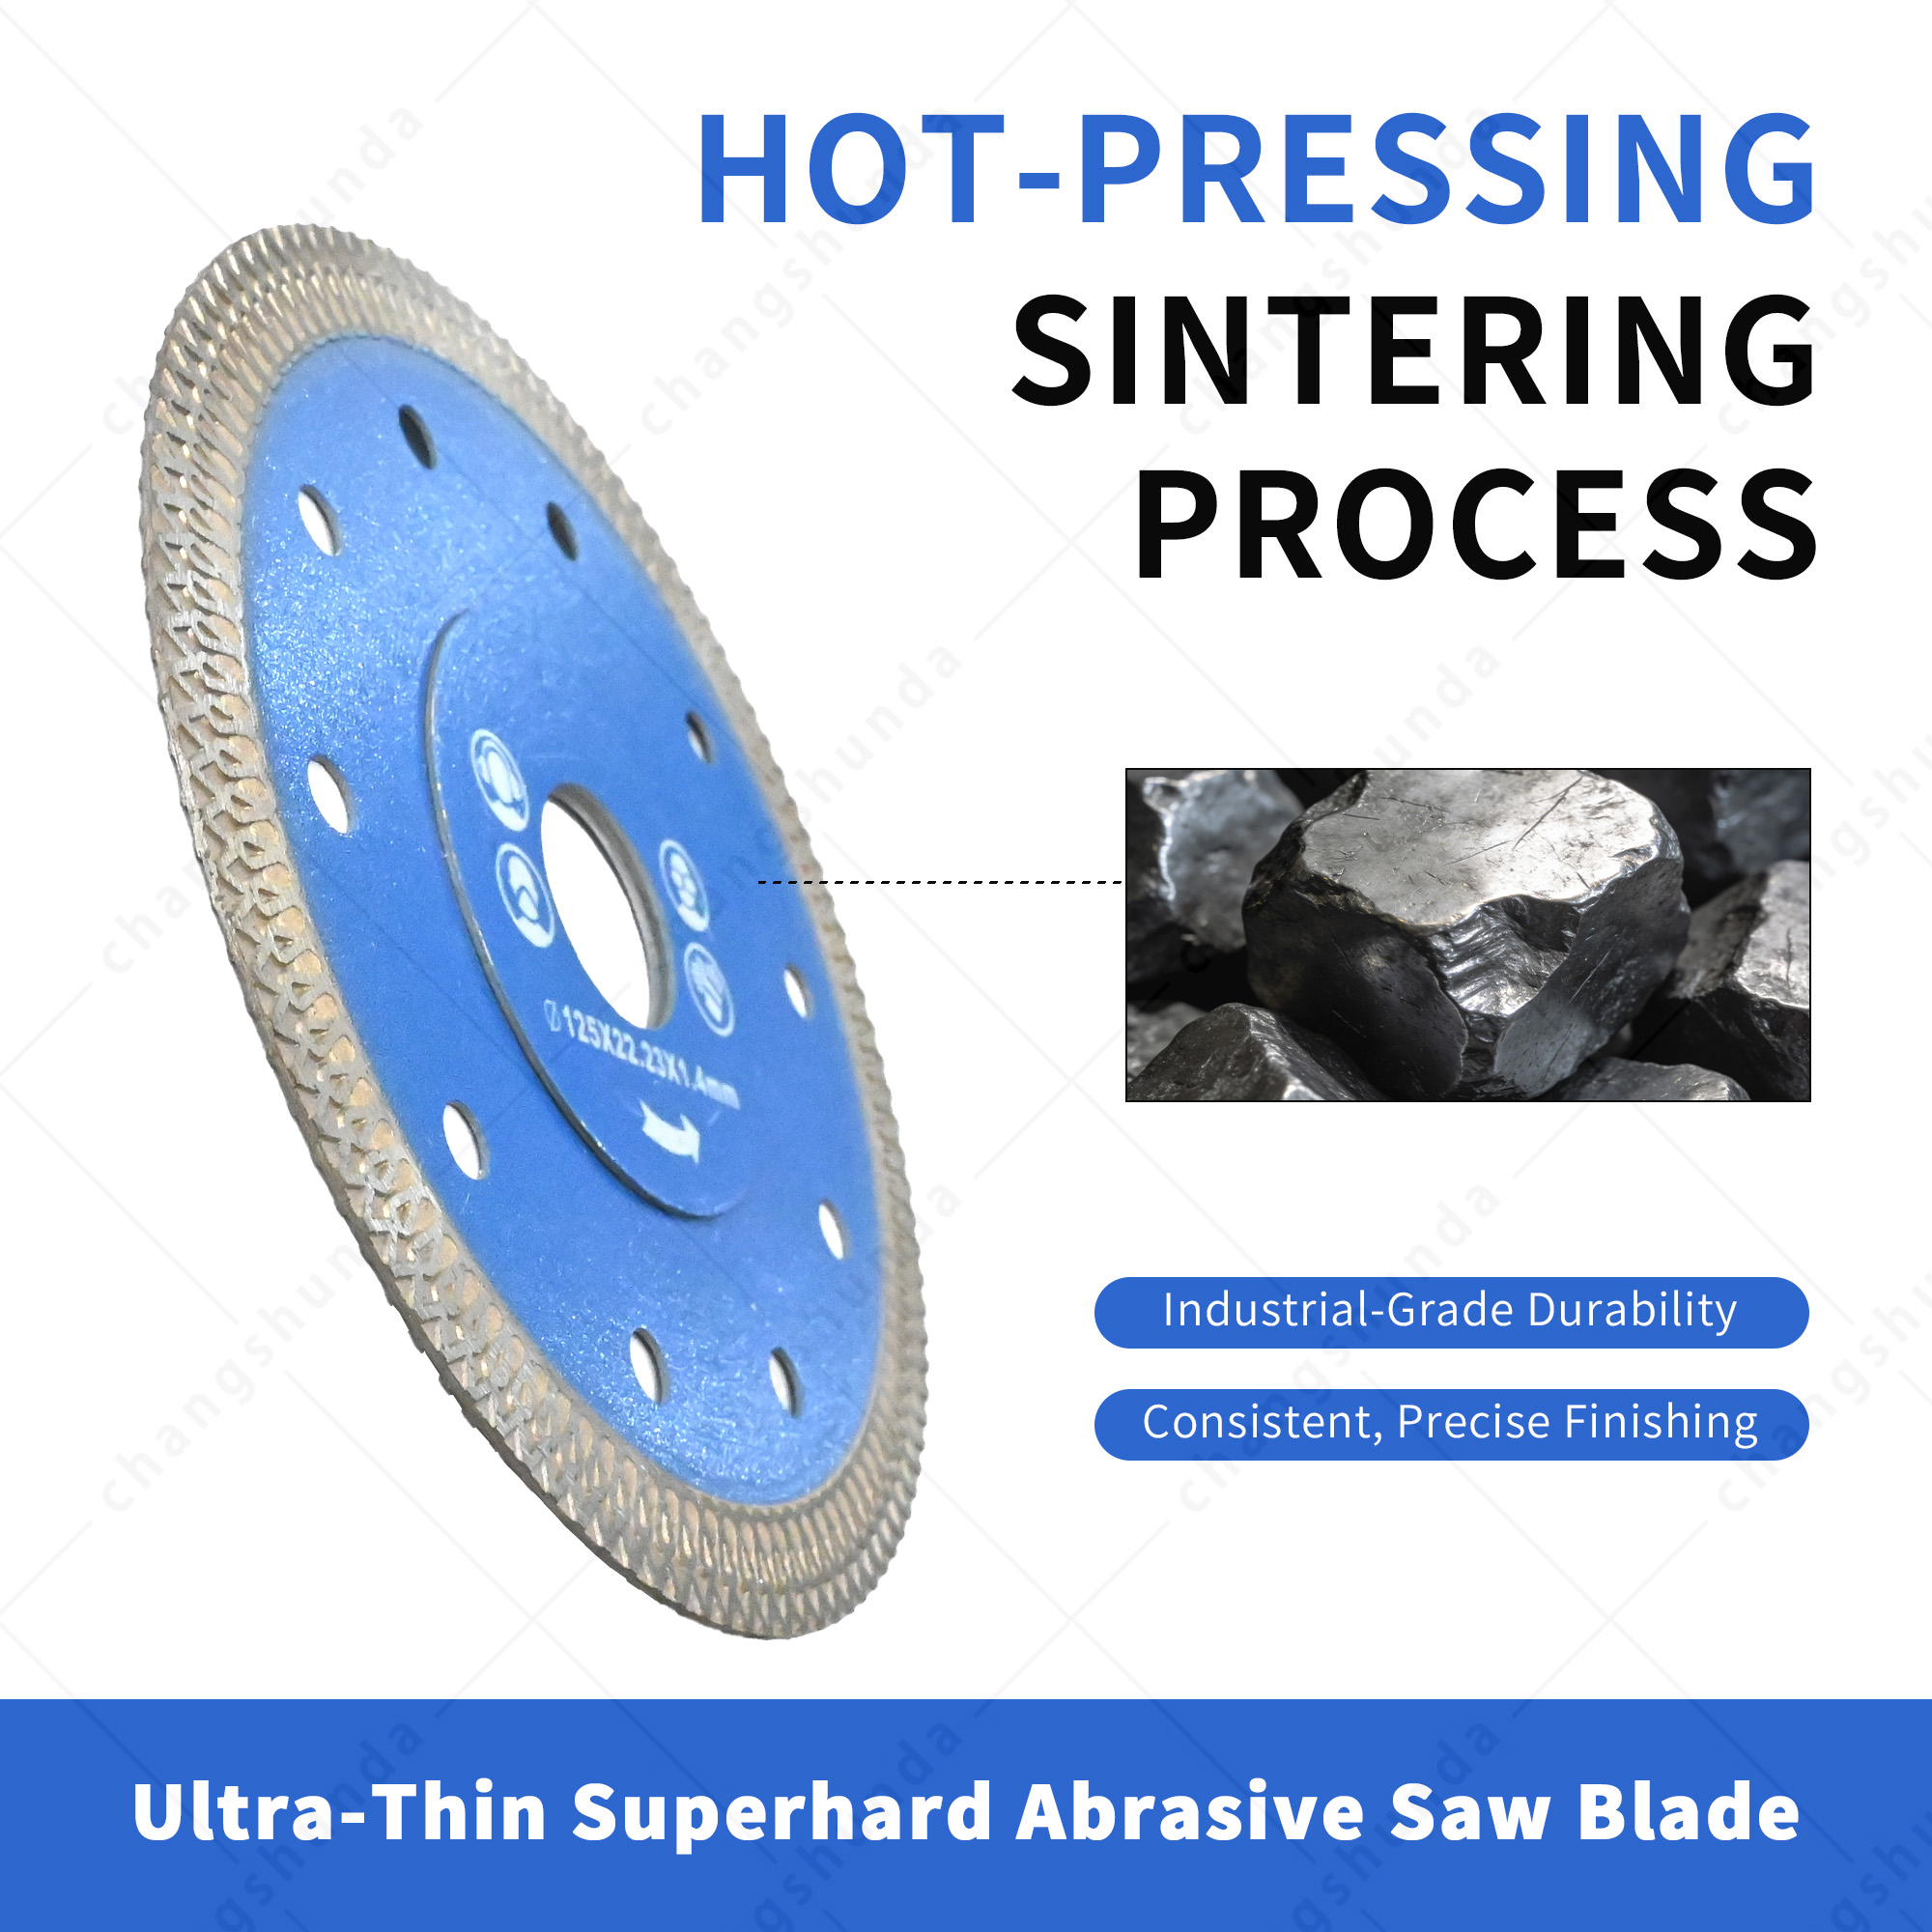
चांगशुनदा चीन के शान्शी प्रांत के जीशान काउंटी के क़िंगहे टाउन में स्थित डायमंड टूल्स का एक निर्माता है, जो क्षेत्र के सुपरहार्ड सामग्री औद्योगिक क्लस्टर के भाग के रूप में कार्य करता है। कंपनी टाइल, पत्थर, कांच और निर्माण अनुप्रयोगों के लिए तीन-छिद्र एंटी-जैम डायमंड कोर बिट्स, डायमंड ग्राइंडिंग और कटिंग डिस्क्स, वुडवर्किंग सॉ ब्लेड्स तथा संबंधित उपकरणों का उत्पादन करती है, जो OEM/ODM, प्राइवेट लेबल और ओन-ब्रांड चैनलों के माध्यम से वितरकों, ठेकेदारों और आयातकों को सेवा प्रदान करती है।
 गर्म समाचार
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - गोपनीयता नीति
 EN