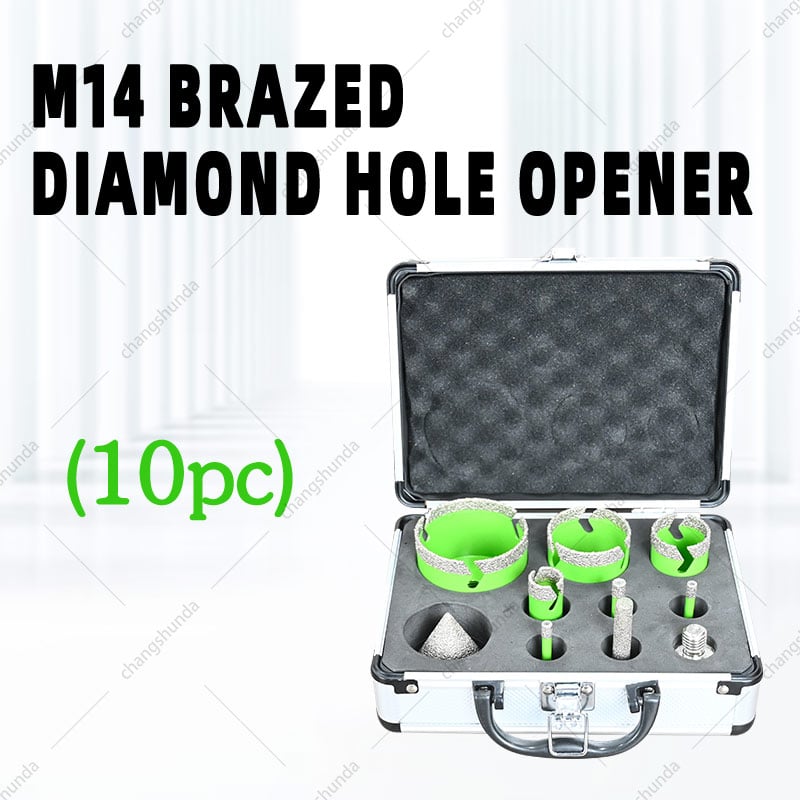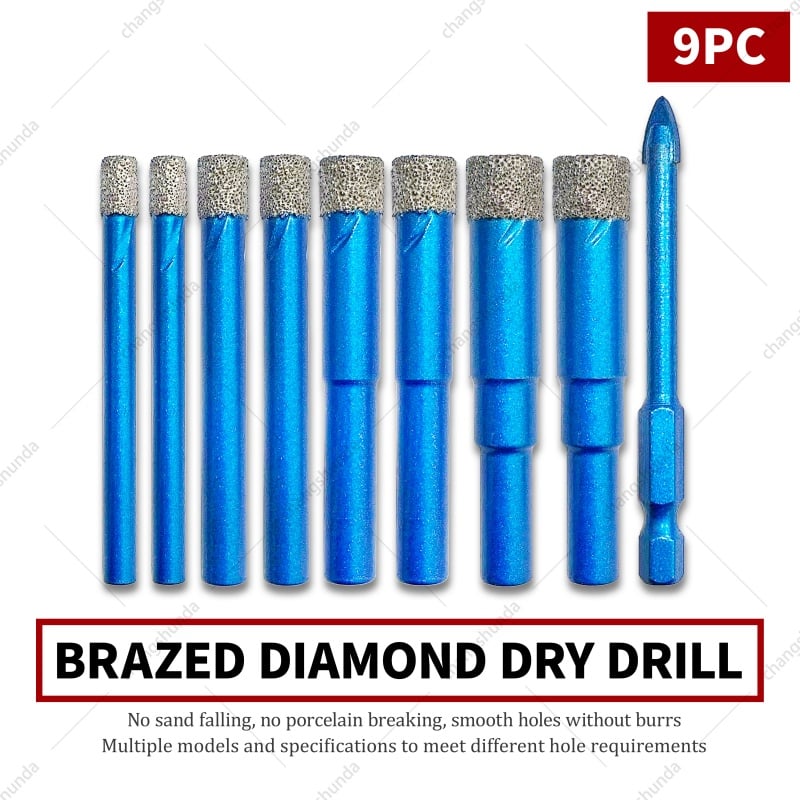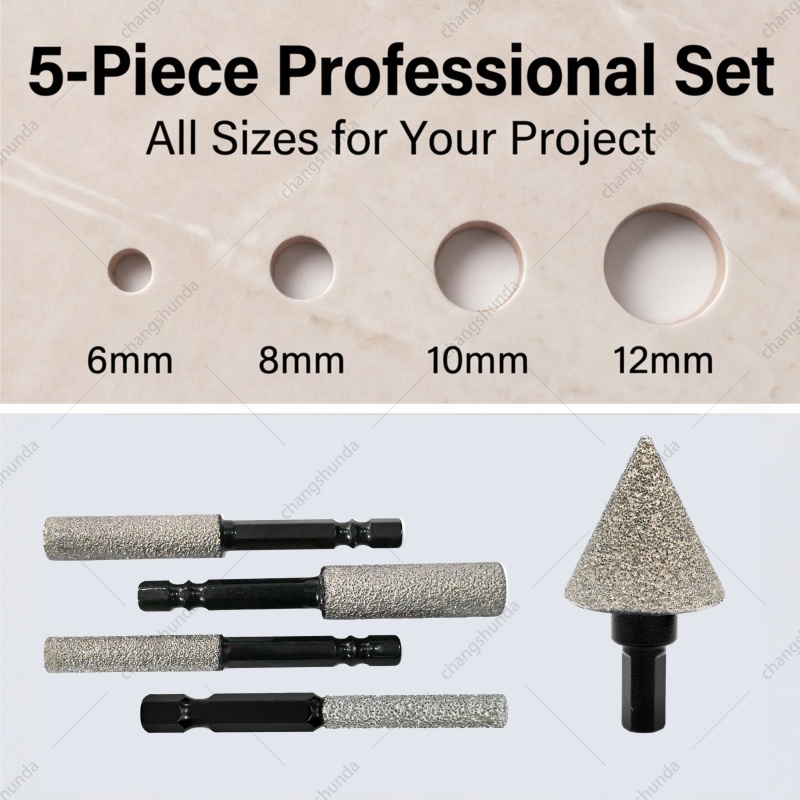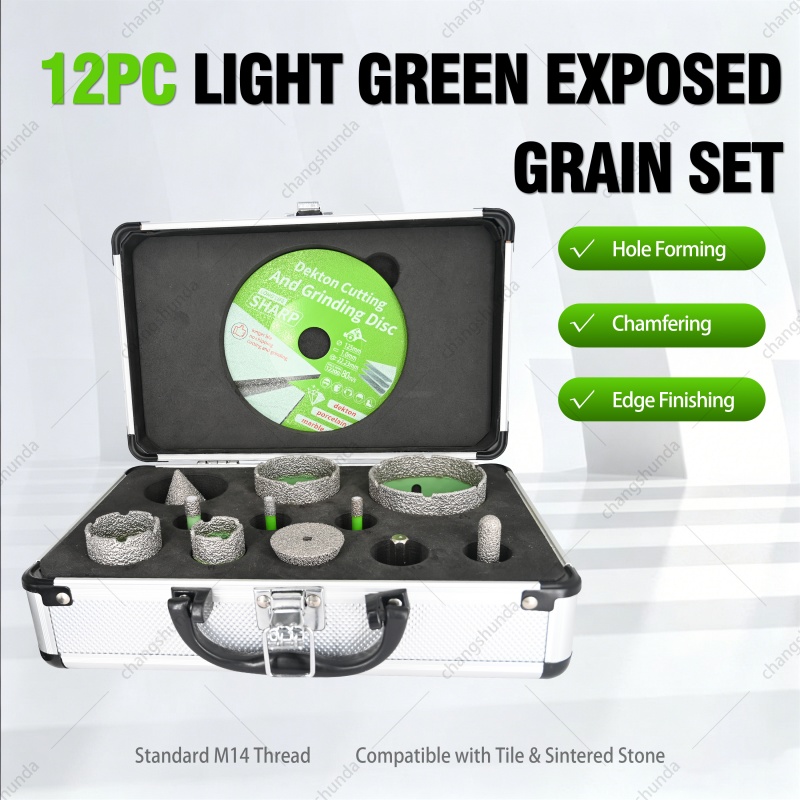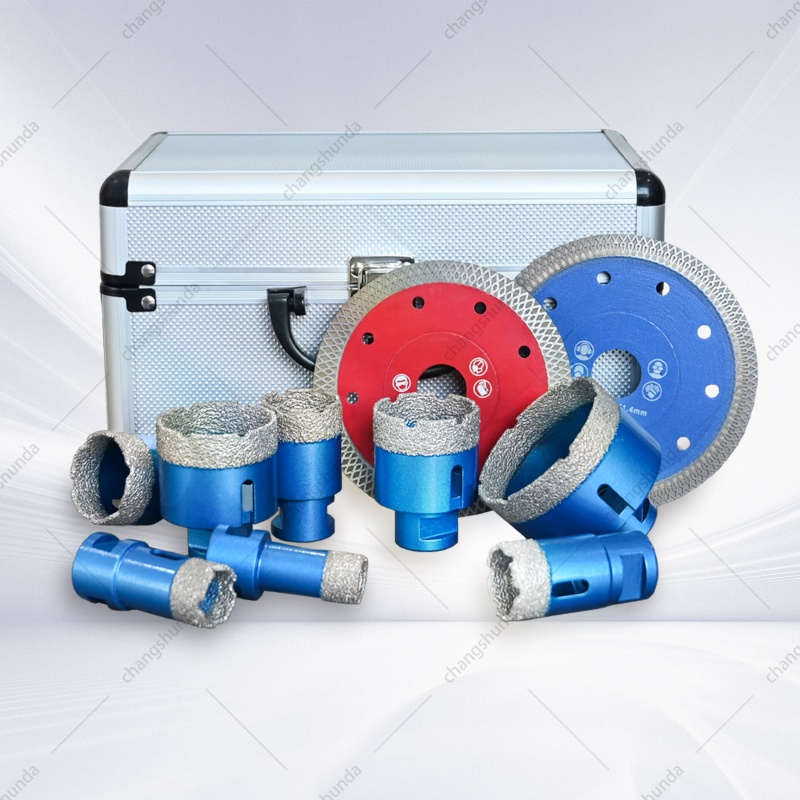
Condado de Jishan, Shanxi — 13 de septiembre de 2026 — Este mes, Jishan County Changshunda Diamond Tools Co., Ltd. reunió a su personal técnico, a los responsables de la línea de producción y a los principales representantes de ventas en una misma sala para responder una pregunta sobre su nuevo lanzamiento: ¿cómo pasa la broca diamantada de núcleo con tres orificios antibloqueo de la línea de proceso al sitio de trabajo del cliente al costo adecuado, al nivel de calidad adecuado y a la velocidad adecuada? La reunión estuvo presidida por Xinbo Hui, Director Técnico, y asistieron más de veinte miembros del equipo de I+D, producción, control de calidad, ventas nacionales y operaciones de exportación.
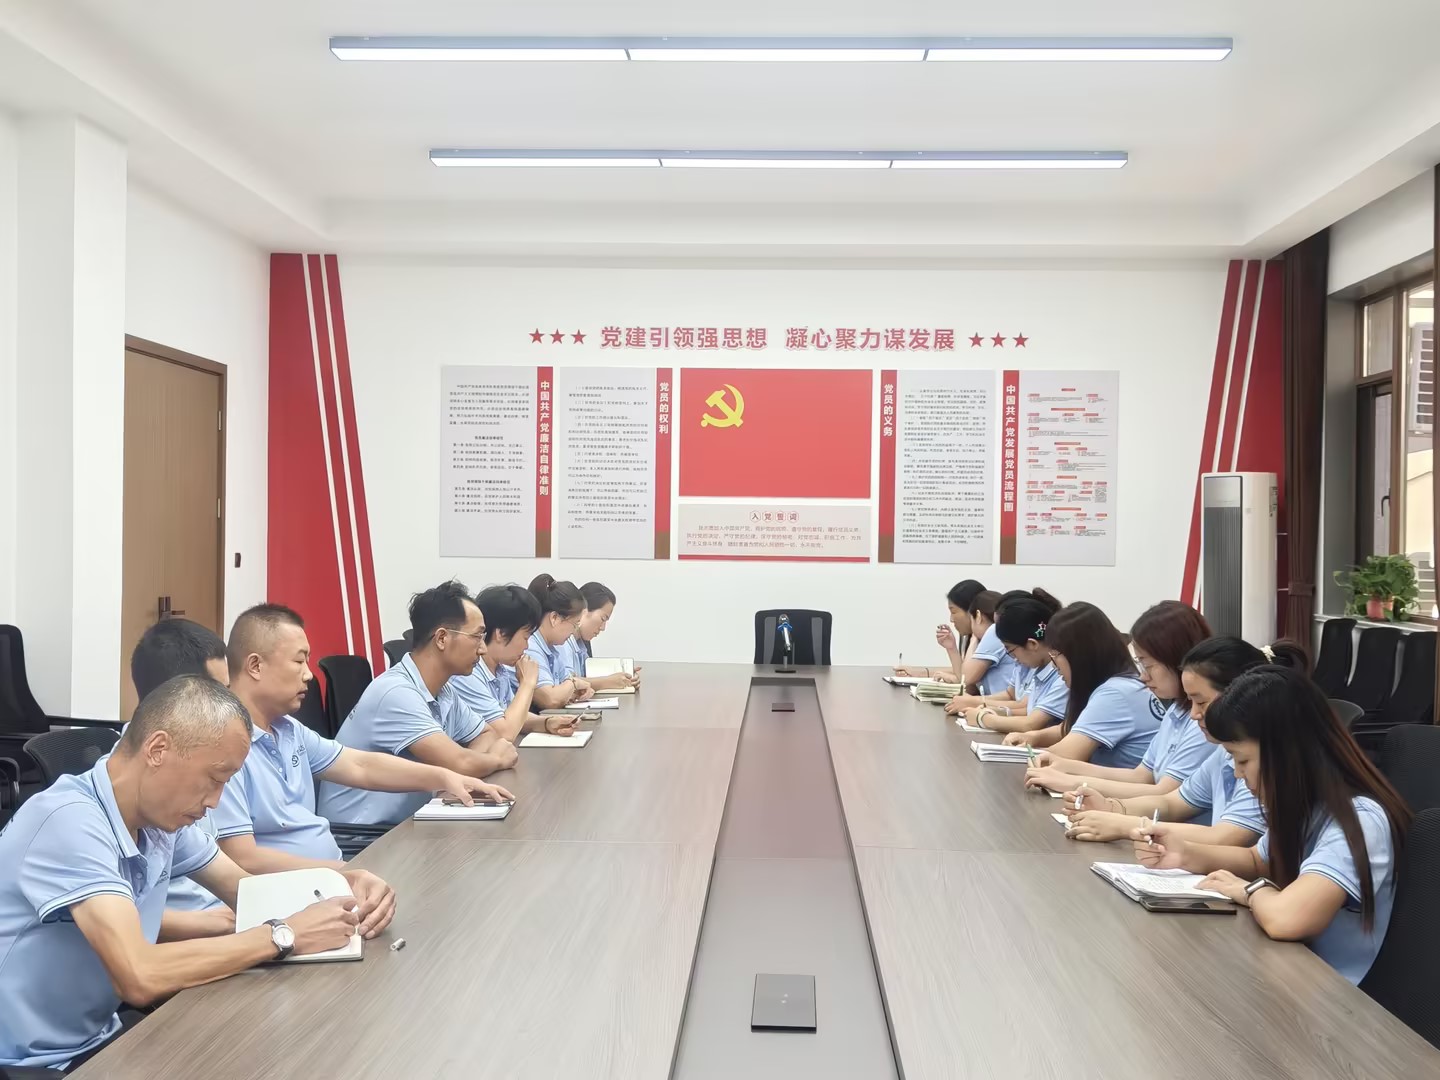
La respuesta, al final, se redujo a dos decisiones de diseño — evacuación con múltiples orificios y un diseño interno escalonado — y a si producción y ventas podían ponerse de acuerdo en los valores numéricos que las respaldaban.
Todo contratista que haya perforado baldosas de porcelana o granito con una fresa de núcleo de diamante conoce este modo de fallo. La fresa corta bien durante los primeros agujeros, pero luego el tapón del núcleo se atasca dentro del cilindro. El operario se detiene, busca un destornillador o un martillo y pasa de dos a tres minutos forcejeando con la herramienta en lugar de cortar. En una renovación de baño donde hay que perforar cuarenta agujeros, ese tiempo perdido se mide en horas; además, cada golpe de martillo corre el riesgo de deformar el cilindro, que debe mantener su rectitud para conservar sus tolerancias.
El problema rara vez radica en el segmento de diamante. Casi siempre se debe al espacio entre el segmento y el eje: la lechada no puede escapar, la fricción aumenta contra la pared del cilindro y no hay ningún lugar adónde ir para el tapón del núcleo una vez finalizado el agujero. Una fresa de núcleo antiatasco debe resolver esos tres puntos de forma conjunta; por eso el equipo técnico de Changshunda inició la reunión con esas dos características, y no con el segmento en sí.
Evacuación de múltiples orificios
En lugar de una única ranura estrecha de refrigeración, la nueva serie incorpora un diseño de evacuación de múltiples orificios: tres puertos de evacuación posicionados para extraer el lodo y los residuos finos de la zona de corte tan rápido como el agua los introduce. Los efectos prácticos se manifiestan en tres aspectos:
· Temperatura de corte más baja. El refrigerante alcanza el borde de corte en lugar de desviarse alrededor de un puerto obstruido, por lo que el segmento opera a menor temperatura y mantiene su unión durante más tiempo.
· Penetración más rápida. Los residuos que salen inmediatamente del corte no pueden ser re-molidos por el segmento, por lo que una mayor proporción de la energía del motor se destina al corte y no a la re-molienda.
· Menos obstrucciones en los puertos. Con tres vías en lugar de una, una obstrucción parcial en un puerto no interrumpe el flujo de refrigerante, evitando así una causa frecuente de sobrecalentamiento súbito del segmento en cortes profundos.
Diseño de escalón interno
La segunda característica es menos visible y, según el equipo técnico, realiza la mayor parte del trabajo. El diseño de escalón interno coloca un escalón mecanizado dentro del cilindro en lugar de una pared de cilindro recta. Ese escalón modifica el comportamiento del tapón central de dos maneras: reduce el área de contacto entre el tapón y la pared del cilindro, que es la superficie que genera la fricción de cuña, y le otorga al tapón un punto de liberación definido, en lugar de permitirle deslizarse por toda la longitud del cilindro.
En la práctica, esto es lo que convierte una broca que debe limpiarse con un martillo en una broca cuyo núcleo se desprende con un ligero empujón — el comportamiento de " sin atascamiento del núcleo " sobre el que el equipo de ventas ha recibido más consultas desde que se enviaron las primeras muestras.
Demostrado in situ, no sobre papel
El equipo fue directo acerca de los límites de los datos de laboratorio. Un núcleo se considera comprobado únicamente cuando mantiene su rendimiento en el centésimo agujero, sobre un material que el cliente corta efectivamente. Por tanto, el lote de lanzamiento salió con un ámbito de aplicación claro: baldosa de porcelana, baldosa cerámica para pared, granito, piedra reconstituida y vidrio; corte húmedo como estándar; además de una velocidad máxima de rotación (RPM) impresa para cada diámetro, y límites para corte en seco indicados únicamente donde el producto lo permite.
A continuación, el equipo técnico recorrió con los presentes el estado de preparación para la producción, ítem por ítem, comparando con los planos y los registros de ensayo:
· Unión de los segmentos y espesor de la pared. Se revisó la calidad de la braza y la resistencia de la unión entre segmento y cuerpo en todo el lote actual, y se fijaron los puntos de control para la tolerancia del espesor de la pared en el rango de diámetros de 8 mm a 100 mm.
· Concentricidad y desviación radial. Se midió la excentricidad en la broca piloto y en el borde de corte tanto en las versiones de eje M14 como de 5/8"-11. La rotación descentrada es la causa más común de astilladuras en porcelana y piedra dura, y es lo primero que notarán los clientes del distribuidor.
· Geometría de refrigeración. La disposición de alimentación de agua se volvió a verificar frente al diseño de evacuación con múltiples orificios para corte húmedo en baldosas cerámicas, granito y piedra reconstituida.
· Sustrato y marcado. La calidad del acero del cuerpo, el tratamiento superficial y el conjunto de especificaciones marcadas con láser —diámetro, eje, icono de aplicación y velocidad máxima de rotación (RPM)— se fijaron definitivamente para el lote de lanzamiento.
Actualmente, diez células de producción están calificadas para la nueva serie. El rendimiento a primera pasada en el lote piloto fue del 85 %, una cifra que el equipo se comprometió a elevar al 96 % dentro de los diez días siguientes a la reunión.
A continuación, el área comercial invirtió el flujo de información, llevando los comentarios de los clientes al mismo espacio:
· Comentarios del campo. Los primeros usuarios en Estados Unidos y otros mercados de exportación destacaron la velocidad de corte y los bordes limpios en porcelana, y solicitaron plazos de entrega más cortos para los diámetros de mayor rotación.
· Precios y posicionamiento. El equipo comparó la serie con brocas de pared delgada competidoras y acordó una escalera de precios que abarca los canales OEM/ODM, marca blanca y marca propia.
· Plan de canales. La distribución se llevará a cabo mediante tres vías: el sitio web independiente para la marca y consultas directas, marketplaces B2B para pedidos de volumen y distribuidores regionales para existencias locales y soporte técnico.
· Embalaje y documentación. Se asignó un responsable y una fecha de entrega para cada uno de los siguientes elementos: diseño de la caja, hoja de especificaciones bilingüe, guía de aplicaciones de corte y páginas de producto vinculadas mediante código QR, de modo que los activos de marketing lleguen junto con el primer envío y no después de este.
| No. | Acción | Propietario | Fecha Objetivo |
| 1 | Fijar los parámetros del proceso para el lote de lanzamiento y emitir la instrucción de trabajo | Técnico / Producción | 16 de septiembre |
| 2 | Finalizar las pruebas completas de durabilidad en porcelana y granito y publicar la hoja de datos de las pruebas | Calidad | 17 de septiembre |
| 3 | Definir definitivamente la matriz de diámetros y la lista de SKUs para el lanzamiento | Técnico/Ventas | 18 de septiembre |
| 4 | Publicar las páginas de producto, la hoja de especificaciones y la guía de aplicaciones en el sitio web independiente | Comercialización | 20 de septiembre |
| 5 | Abrir cotizaciones para el primer distribuidor y las consultas por volumen | VENTAS | 20 de septiembre |
| 6 | Recopilar los comentarios iniciales de los clientes y remitirlos al departamento de I+D | Ventas / Técnico | 20 de septiembre |
«Los nuevos productos nunca se terminan únicamente por el departamento técnico», afirmó Cheng Jiangyan, Supervisor de Producción, en la sesión de cierre. «Un fresa de núcleo solo demuestra su eficacia cuando corta limpiamente en el sitio del cliente y sigue funcionando en el centésimo agujero. Por eso, las personas que la fabrican y las que la venden deben sentarse a la misma mesa, en la misma sala y con los mismos datos.»
¿Por qué se atasca mi fresa de núcleo diamantada en baldosa de porcelana?
La mayoría de los atascamientos provienen de residuos que no pueden salir del corte. La lechada se acumula entre el tapón de núcleo y la pared del cilindro, aumenta la fricción y el tapón se bloquea. Un diseño de evacuación con múltiples orificios expulsa esa lechada más rápidamente, y un diseño interno con escalón reduce el área de contacto que genera la fricción.
¿Qué cambia realmente la «evacuación con múltiples orificios»?
Proporciona al refrigerante más de una vía de salida de la zona de corte. Si un orificio se obstruye parcialmente, el flujo continúa a través de los demás, por lo que el segmento sigue funcionando a temperatura adecuada en lugar de sobrecalentarse. Los resultados visibles son una penetración más rápida, una mayor vida útil del segmento y menos interrupciones durante el corte.
¿El diseño interno con escalón afecta la velocidad de perforación?
No es una característica de velocidad. Cambia el comportamiento del tapón de núcleo dentro del barril. Como el tapón entra en contacto con menos superficie de la pared del barril y tiene un punto de liberación definido, sale con solo un ligero empuje, en lugar de requerir golpes con un martillo para extraerlo; esto también protege la concentricidad del barril.
¿Qué portabrocas y diámetros cubre la nueva serie?
La gama inicial abarca diámetros de 8 mm a 100 mm, con portabrocas M14 y 5/8"-11. Los tamaños fuera de la matriz estándar pueden cotizarse bajo pedido para programas OEM y de marca privada.
Envíenos su solicitud y le proporcionaremos el diámetro, el tipo de vástago y la especificación de los segmentos para la broca de núcleo antatranque que se adapte a sus necesidades. Para ofrecerle una cotización precisa, necesitamos cinco datos: el material que va a perforar, el diámetro deseado, el tipo de vástago (M14 o 5/8"-11), si perfora con refrigeración (húmedo) o sin ella (seco), y la cantidad de su pedido. Proporciónenos esta información y recibirá una cotización detallada con el plazo de entrega y la cantidad mínima de pedido (MOQ), no una lista genérica de precios.
Contacto: Ya Qin · [email protected] · +86 13705784455
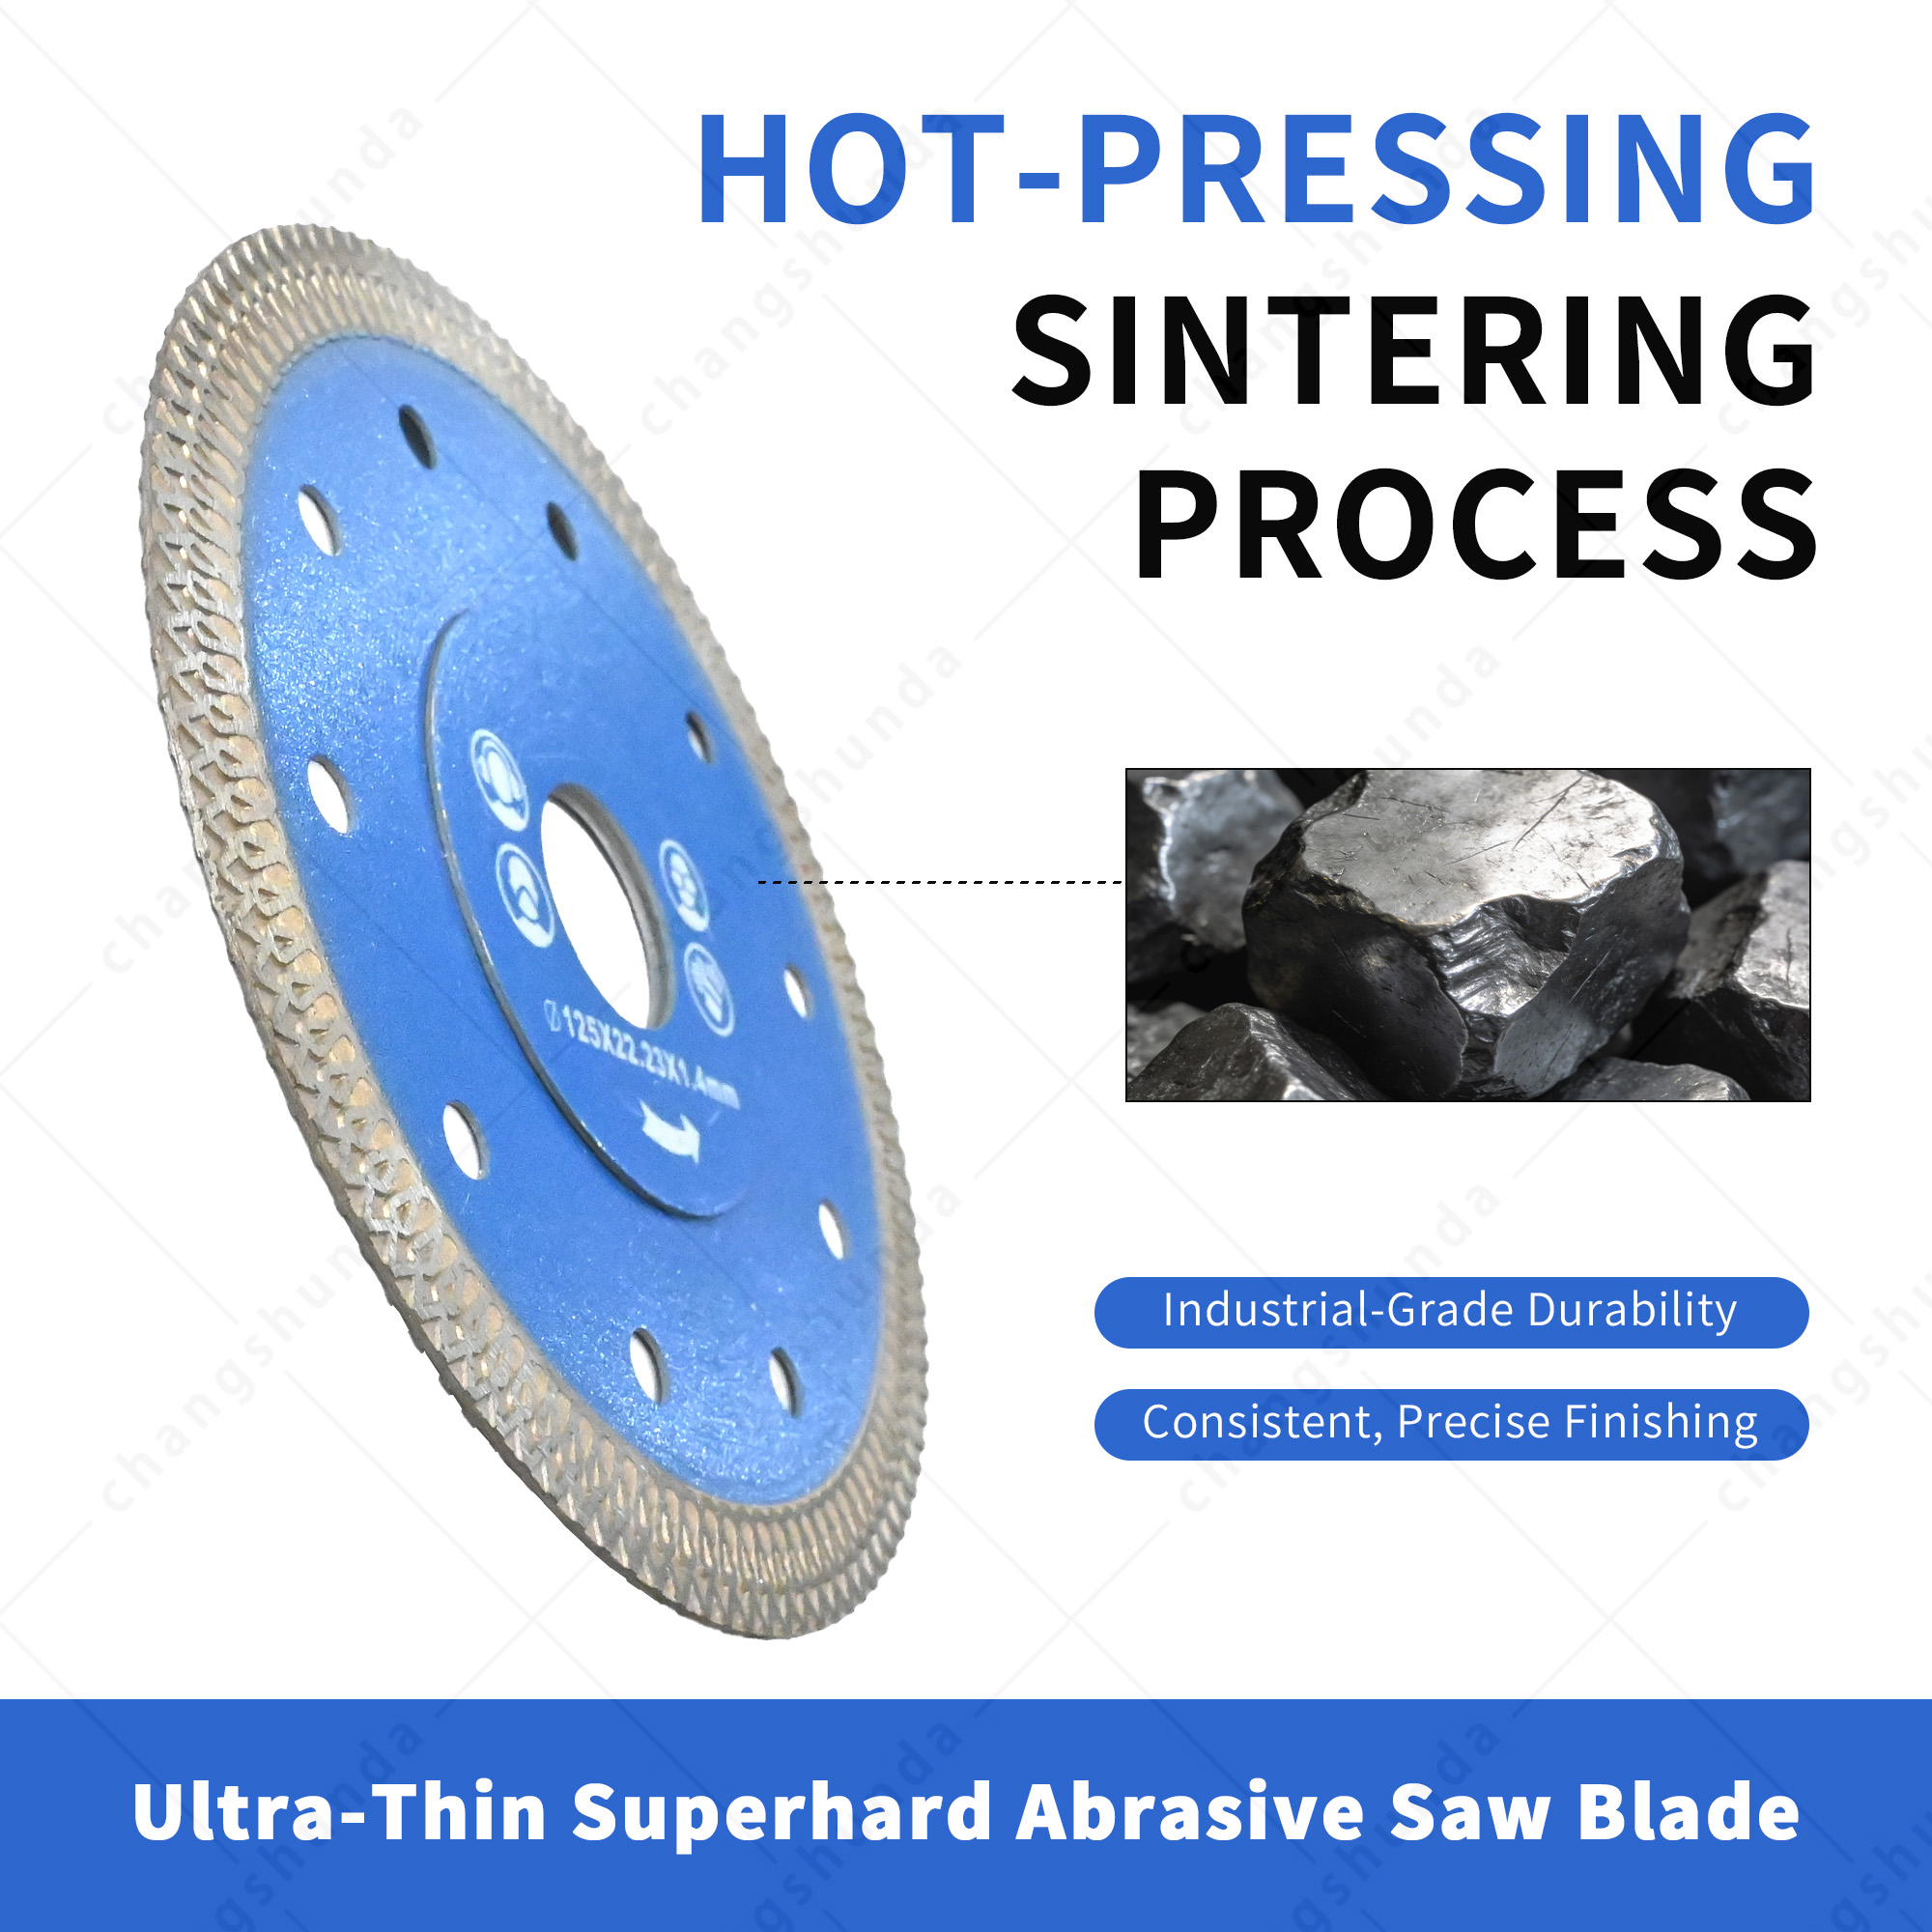
Changshunda es un fabricante de herramientas diamantadas con sede en la ciudad de Qinghe, condado de Jishan, provincia de Shanxi, China, ubicado dentro del clúster industrial de materiales superduros de la región. La empresa produce brocas de núcleo diamantadas antatranque de tres orificios, discos diamantados para amolar y cortar, cuchillas de sierra para madera y herramientas afines destinadas a aplicaciones en azulejos, piedra, vidrio y construcción, atendiendo a distribuidores, contratistas e importadores mediante modelos OEM/ODM, marcas privadas y su propia marca.
 Noticias destacadas
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - POLÍTICA DE PRIVACIDAD
 EN