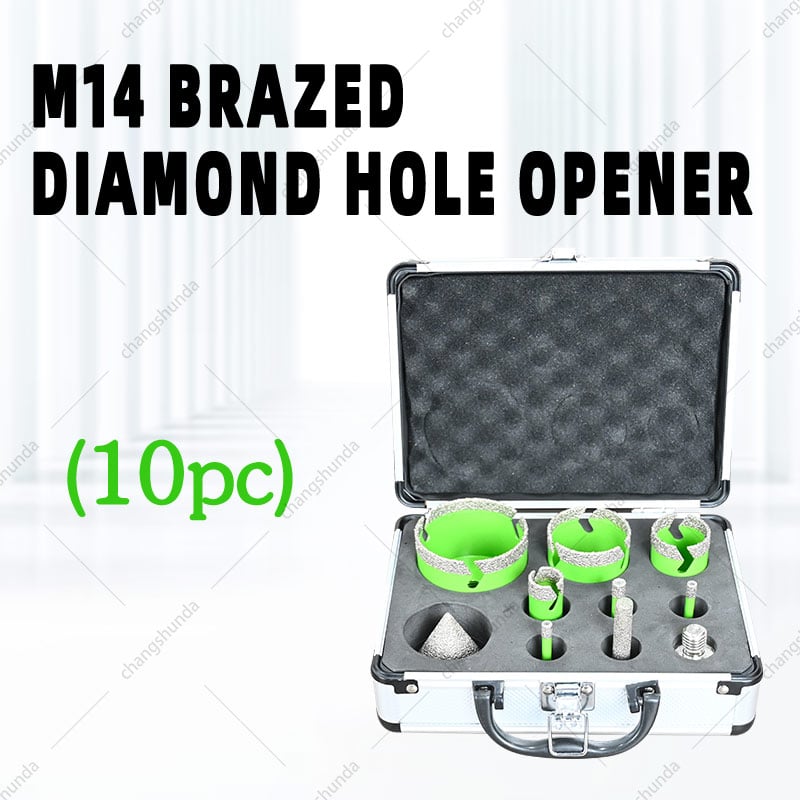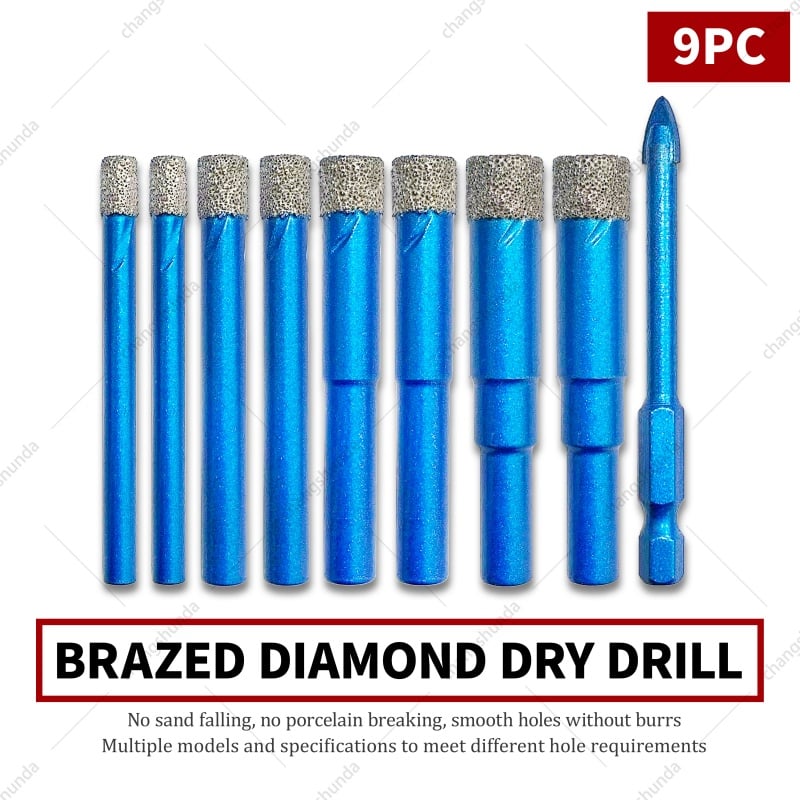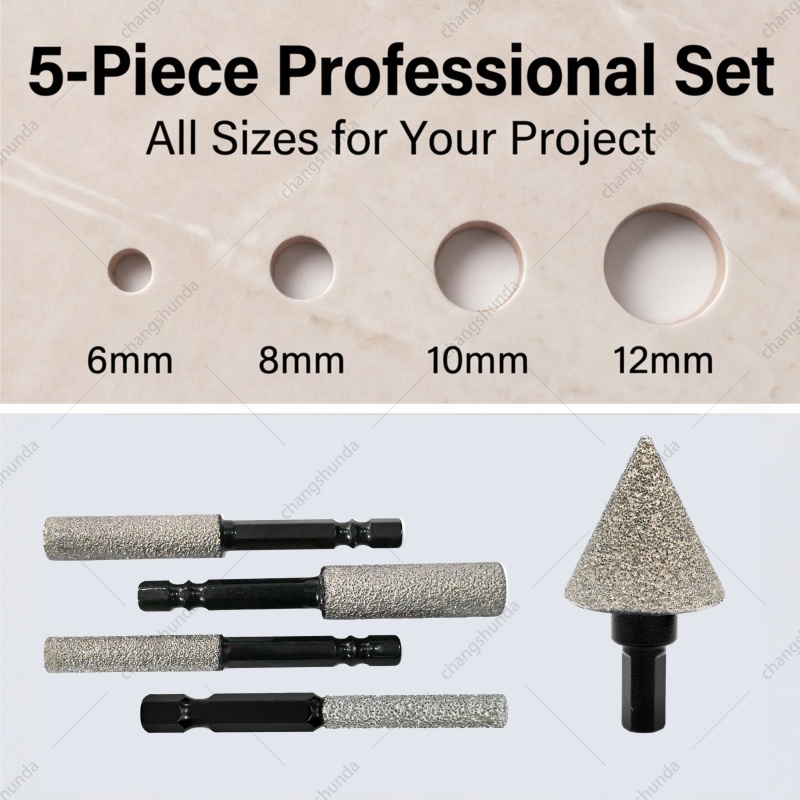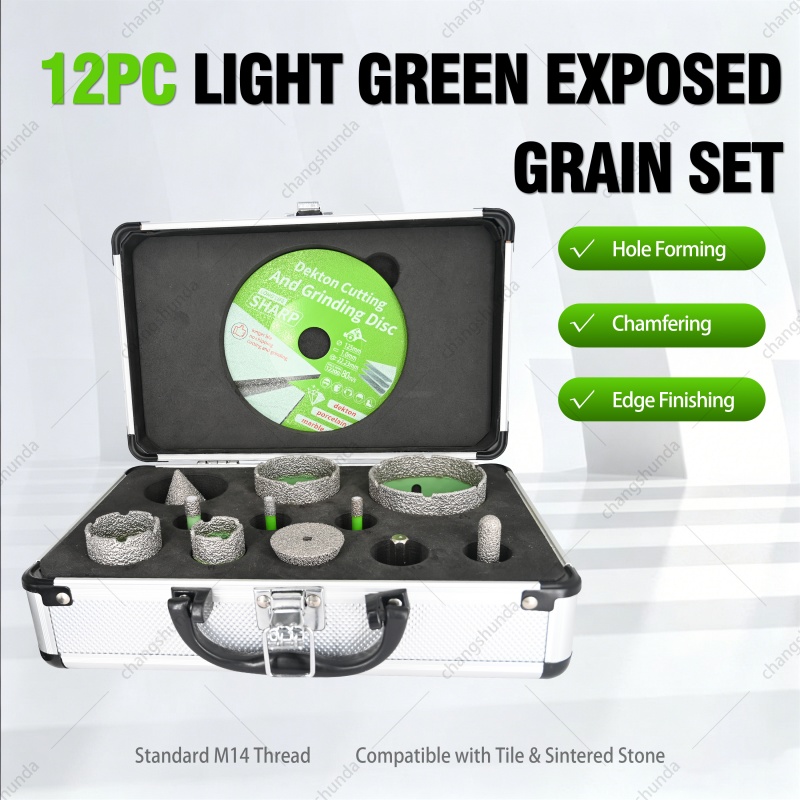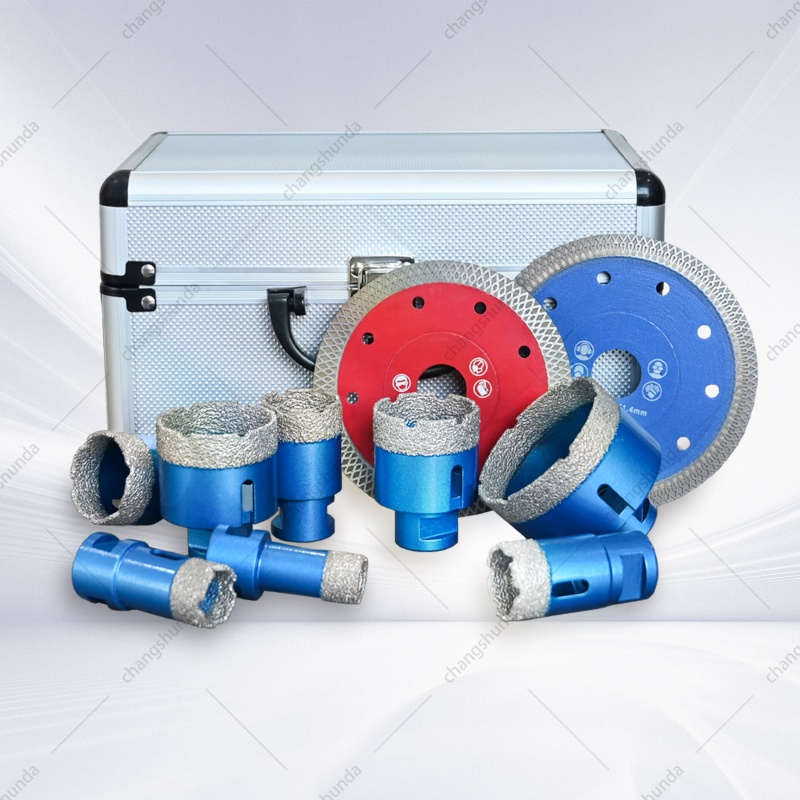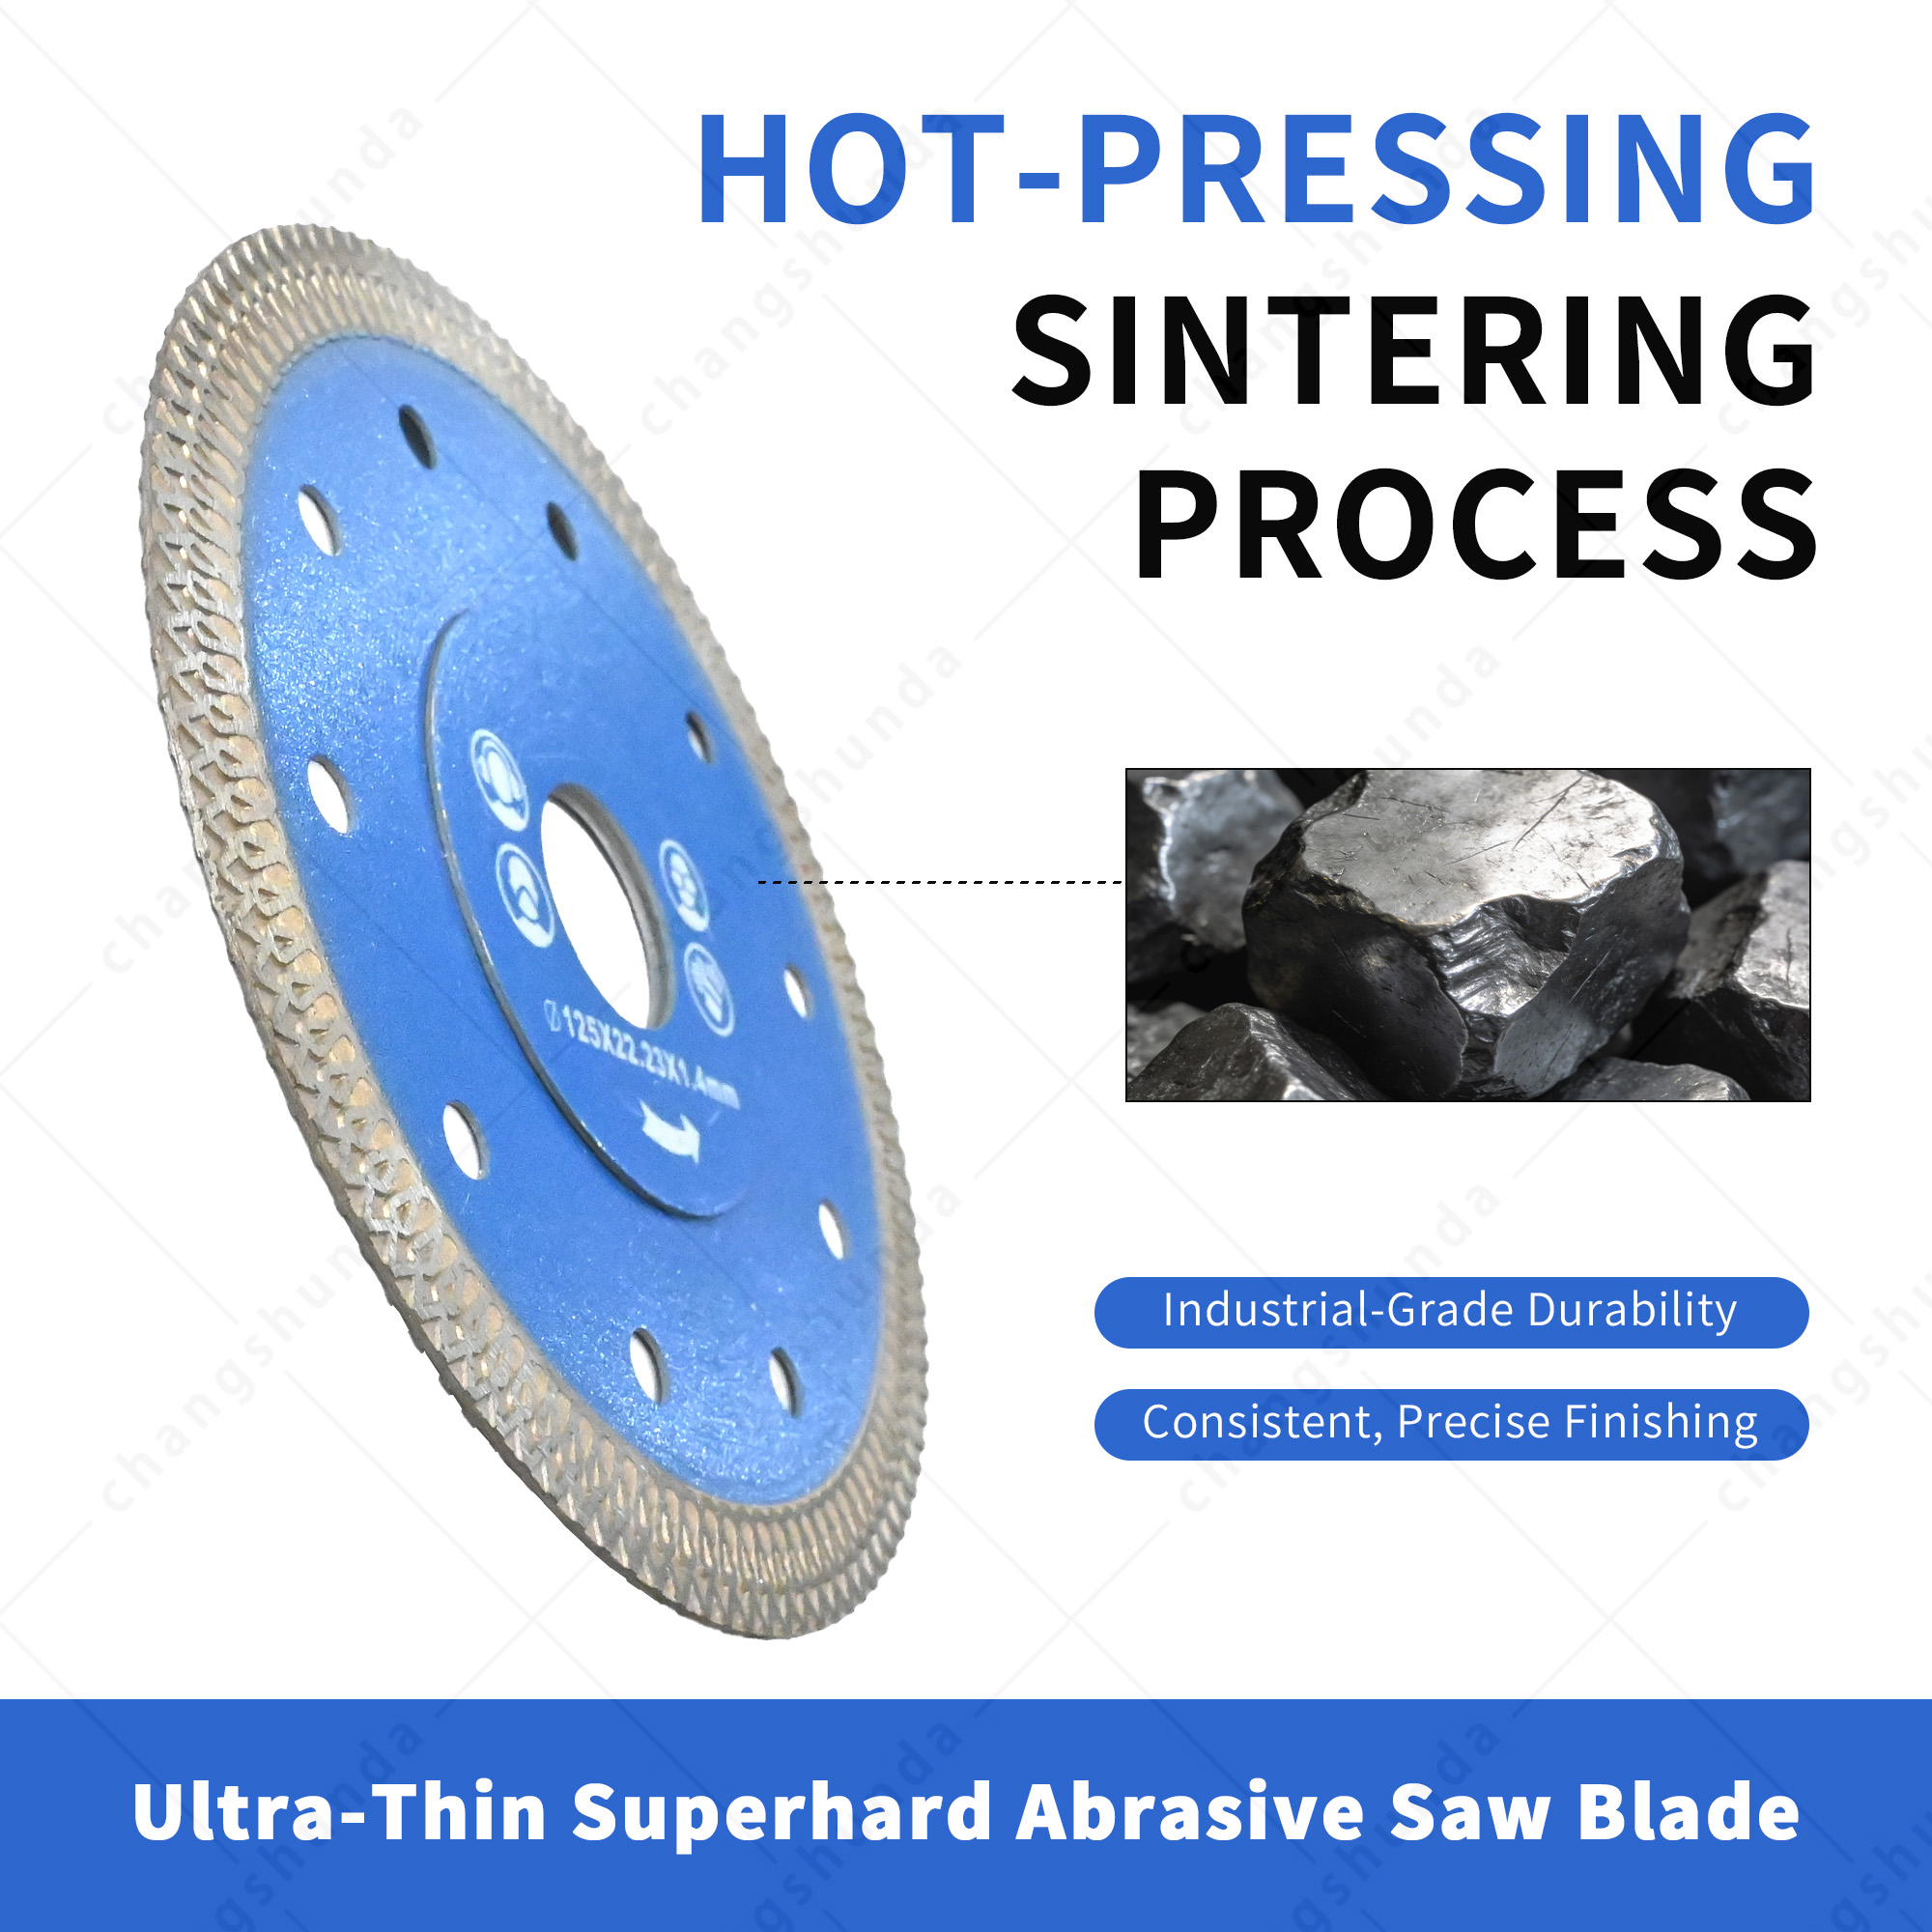
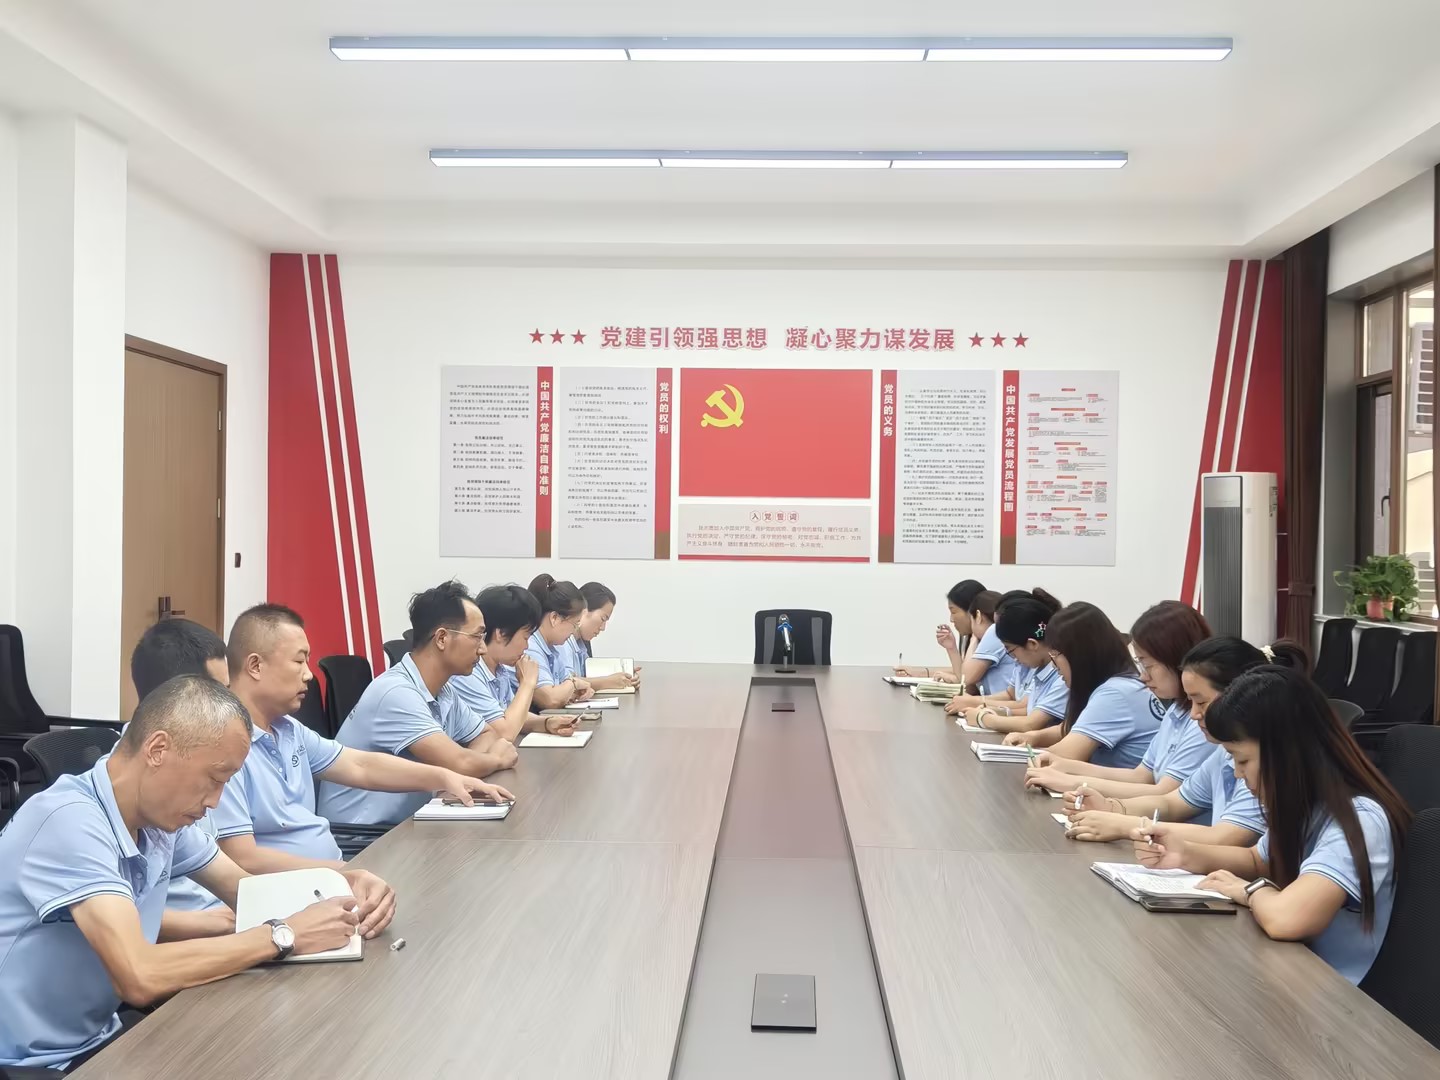
Окръг Цзишан, провинция Шанси — 13 септември 2026 г. — Тази година компанията „Цзишан Къншунда Даймънд Тулс Ко. Лтд.“ събра техническия си персонал, ръководителите на производствените линии и ключовите продавачи в една и съща зала, за да отговори на един въпрос относно най-новия си продукт: как трите отвора антизаклиниращ диамантен коронен фреза се преместват от производствената линия до строителната площадка на клиента с правилната цена, правилното качество и правилната скорост? Срещата беше председателствана от Синбо Хуей, технически директор, и присъстваха повече от двадесет членове на екипа от областите изследвания и разработки, производство, контрол на качеството, вътрешни продажби и експортни операции.
Отговорът, както се оказа, зависеше от две проектни решения — извличане през множество отвори и вътрешна стъпка — и от това дали производственият и продажбеният екип ще се споразумеят по числата, свързани с тях.
Всеки подизпълнител, който е свирал порцеланова плочка или гранит с диамантен коронен фреза, познава начина на повреда. Фрезата рязе добре през първите няколко дупки, след което изрязаният цилиндричен парчета се заклещва вътре в тръбата. Операторът спира, взема отвертка или чук и прекарва две-три минути в борба с инструмента вместо в рязане. При ремонт на баня, при който трябва да се пробият четиридесет дупки, това загубено време се измерва в часове — а всеки удар с чука рискува да деформира тръбата, която трябва да запази точността си.
Проблемът рядко е в диамантния сегмент. Почти винаги той е в пространството между сегмента и арбора: шлам, който не може да излезе навън, триене, което нараства по стената на тръбата, и липса на място, където изрязаният цилиндричен парчета да отиде, когато дупката е завършена. Антизаклещващата коронна фреза трябва да реши тези три точки едновременно, затова техническият екип на Changshunda е започнал срещата си с тези две характеристики, а не със самия сегмент.
Многодупчен отвод
Вместо един тесен охладителен процеп новата серия има многодупчен отвод — три отводни отвора, разположени така, че да извеждат пулпата и фините отпадъци от зоната на рязане със същата скорост, с която водата ги внася. Практическите ефекти се проявяват на три места:
· По-ниска температура при рязане. Охлаждащата течност достига до рязещия ръб вместо да се отклонява покрай запушен отвор, поради което сегментът работи по-студено и запазва своята връзка по-дълго.
· По-бързо проникване. Отпадъците, които напускат реза незабавно, не могат да бъдат повторно смачкани от сегмента, затова по-голяма част от енергията на двигателя се използва за рязане, а не за повторно смачкване.
· По-малко запушени отвори. С три канала вместо един частичното запушване на един отвор не спира потока на охлаждащата течност — честа причина за внезапно изгаряне на сегмента при дълбоки резове.
Вътрешен стъпен дизайн
Втората характеристика е по-малко забележима и, според техническия екип, извършва основната работа. вътрешен стъпен дизайн поставя обработено стъпало вътре в цилиндъра, а не права цилиндрична стена. Това стъпало променя поведението на ядрения буталец по два начина: намалява контактната площ между буталеца и стената на цилиндъра — повърхността, която създава триенето чрез клинов ефект, и определя точка за освобождаване на буталеца, вместо да му позволява да се измества по цялата дължина на цилиндъра.
На практика това превръща един бургия, който трябва да се почиства с чук, в бургия, при която ядрото изпада само при леко натискане — поведението „ няма заклиниване на ядрото “, за което продажните представители са получавали най-много въпроси от момента, в който първите пробни образци са били изпратени.
Доказване на място, а не на хартия
Екипът беше директен относно ограниченията на лабораторните данни. Основният елемент се счита за доказан едва когато запази своята производителност при стотното пробиване в материал, който клиентът действително реже. Поради това първата серия беше пусната на пазара с ясно определен обхват на приложение — порцеланова плочка, керамична стенна плочка, гранит, инженерен камък и стъкло; мокро рязане по подразбиране — както и с отпечатана максимална скорост (об/мин) за всеки диаметър; ограниченията за сухо рязане бяха посочени само там, където продуктът го позволява.
След това техническият екип представи по елементи готовността за производство, като сравняваше всеки елемент с чертежите и протоколите от изпитанията:
· Свързване на сегментите и дебелина на стената. Качеството на бразирането и здравината на връзката между сегмента и корпуса бяха прегледани за текущата серия, а контролни точка за допуск на дебелината на стената в диапазона от 8 мм до 100 мм бяха фиксирани.
· Концентричност и биене. Измерено е отклонението при водещото свределце и при режещия ръб както за версиите с дръжка М14, така и за тези с дръжка 5/8"-11. Нецентрираното въртене е най-честата причина за чупене на ръбовете при порцелан и твърди камъни и е първото нещо, което клиентите на дистрибутора забелязват.
· Геометрия за охлаждане. Разположението за подаване на вода беше повторно проверено спрямо дизайна с многодупчен отвод за мокро рязане на керамична плочка, гранит и инженерен камък.
· Основен материал и маркиране. Стоманеният клас на корпуса, повърхностната обработка и наборът от спецификации, нанесени с лазер — диаметър, дръжка, икона за приложение, максимални обороти в минута — бяха фиксирани за първата серия.
Десет производствени клетки вече са квалифицирани за новата серия. Първоначалният процент на годни изделия в пилотната партида беше 85 %, а екипът се задължи да го повиши до 96 % в рамките на десет дни след срещата.
След това търговската страна обърна посоката на информацията, като внесе обратната връзка от клиентите в същата зала:
· Обратна връзка от полето. Ранните потребители в Съединените щати и други износни пазари подчертаваха високата скорост на рязане и чистите ръбове при рязане на порцелан и поискаха по-кратки срокове за доставка за най-търсените диаметри.
· Ценообразуване и позициониране. Екипът сравни серията с конкуриращите тънкостенни фрези и се споразумя за ценова скала, обхващаща OEM/ODM, частни марки и собствена марка.
· План за канали. Дистрибуцията ще се осъществява по три направления: независим уебсайт за брандиране и директни запитвания, B2B пазарни платформи за обемни поръчки и регионални дистрибутори за местни запаси и техническа поддръжка.
· Опаковка и документация. Художественото оформление на кутиите, двуезичният технически лист, ръководството за приложения при рязане и продуктовите страници, свързани чрез QR код, бяха възложени на отделни отговорни лица с определени срокове за изпълнение, така че маркетинговите материали да пристигнат заедно с първата доставка, а не след нея.
| Не. | Действие | Собственик | Целева дата |
| 1 | Фиксиране на параметрите на процеса за пусковата партида и издаване на работна инструкция | Технически / Производствени | 16 септември |
| 2 | Завършване на изпитанията за издръжливост върху порцелан и гранит, публикуване на листа с данни от изпитанията | Качество | 17 септември |
| 3 | Окончателно определяне на матрицата с диаметри и списъка с артикулни номера (SKU) за старта | Технически / Продажби | 18 септември |
| 4 | Публикуване на продуктовите страници, техническия лист и ръководството за приложение в независимия уебсайт | Маркетинг | 20 септември |
| 5 | Отваряне на оферти за първия дистрибутор и големи запитвания | Продажби | 20 септември |
| 6 | Събиране на обратната връзка от първата партида клиенти и насочване към НИОКР | Продажби / Технически | 20 септември |
"Новите продукти никога не се завършват само от техническия отдел", заяви Чен Цзянънь, ръководител на производството, в заключителната сесия. "Основният фрезовъчен патрон доказва своята стойност едва когато рязе чисто на обекта на клиента и продължава да работи при стотното пробиване. Затова хората, които го произвеждат, и хората, които го продават, трябва да седят на една и съща маса, в една и съща стая и да разполагат с едни и същи данни."
Защо диамантеният фрезовъчен патрон се заклещва в порцеланова плочка?
Повечето заклещвания се дължат на отпадъци, които не могат да напуснат реза. Пастата се натрупва между ядрото и стената на цилиндъра, триенето нараства и ядрото се заклещва. Проектирането с многодупчен отвод позволява по-бързо отстраняване на тази паста, а вътрешната стъпаловидна конструкция намалява повърхността на контакт, която предизвиква триенето.
Какво всъщност променя "многодупченият отвод"?
Това осигурява на охлаждащата течност повече от един път за излизане от зоната на рязане. Ако един от отворите се запуши частично, потокът продължава през останалите, така че сегментът остава охладен вместо да се прегрее. Видимите резултати са по-бързо проникване, по-дълъг срок на служба на сегмента и по-малко спрени резове.
Вътрешната стъпенчата конструкция влияе ли върху скоростта на свредене?
Това не е функция за увеличаване на скоростта. Тя променя начина, по който ядреният плъжен се държи вътре в цилиндъра. Тъй като плъженът се допира до по-малка част от стената на цилиндъра и има точно определена точка на отделяне, той изпада при леко натискане, а не трябва да се избива с чук — което също предпазва концентричността на цилиндъра.
Кои дръжки и диаметри обхваща новата серия?
Първоначалният асортимент обхваща диаметри от 8 мм до 100 мм с дръжки M14 и 5/8"-11. Размери извън стандартната матрица могат да бъдат предоставени по заявка за OEM и частни марки.
Изпратете ни заявката си и ние ще Ви предоставим информация за диаметъра, типа на арбора и сегментите за антиспирационната диамантена коронка, която отговаря на нея. За точна оферта са необходими пет неща: материала, в който свирите, диаметърът, типа на арбора (M14 или 5/8"-11), дали свирите с или без охлаждане и количеството за поръчка. Съобщете ни тези данни и ще получите оферта с указани срокове за изпълнение и минимално количество за поръчка (MOQ), а не обща ценова листа.
Контакт: Ya Qin · [email protected] · +86 13705784455
Changshunda е производител на диамантени инструменти, базиран в град Чинхе, уезд Цзишан, провинция Шанси, Китай, в рамките на промишления кластер за свръхтвърди материали на региона. Компанията произвежда триперфорирани антиспирационни диамантени коронки, диамантени шлифовъчни и рязачни дискове, пилни дискове за дървообработване и свързани инструменти за плочки, камък, стъкло и строителни приложения. Тя обслужва дистрибутори, подизпълнители и импортьори чрез OEM/ODM, частни марки и собствени марки.
 Горещи новини
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - ПОЛИТИКА ЗА КОНФИДЕНЦИАЛНОСТ
 EN