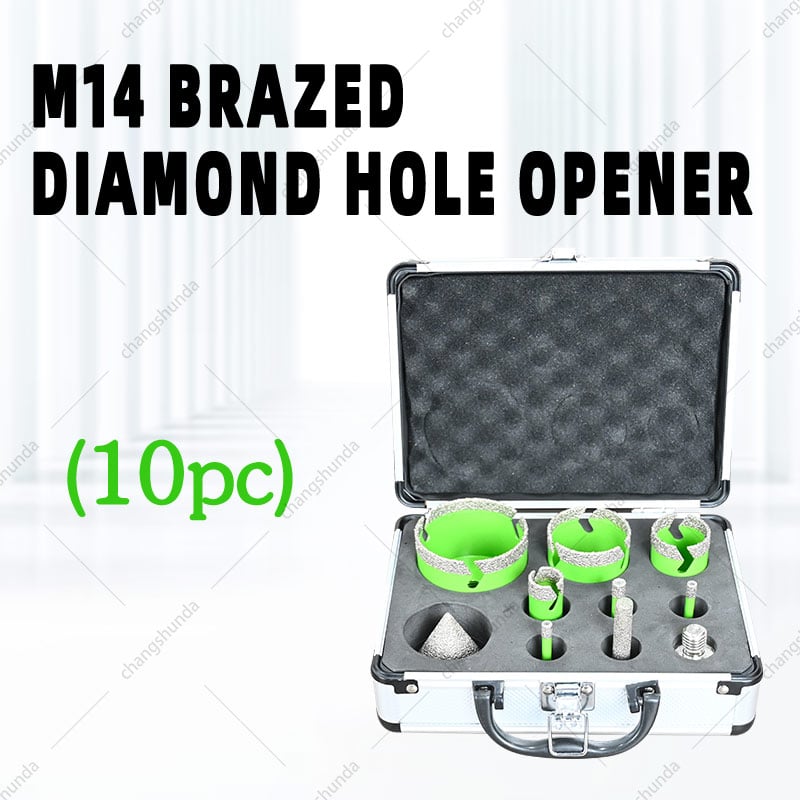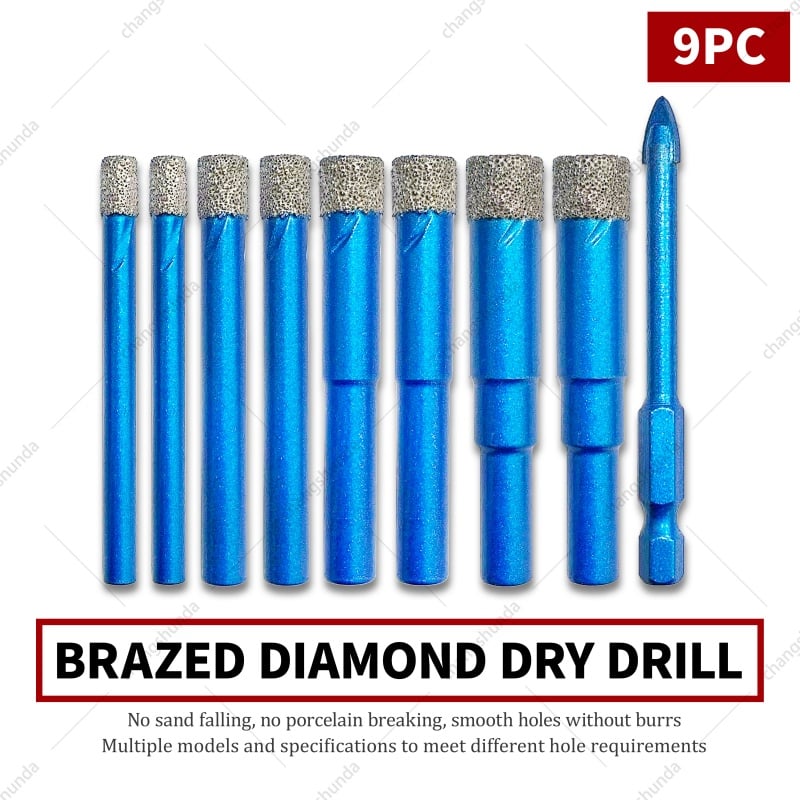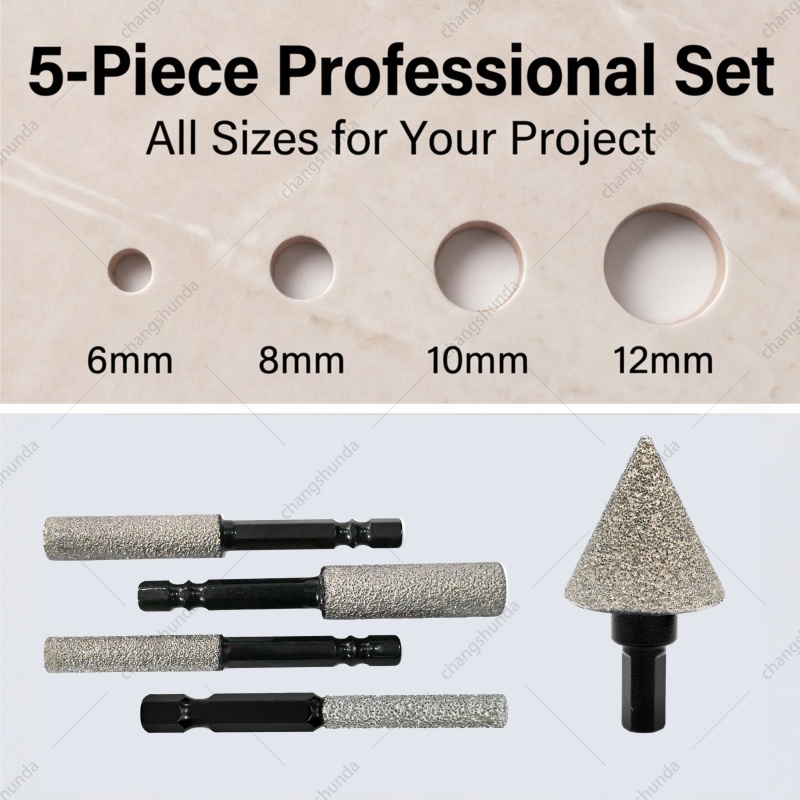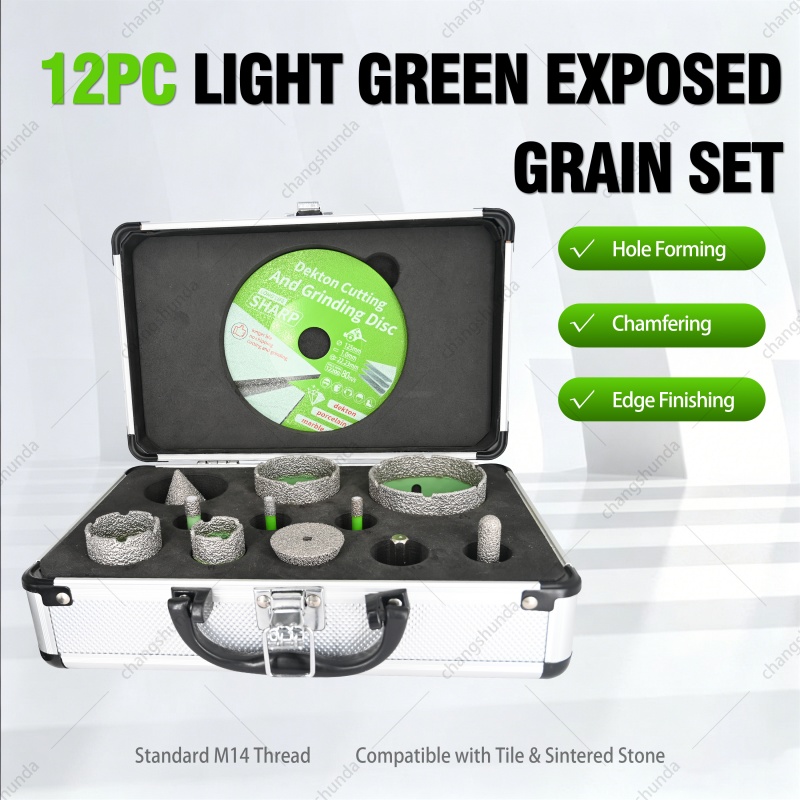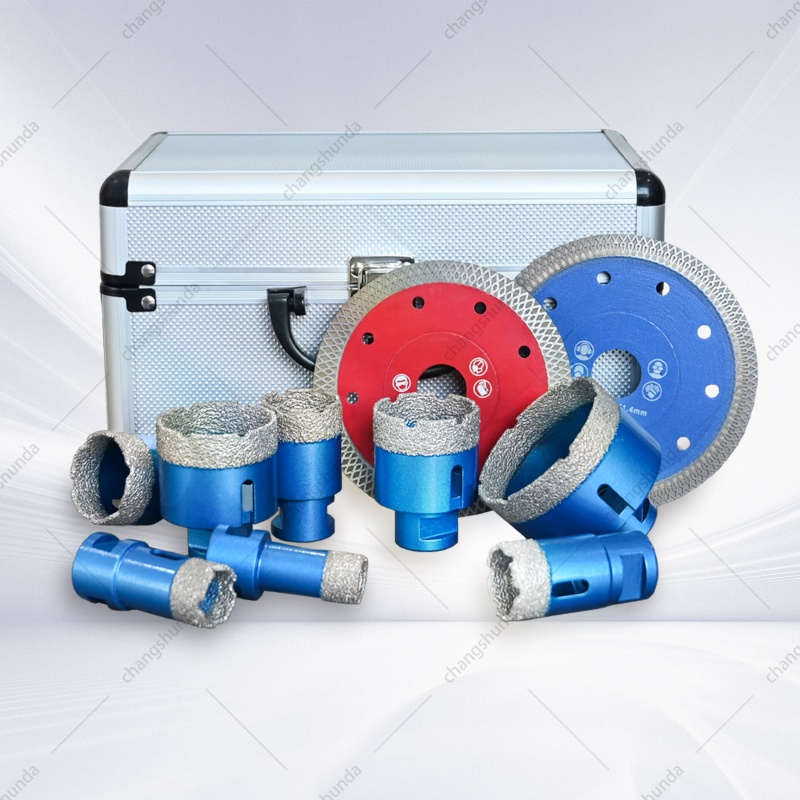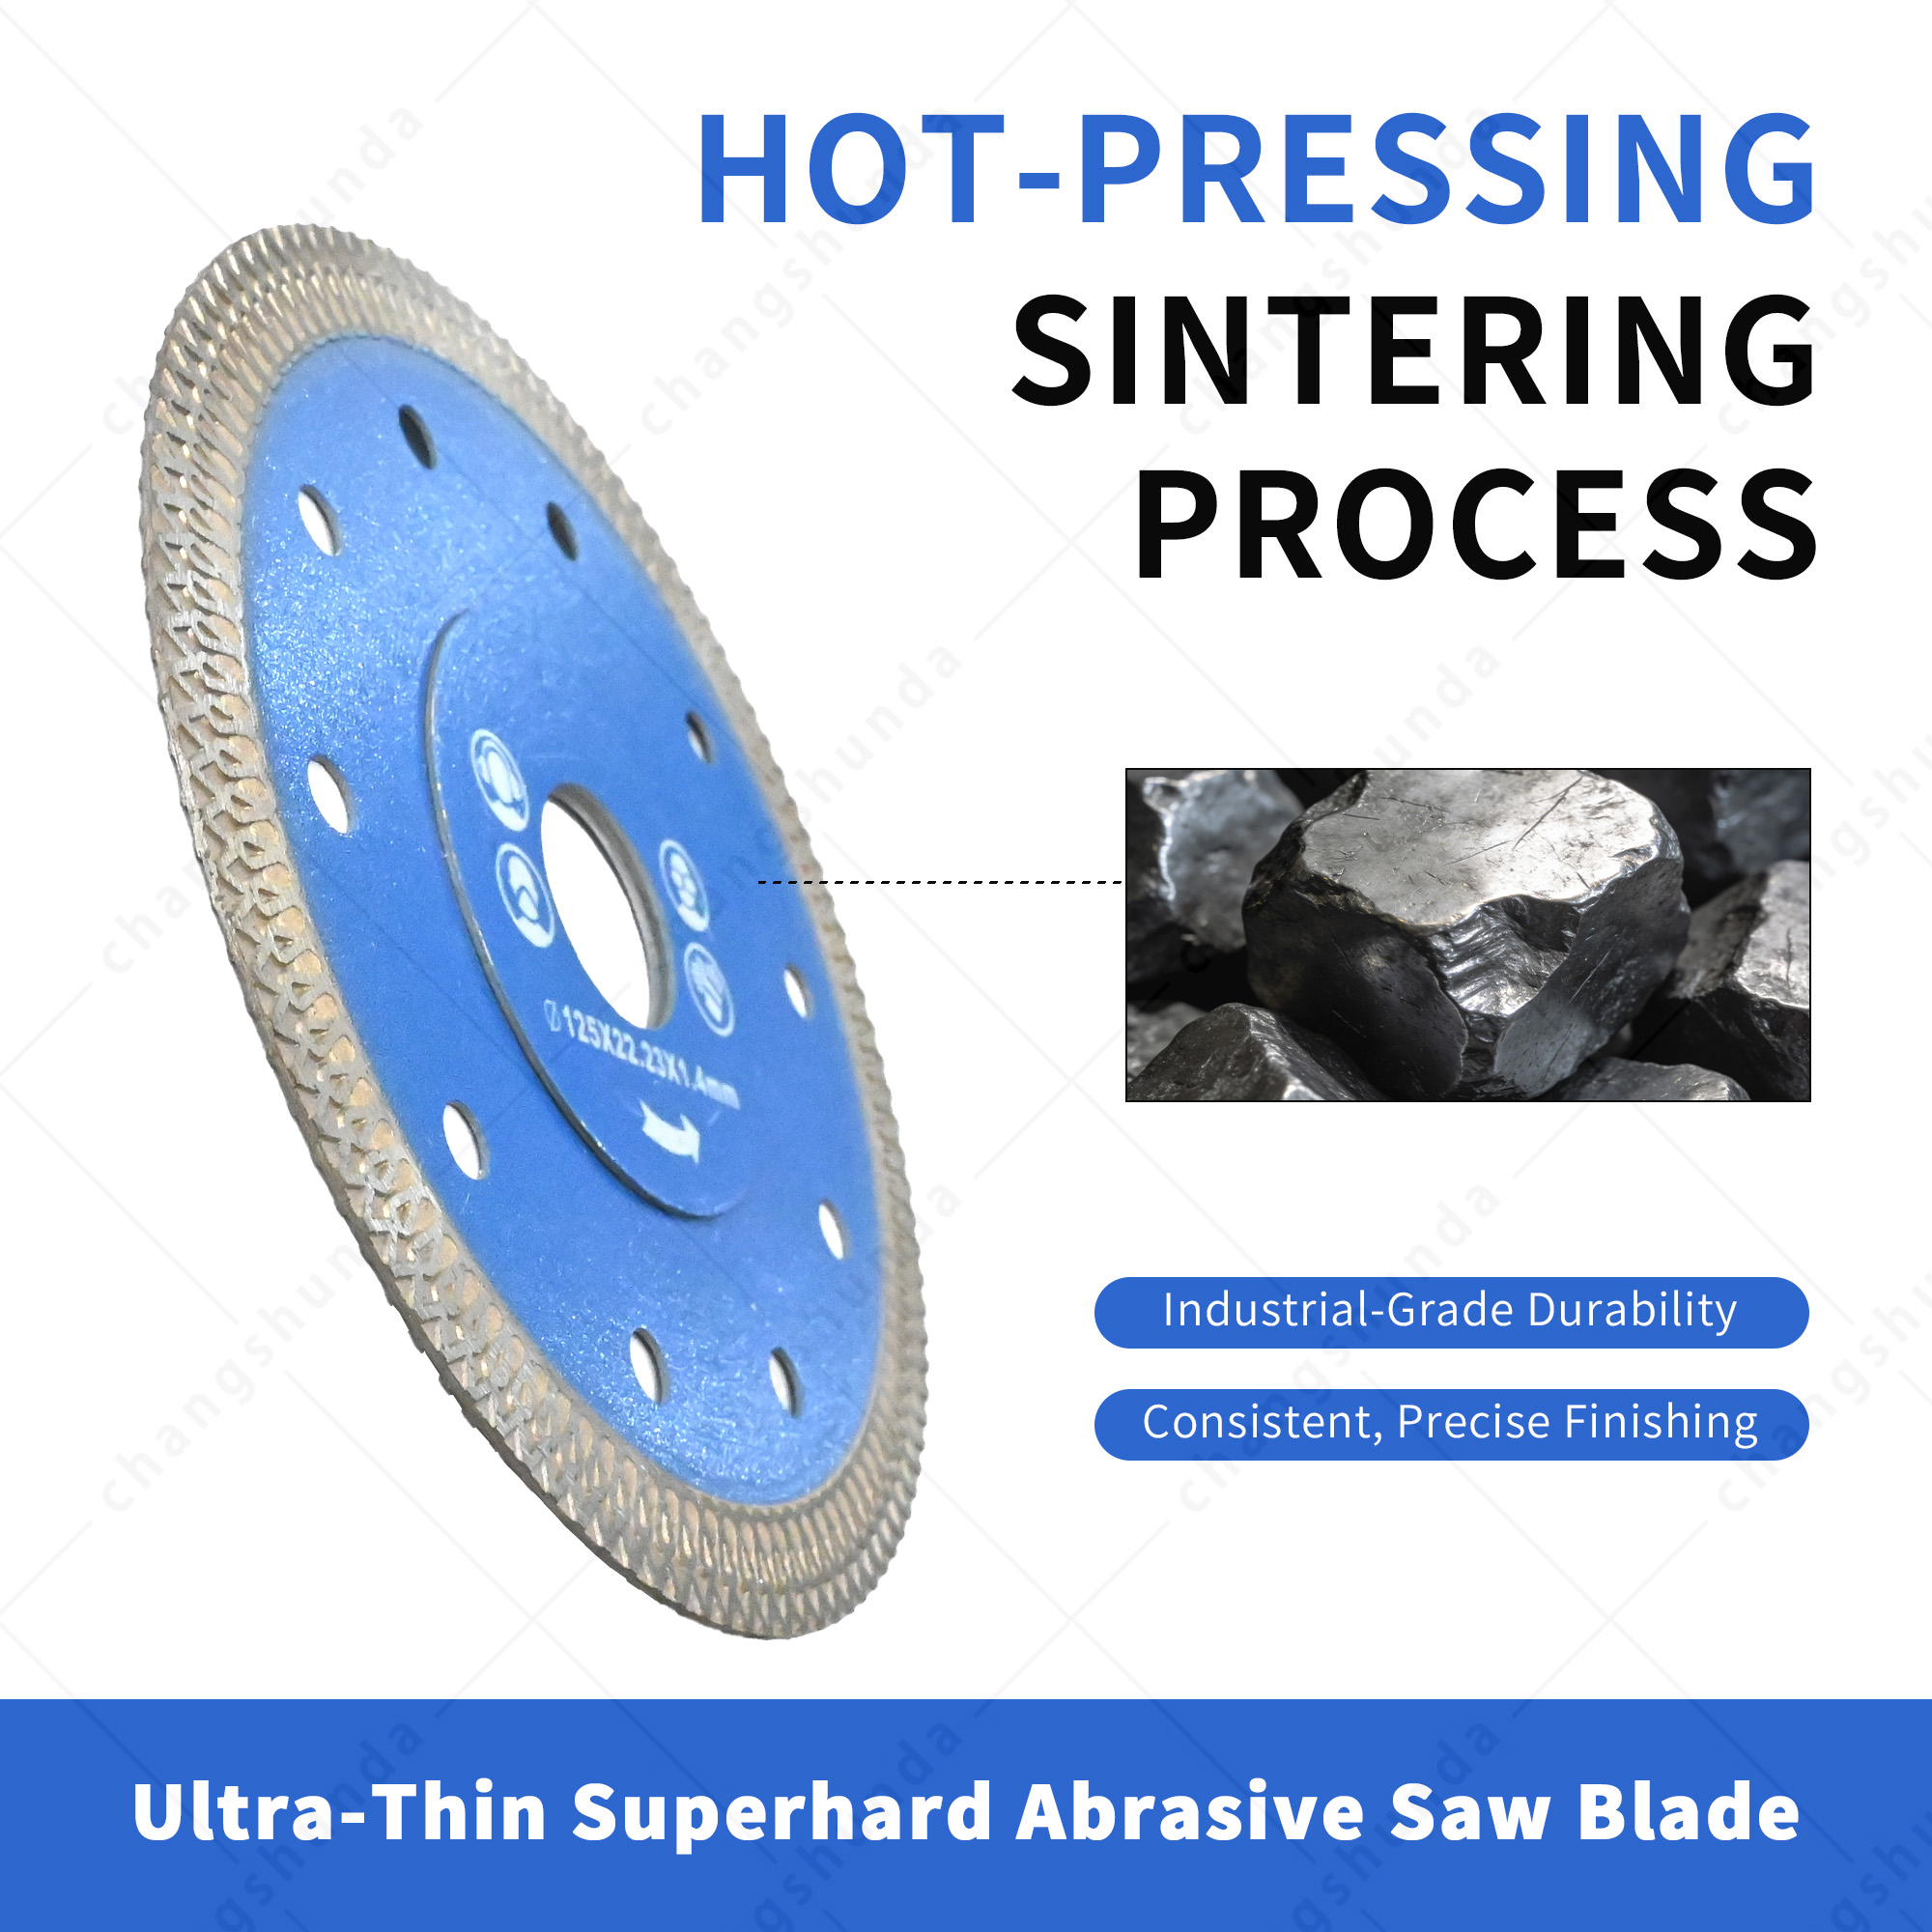
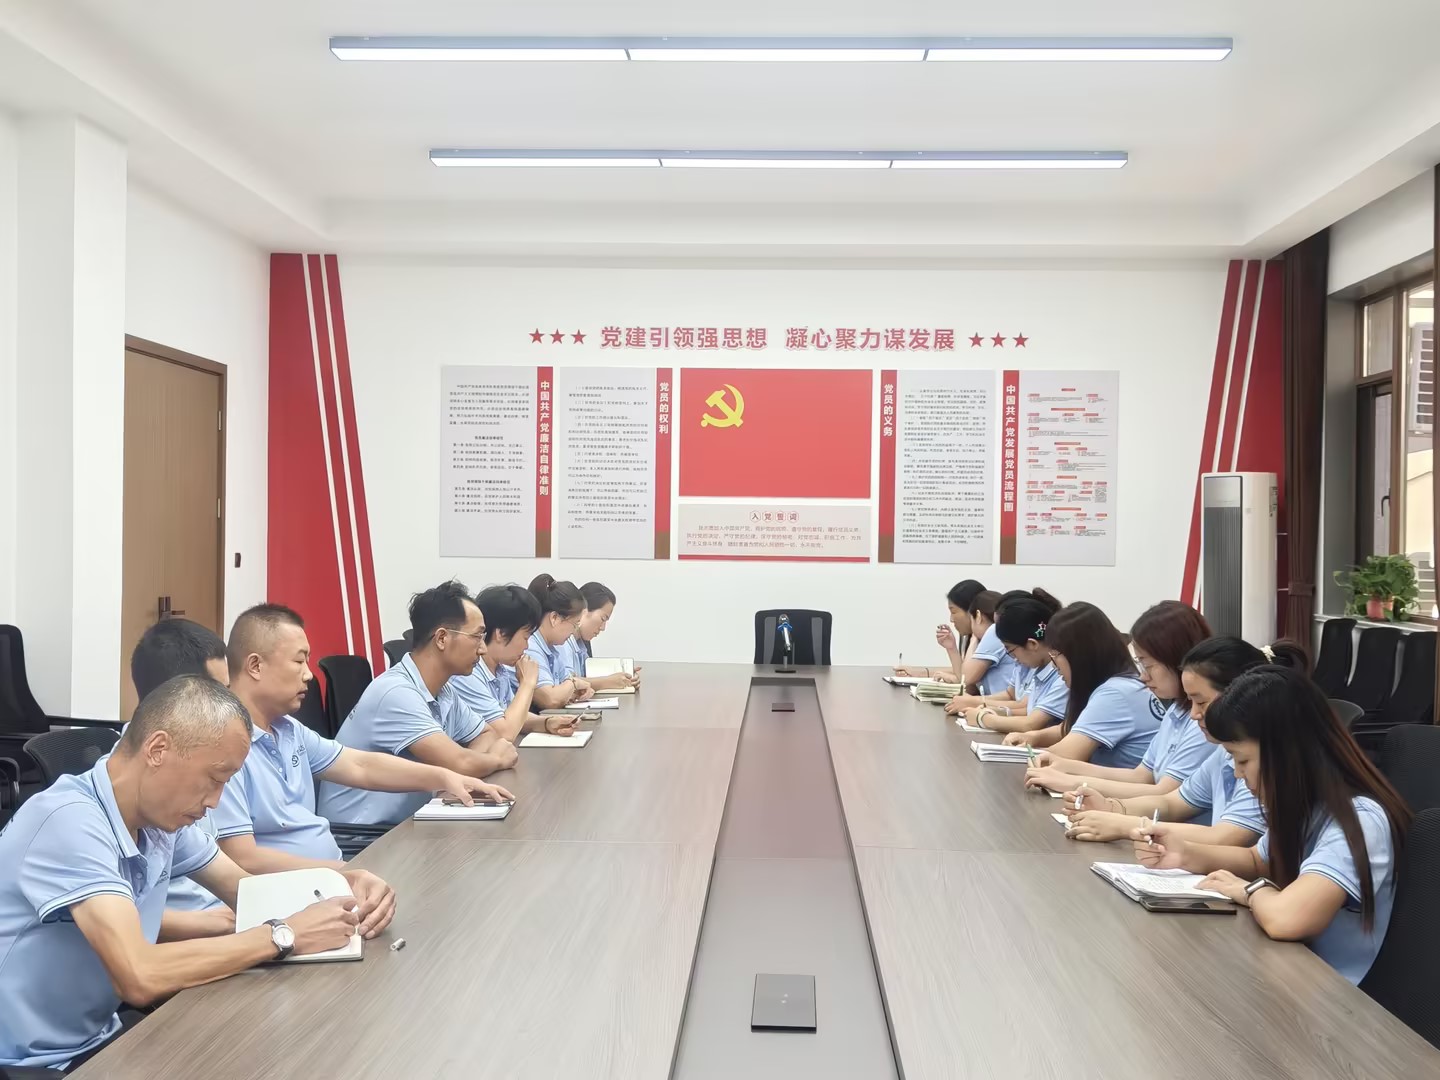
Jishan County, Shanxi — 13. September 2026 — Jishan County Changshunda Diamond Tools Co., Ltd. lud diesen Monat technisches Personal, Leiter der Fertigungslinien und zentrale Vertriebsmitarbeiter in einen Raum ein, um eine Frage zu ihrem neuesten Produkt zu beantworten: Wie gelangt der Drei-Loch- anti-Blockier-Diamant-Kernbohrer in der richtigen Kostenhöhe, auf dem richtigen Qualitätsniveau und mit der richtigen Geschwindigkeit von der Fertigungslinie zur Baustelle des Kunden? Die Sitzung leitete Xinbo Hui, Technischer Direktor, und nahmen mehr als zwanzig Teammitglieder aus Forschung und Entwicklung, Produktion, Qualitätssicherung, innerbetrieblichem Vertrieb sowie Exportoperationen teil.
Die Antwort erwies sich letztlich als abhängig von zwei Konstruktionsentscheidungen – mehrlöchrige Entlüftung und eine innere Stufenkonstruktion – sowie davon, ob Produktion und Vertrieb sich auf die zugrundeliegenden Zahlen einigen konnten.
Jeder Unternehmer, der Porzellanfliesen oder Granit mit einem Diamant-Hohlbohrer gebohrt hat, kennt den Ausfallmodus: Der Bohrer schneidet gut für die ersten paar Löcher – dann verklemmt sich der Kernstift im Bohrrohr. Der Anwender stoppt, greift nach einem Schraubendreher oder einem Hammer und verbringt zwei bis drei Minuten damit, mit dem Werkzeug zu kämpfen, statt zu bohren. Bei einer Badsanierung mit vierzig zu bohrenden Löchern summiert sich diese verlorene Zeit auf Stunden – und jeder Hammerschlag birgt das Risiko, das Bohrrohr zu verformen, das seine Genauigkeit unbedingt bewahren muss.
Das Problem liegt selten am Diamantsegment. Es liegt fast immer im Raum zwischen Segment und Aufnahmeschaft: Schlamm, der nicht entweichen kann, Reibung, die sich an der Innenwand des Bohrrohrs aufbaut, und kein Platz für den Kernstift, sobald das Loch fertig ist. Ein Anti-Verklemmungs-Hohlbohrer muss all diese drei Punkte gemeinsam lösen – daher eröffnete das technische Team von Changshunda das Meeting mit genau diesen beiden Merkmalen und nicht mit dem Segment selbst.
Mehrlöchriges Evakuierungssystem
Anstelle eines einzelnen schmalen Kühlspalts verfügt die neue Serie über ein mehrlöchriges Evakuierungssystem – drei Evakuierungsöffnungen, die so positioniert sind, dass Schlamm und feine Rückstände genauso schnell aus der Schnittzone entfernt werden, wie das Wasser sie hineinträgt. Die praktischen Auswirkungen zeigen sich an drei Stellen:
· Niedrigere Schnitttemperatur. Das Kühlmittel erreicht die Schneidkante statt an einer verstopften Öffnung vorbeizufließen; daher läuft das Segment kühler und behält seine Bindung länger bei.
· Schnellere Eindringtiefe. Rückstände, die unmittelbar aus dem Schnitt entfernt werden, können nicht erneut durch das Segment zerkleinert werden; daher fließt mehr Energie des Motors in das Schneiden statt in das erneute Zerkleinern.
· Weniger verstopfte Öffnungen. Da drei Wege statt nur einer zur Verfügung stehen, führt eine teilweise Verstopfung einer Öffnung nicht zum vollständigen Ausfall des Kühlmittelflusses – eine häufige Ursache für plötzliches Segmentverbrennen bei tiefen Schnitten.
Innere Stufenkonstruktion
Das zweite Merkmal ist weniger sichtbar und leistet laut technischem Team den größten Teil der Arbeit. Das innere Stufenkonstruktion stellt eine bearbeitete Stufe in den Lauf statt einer geraden Bohrungswand her. Diese Stufe beeinflusst das Verhalten des Kernstopfens auf zwei Arten: Sie verringert die Kontaktfläche zwischen Stopfen und Laufwand – also die Fläche, an der die Keilreibung entsteht – und gibt dem Stopfen einen definierten Ablösepunkt, anstatt ihm zu erlauben, sich über die gesamte Länge des Laufs nach oben zu bewegen.
In der Praxis verwandelt dies einen Bohrer, der mit einem Hammer gereinigt werden muss, in einen Bohrer, dessen Kern bei leichtem Druck herausfällt – das sogenannte „ kein-Kern-Blockierungs- verhalten“, nach dem das Verkaufsteam am häufigsten gefragt wurde, seit die ersten Muster ausgeliefert wurden.
Vor Ort beweisen, nicht auf dem Papier
Das Team war unmissverständlich bezüglich der Grenzen laborbasierter Daten. Ein Kernstück gilt erst dann als bewiesen, wenn es seine Leistung beim hundertsten Loch und auf einem Material, das der Kunde tatsächlich schneidet, behält. Die Startcharge wurde daher mit einem klaren Anwendungsbereich ausgeliefert – Porzellanfliesen, keramische Wandfliesen, Granit, technischer Stein und Glas; Nassschneiden als Standard – sowie mit einer gedruckten maximalen Drehzahl für jeden Durchmesser; Trockenschneidgrenzen wurden ausschließlich dort gekennzeichnet, wo das Produkt dies zulässt.
Die technische Seite führte anschließend die Anwesenden Schritt für Schritt durch die Serienreife – jeweils einzeln anhand der Zeichnungen und Prüfprotokolle:
· Segmentverbindung und Wanddicke. Die Lötqualität sowie die Haftfestigkeit zwischen Segment und Körper wurden an der aktuellen Charge überprüft; zudem wurden die Kontrollpunkte für die Wanddickentoleranz im Durchmesserbereich von 8 mm bis 100 mm festgelegt.
· Konzentrizität und Laufgenauigkeit. Die Laufgenauigkeit an der Zentrierspitze und an der Schneidkante wurde sowohl bei den M14- als auch bei den 5/8"-11-Arbor-Versionen gemessen. Eine exzentrische Rotation ist die häufigste Ursache für abgesplitterte Kanten bei Porzellan und hartem Stein und das Erste, was die Kunden eines Distributors bemerken werden.
· Kühlgeometrie. Das Wassereinspeisungsdesign wurde erneut mit dem Mehrloch-Absaugkonzept für Nassschneiden von Keramikfliesen, Granit und technischem Stein abgeglichen.
· Untergrund und Kennzeichnung. Der Stahlwerkstoff des Korpus, die Oberflächenbehandlung sowie der lasermarkierte Spezifikationssatz – Durchmesser, Arbor, Anwendungs-Symbol, maximale Drehzahl – wurden für die Startcharge festgelegt.
Zehn Fertigungszellen sind mittlerweile für die neue Serie freigegeben. Die Erst-Durchlauf-Quote der Pilotcharge lag bei 85 %; das Team verpflichtete sich, diesen Wert innerhalb von zehn Tagen nach dem Meeting auf 96 % zu steigern.
Die kaufmännische Seite kehrte dann den Informationsfluss um und brachte das Kundenfeedback in denselben Raum ein:
· Praxis-Feedback. Frühe Nutzer in den Vereinigten Staaten und anderen Exportmärkten betonten die hohe Schnittgeschwindigkeit und sauberen Schnittkanten bei Porzellan und forderten kürzere Lieferzeiten für die am stärksten nachgefragten Durchmesser.
· Preisgestaltung und Positionierung. Das Team verglich die Serie mit konkurrierenden Dünnwandbohrern und einigte sich auf eine Preisskala, die OEM/ODM-, Private-Label- und Eigenmarktkanäle abdeckt.
· Vertriebskanalplan. Der Vertrieb erfolgt über drei Wege: die unabhängige Website für Markenkommunikation und direkte Anfragen, B2B-Marktplätze für Volumenbestellungen sowie regionale Distributoren für lokale Lagerbestände und technischen Support.
· Verpackung und Dokumentation. Für das Verpackungsdesign, das zweisprachige Datenblatt, die Schnittanwendungsanleitung sowie die QR-Code-verlinkten Produktseiten wurde jeweils ein Verantwortlicher und ein Liefertermin festgelegt, sodass die Marketing-Assets bereits mit der ersten Lieferung verfügbar sind – nicht erst danach.
| Nein. | Aktion | Eigentümer | Zieldatum |
| 1 | Prozessparameter für die Startcharge festlegen und die Arbeitsanweisung herausgeben | Technik / Produktion | 16. Sept. |
| 2 | Abschluss der Dauerhaftigkeitstests an Porzellan und Granit, Veröffentlichung des Prüfdatenblatts | Qualität | 17. Sept. |
| 3 | Festlegung der Durchmessermatrix und der SKU-Liste für den Markstart | Technik / Vertrieb | 18. Sept. |
| 4 | Veröffentlichung der Produktseiten, der technischen Datenblätter und der Anwendungsanleitung auf der unabhängigen Website | Marketing | 20. Sept. |
| 5 | Eröffnung von Angeboten für den ersten Distributor und Großanfragen | Vertrieb | 20. Sept. |
| 6 | Einsammeln des ersten Kundenfeedbacks und Weiterleitung an die F&E-Abteilung | Vertrieb / Technik | 20. Sept. |
„Neue Produkte sind niemals allein durch die technische Abteilung fertiggestellt“, sagte Cheng Jiangyan, Produktionsleiter, in der Abschlusssitzung. „Ein Kernbohrer beweist sich erst dann wirklich, wenn er sauber auf der Baustelle des Kunden schneidet und auch beim hundertsten Loch noch leistungsfähig bleibt. Deshalb müssen die Menschen, die ihn herstellen, und die Menschen, die ihn verkaufen, am selben Tisch, im selben Raum und mit denselben Zahlen sitzen.“
Warum verklemmt sich mein Diamant-Kernbohrer in Feinsteinzeug-Fliesen?
Die meisten Verklemmungen entstehen durch Rückstände, die die Schnittstelle nicht verlassen können. Schlamm sammelt sich zwischen dem Kernzapfen und der Bohrrohrwand an, die Reibung steigt, und der Zapfen verklemmt sich. Ein Mehrloch-Absaugdesign befördert diesen Schlamm schneller ab, und ein internes Stufendesign verringert die Kontaktfläche, die die Reibung erzeugt.
Was ändert „Mehrloch-Absaugung“ tatsächlich?
Es bietet dem Kühlmittel mehr als einen Abflussweg aus der Schnittzone. Falls ein Anschluss teilweise verstopft, fließt das Kühlmittel weiterhin durch die anderen Anschlüsse, sodass das Segment kühl bleibt und nicht überhitzt. Die sichtbaren Ergebnisse sind eine schnellere Eindringtiefe, eine längere Lebensdauer des Segments und weniger unterbrochene Schnitte.
Hat ein internes Stufenprofil Auswirkungen auf die Bohrgeschwindigkeit?
Es handelt sich hierbei nicht um eine Geschwindigkeitsfunktion. Vielmehr verändert es das Verhalten des Kernstöpsels innerhalb des Bohrrohrs. Da der Stöpsel weniger Fläche der Bohrrohrwand berührt und über einen definierten Ablösepunkt verfügt, fällt er bereits bei leichtem Druck heraus – statt mit einem Hammer herausgeschlagen werden zu müssen, was zudem die Konzentrizität des Bohrrohrs schützt.
Für welche Aufnahmen und Durchmesser ist die neue Serie verfügbar?
Die Startpalette umfasst Durchmesser von 8 mm bis 100 mm mit M14- und 5/8"-11-Aufnahmen. Größen außerhalb der Standardmatrix können auf Anfrage für OEM- und Private-Label-Programme kalkuliert werden.
Senden Sie uns Ihre Anfrage, und wir teilen Ihnen den Durchmesser, den Aufnahmeschaft und die Segmentausführung des Anti-Jam-Kernbohrers mit, der zu Ihrer Anwendung passt. Um ein präzises Angebot abzugeben, benötigen wir fünf Angaben: das zu bohrende Material, den gewünschten Durchmesser, den Aufnahmeschafttyp (M14 oder 5/8"-11), ob trocken oder nass gebohrt wird sowie Ihre Bestellmenge. Sobald Sie uns diese Informationen geben, erhalten Sie ein individuelles Angebot inklusive Lieferzeit und Mindestbestellmenge (MOQ) – kein allgemeiner Preisliste.
Kontakt: Ya Qin · [email protected] · +86 13705784455
Changshunda ist ein Hersteller von Diamantwerkzeugen mit Sitz in Qinghe Town, Jishan County, Provinz Shanxi, China, innerhalb des regionalen Industrieclusters für superharte Materialien. Das Unternehmen fertigt Dreiloch-Anti-Jam-Diamantkernbohrer, Diamantschleif- und -Trennscheiben, Holzsägeblätter sowie verwandte Werkzeuge für Fliesen, Stein, Glas und Bauanwendungen. Es beliefert Distributoren, Bauunternehmer und Importeure über OEM/ODM-, Eigenmarken- und Private-Label-Kanäle.
 Aktuelle Nachrichten
2026-06-02
2023-05-18
2021-10-20
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - DATENSCHUTZRICHTLINIE
 EN