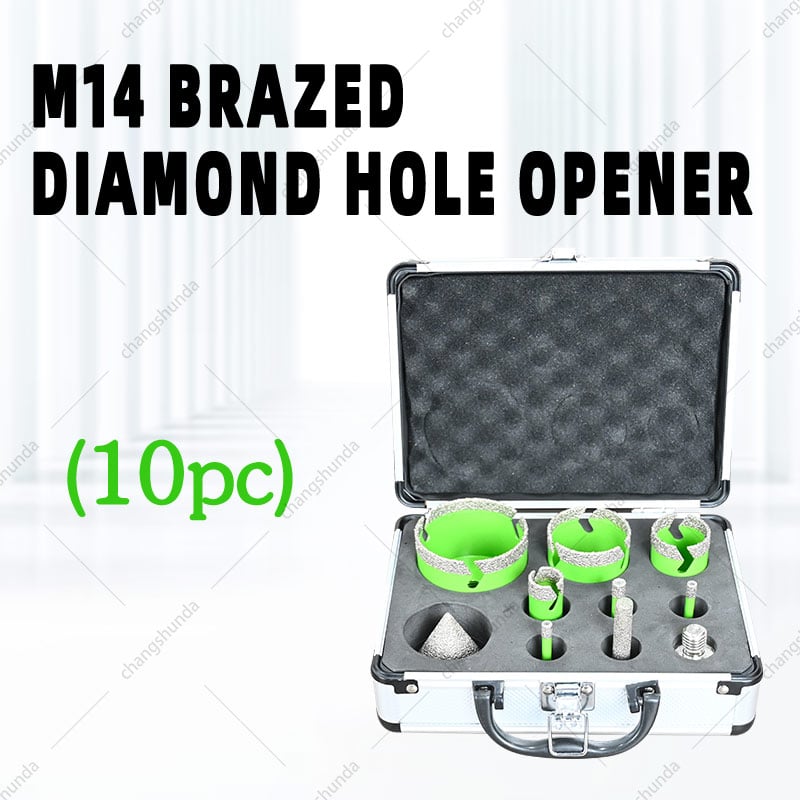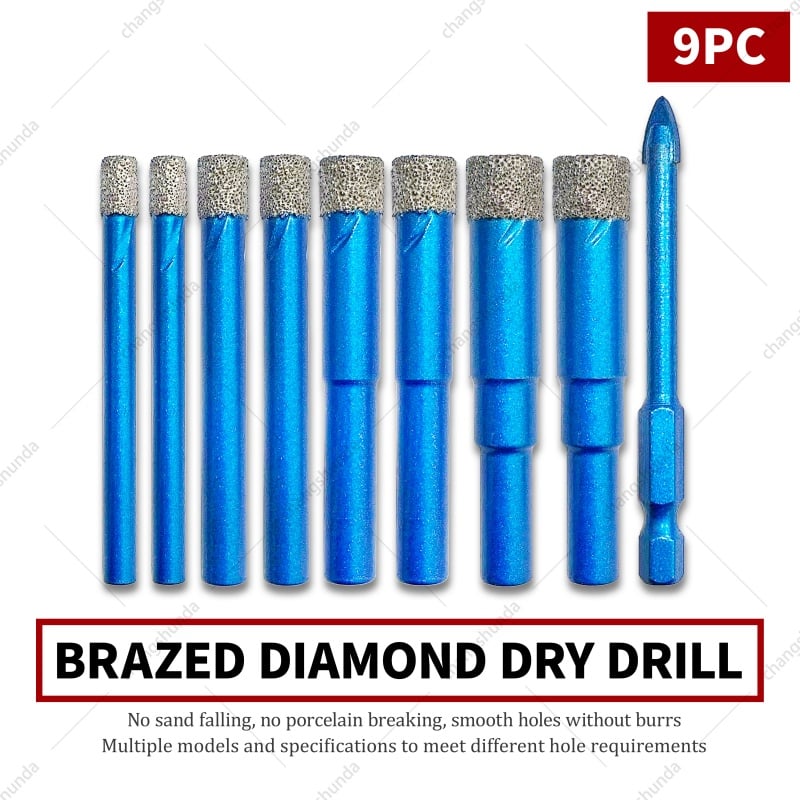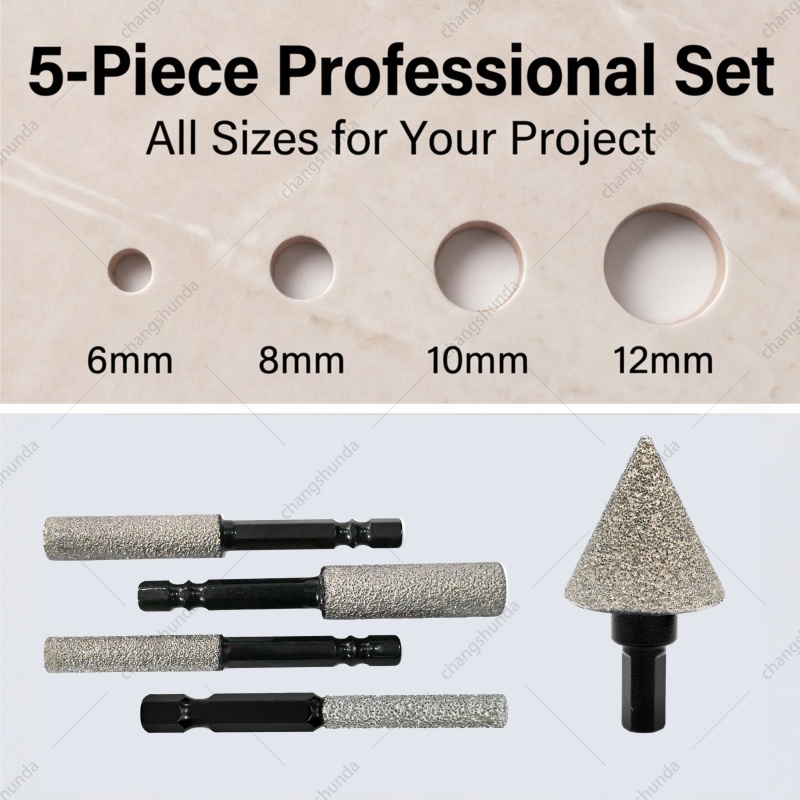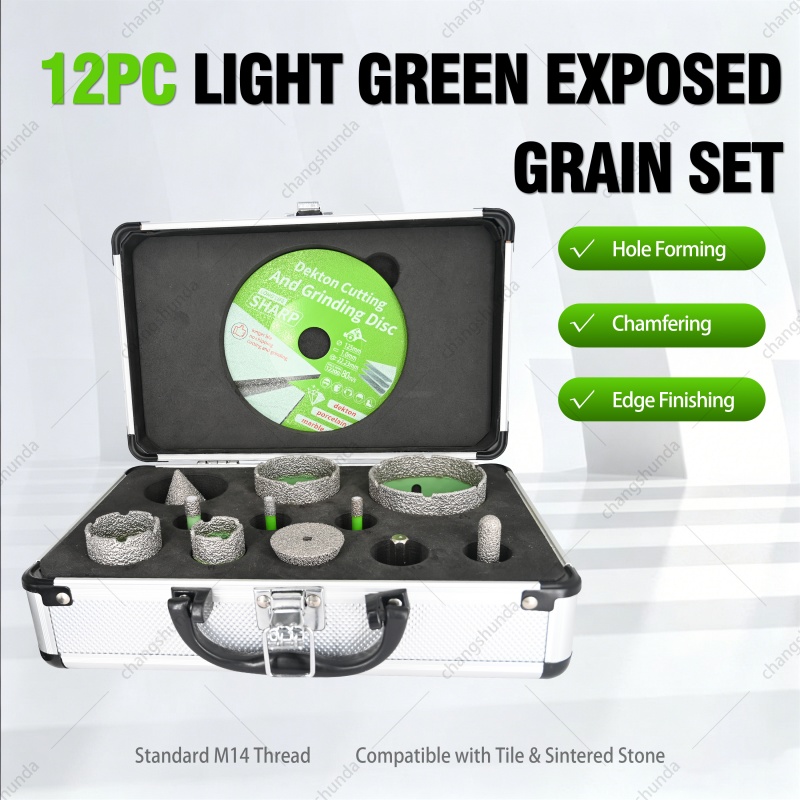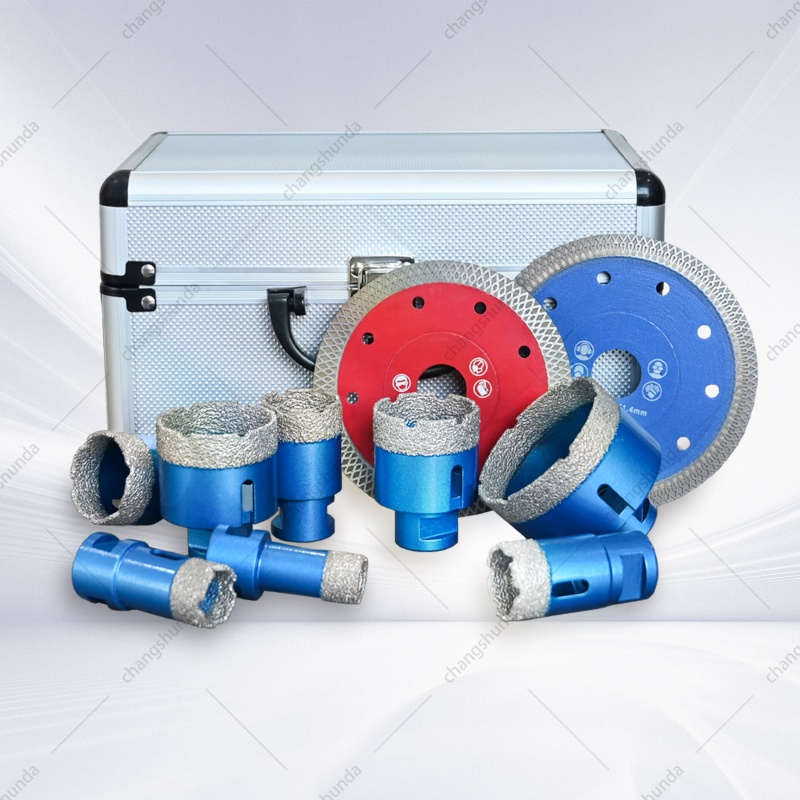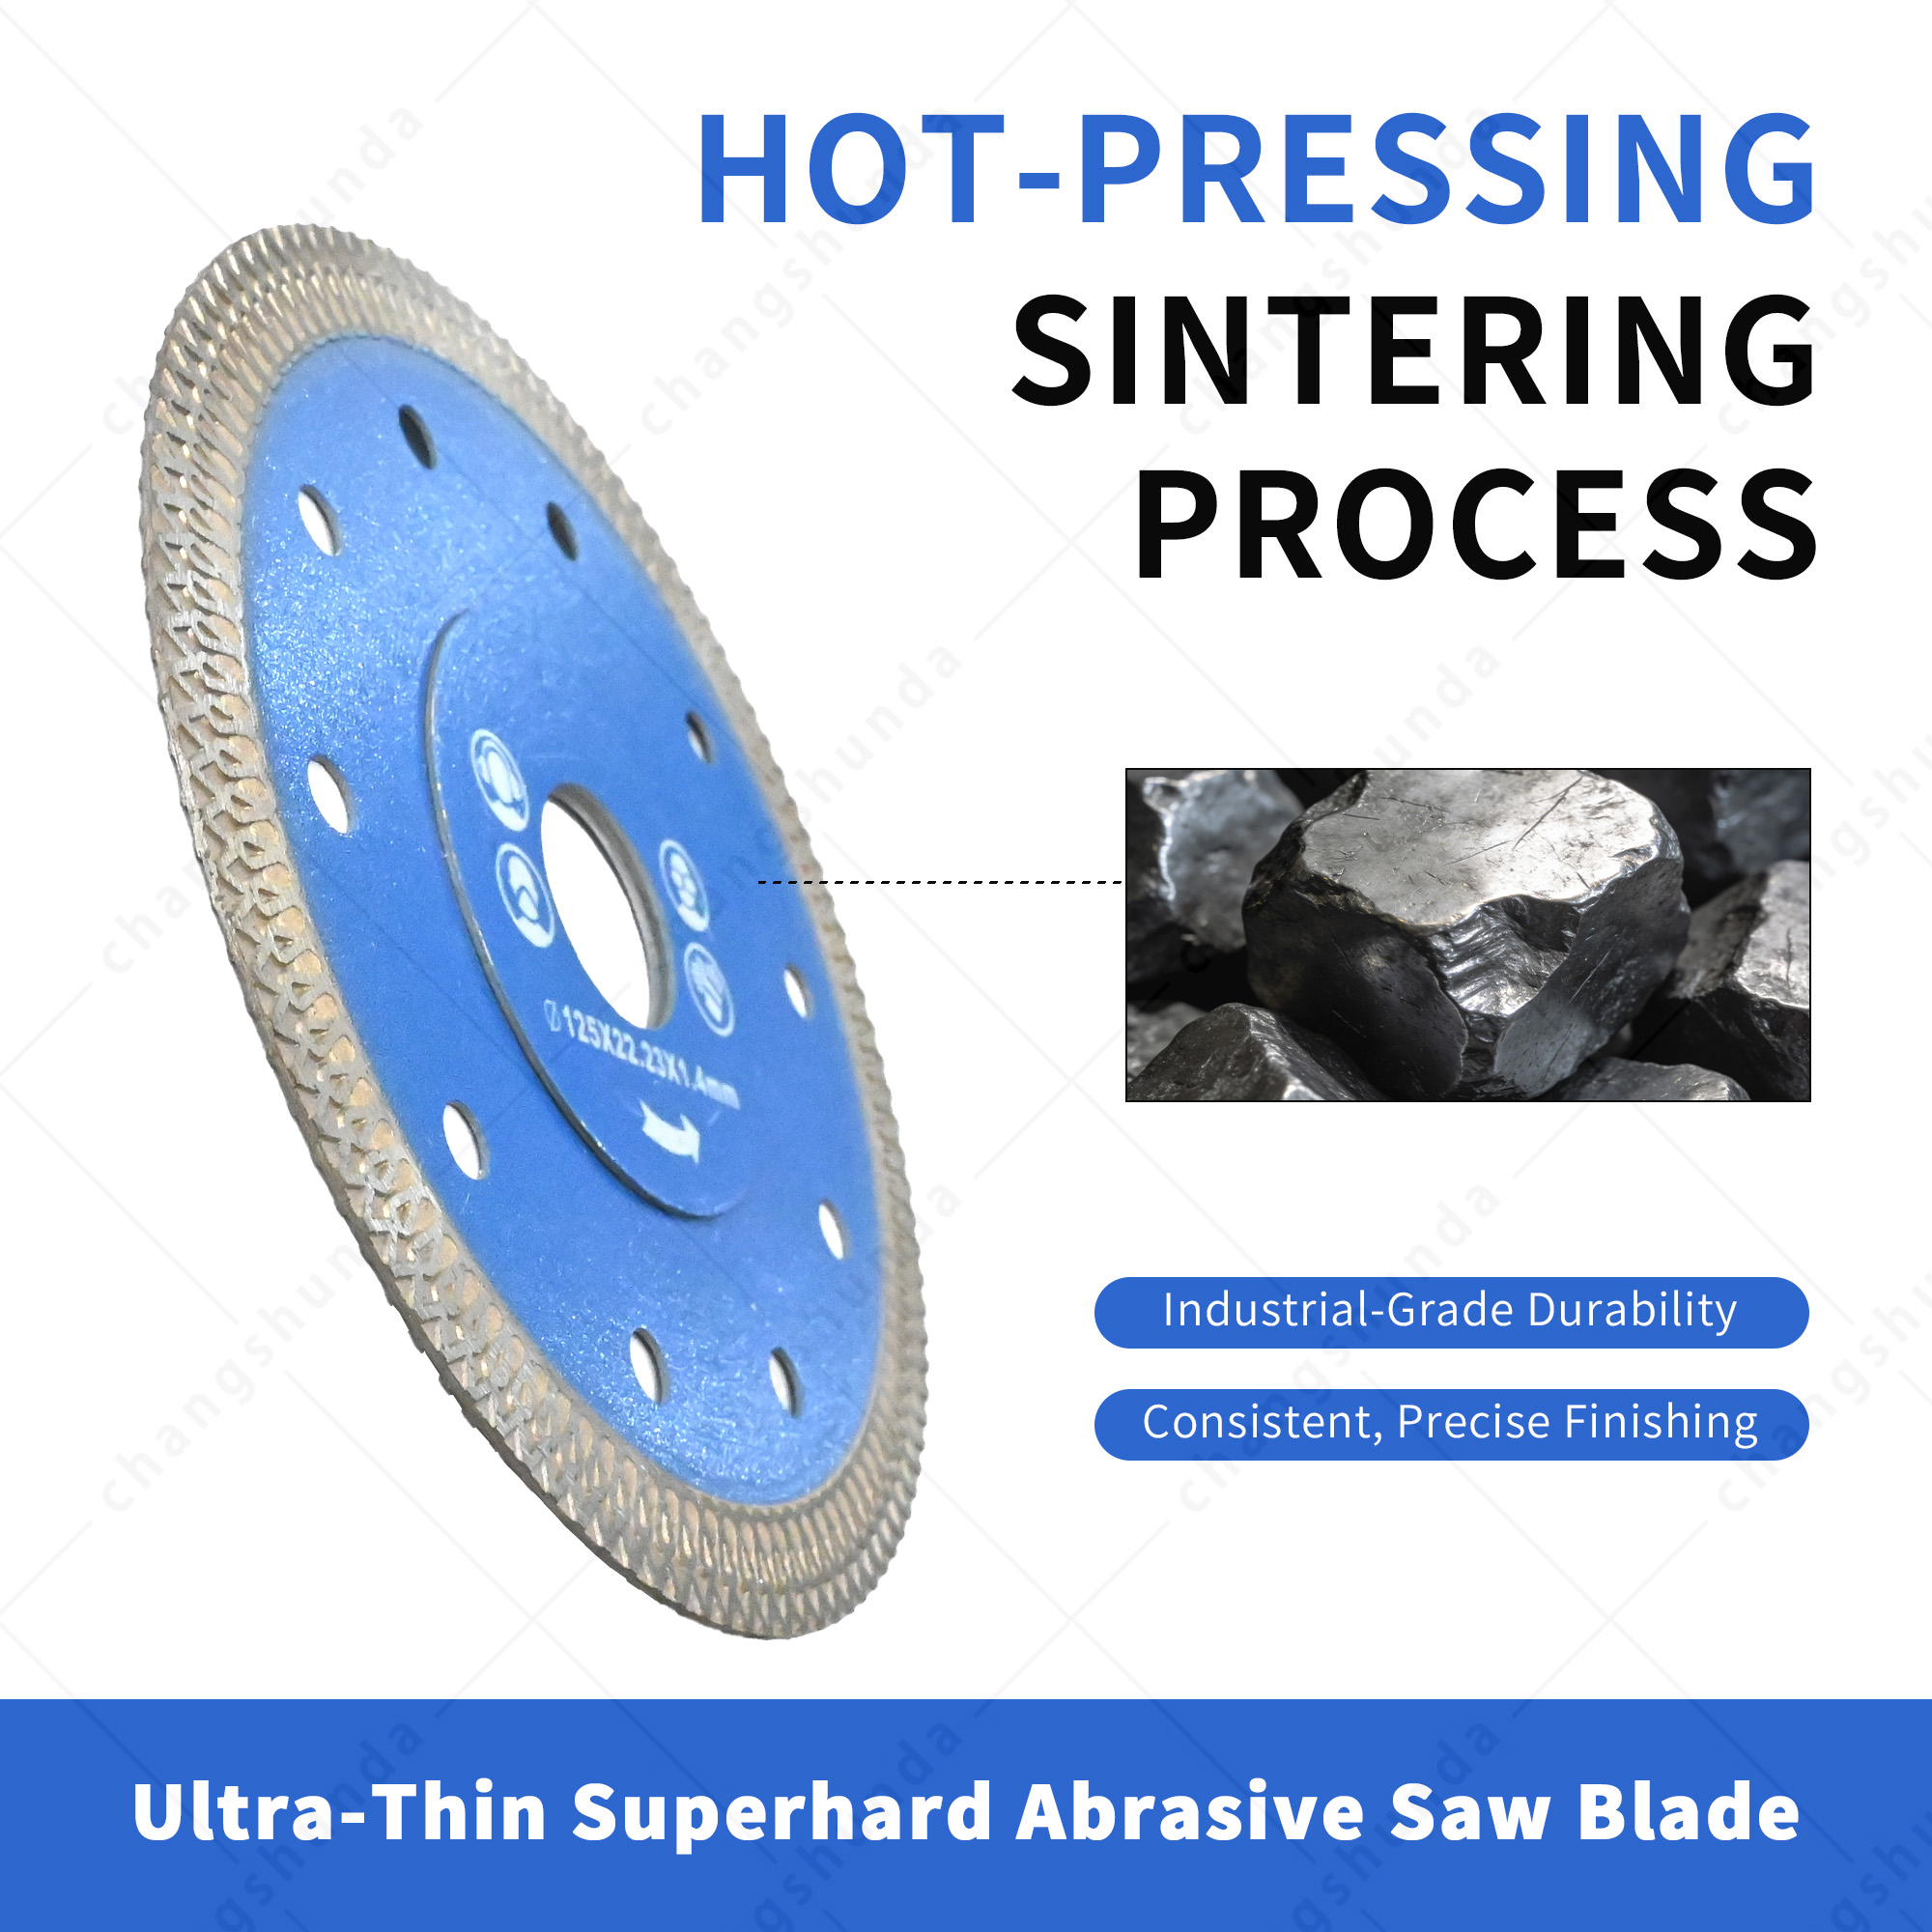
Jishan-fylket, Shanxi – 13. september 2026 – Jishan County Changshunda Diamond Tools Co., Ltd. samlet denne måneden sitt tekniske personell, ledere for produksjonslinjer og kjernepersonell innen salg i samme rom for å finne svar på én spørsmål angående sitt nyeste produkt: hvordan får man den tre-hullige anti-klem-diamantkjerneboret fra prosesslinjen til kundens arbeidssted til riktig pris, med riktig kvalitetsnivå og med riktig hastighet? Møtet ble ledet av Xinbo Hui, teknisk direktør, og deltatt av mer enn tjue teammedlemmer fra FoU, produksjon, kvalitetskontroll, innenlandsk salg og eksportoperasjoner.
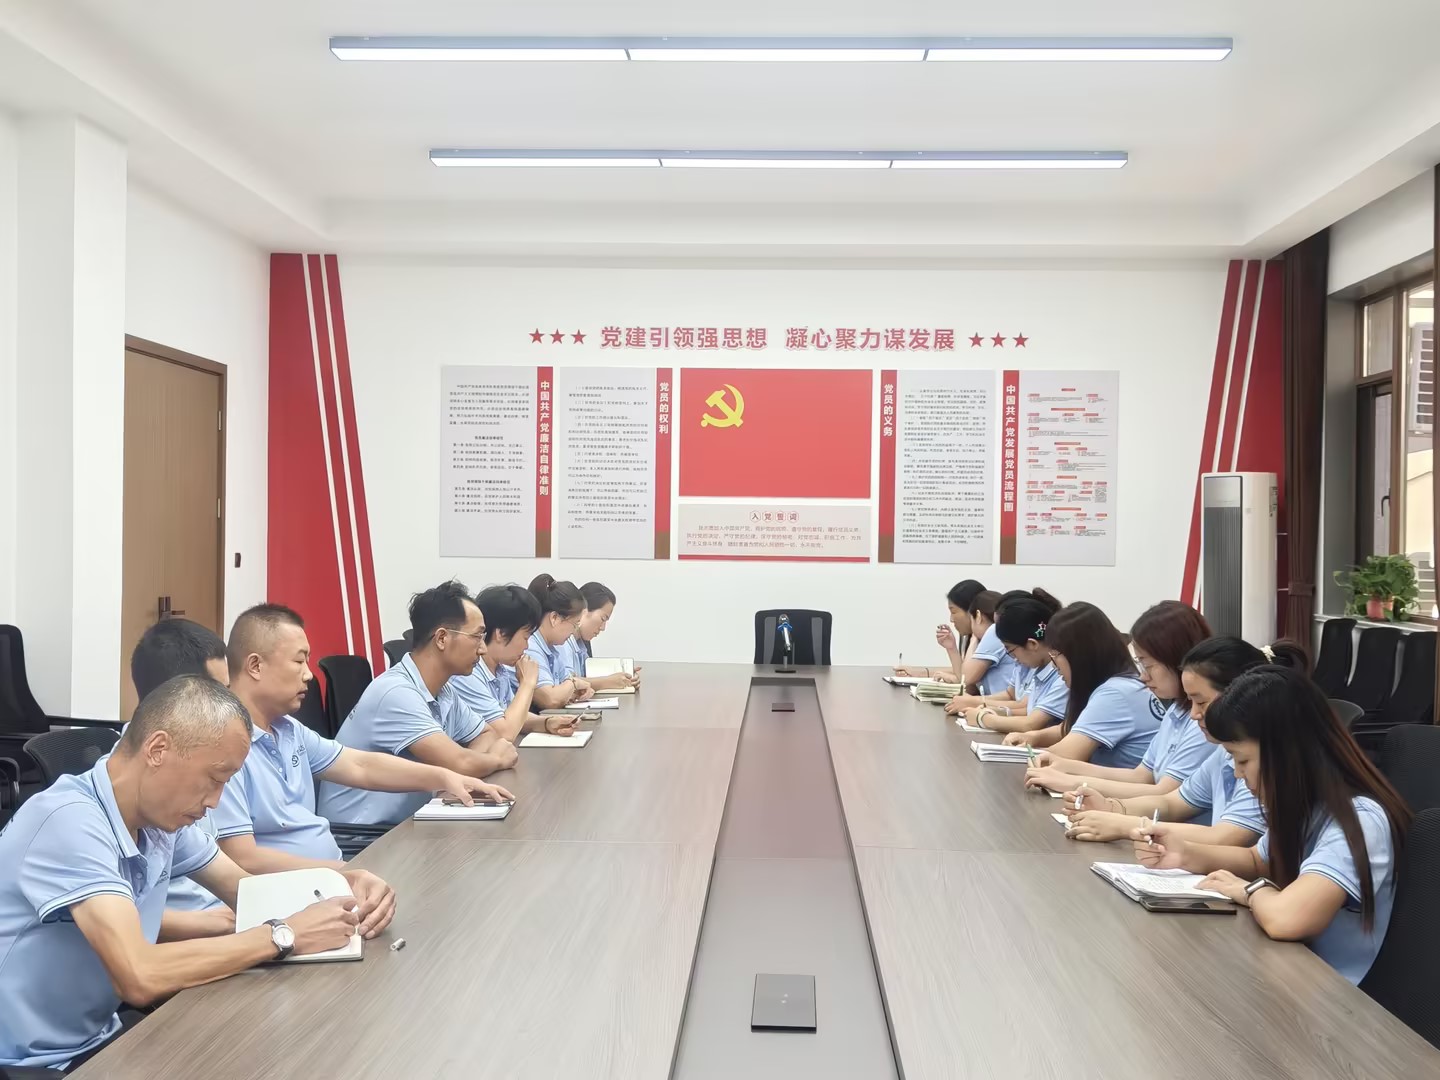
Svaret viste seg å avhenge av to designvalg – flerhullig avtrekk og en intern trinnkonstruksjon – samt om produksjon og salg kunne bli enige om tallgrunnlaget bak disse valgene.
Alle entreprenører som har boret i porselenfliser eller granitt med en diamantkjernebor kjenner feilmodusen. Boret skjærer godt de første hullene, men så blir kjernepluggen klemt fast inne i røret. Operatøren stopper, tar tak i en skrutrekker eller en hammer og bruker to til tre minutter på å slåss med verktøyet istedenfor å bore. På en badombygging med førti hull å bore ut, måles den taptiden i timer – og hver hammerstøt risikerer å deformere et rør som må holde sin nøyaktighet for å opprettholde sine toleranser.
Problemet ligger sjelden i diamantsegmentet. Det ligger nesten alltid i rommet mellom segmentet og akselen: slipevæske som ikke kan slippe ut, friksjon som bygger seg opp mot rørvæggen og ingen plass for kjernepluggen å gå når hullboringen er ferdig. Et anti-klem-kjernebor må løse alle disse tre punktene samtidig, og derfor åpnet Changshundas tekniske team møtet med nettopp disse to funksjonene i stedet for med segmentet selv.
Flere hull for avtrekking
I stedet for én smal kjølespalte har den nye serien en avtrekkingsoppstilling med flere hull – tre avtrekkningsporter plassert slik at slam og fine rester fjernes fra skjæresonen like raskt som vannet tilføres. De praktiske effektene vises på tre måter:
• Lavere skjæretemperatur. Kjølevæske når skjærekanter, i stedet for å strømme forbi en tilstoppet port, så segmentet kjøres kaldere og holder sitt bindemiddel lenger.
• Raskere gjennomtrengning. Restene som forlater snittet umiddelbart kan ikke gjenmalses av segmentet, så mer av motorens energi går til skjæring i stedet for til gjenmaling.
• Færre tilstoppede porter. Med tre veier i stedet for én vil en delvis tilstopping i én port ikke stanse kjølevæskestrømmen – en vanlig årsak til plutselig segmentbrenning ved dype snitt.
Intern design av trinn
Den andre egenskapen er mindre synlig og, ifølge teknikerteamet, utfører mest av arbeidet. Den intern design av trinn plasserer et maskinert trinn inne i røret i stedet for en rett boring. Dette trinnet påvirker hvordan kjernepluggen oppfører seg på to måter: det reduserer kontaktalet mellan pluggen og rørvæggen, som er overflaten som skaper kilefraksjonen, og det gir pluggen et definert frigjøringspunkt i stedet for å la den gli oppover hele rørlengden.
I praksis er dette det som omformer et boret som må ryddes med en hammer til et boret der kjerne faller ut med et lett trykk – « ingen kjerneblokkering »-oppførselen som salgsteamet har blitt spurt om oftest siden de første prøvene ble sendt ut.
Bevise det på stedet, ikke på papiret
Laget var direkte om begrensningene til laboratoriedata. En kjernebit er bare bevist når den holder sin ytelse på hundredevte hull, i et materiale som kunden faktisk skjærer. Derfor gikk lanseringspartiet ut med et tydelig anvendelsesområde – porselenfliser, keramiske veggfliser, granitt, konstruert stein og glass, våtskjæring som standard – samt en trykt maksimal omdreiningstall (RPM) for hver diameter, og tørreskjæringgrenser som kun er merket der produktet tillater det.
Den tekniske siden gjennomgikk deretter rommet punkt for punkt angående produksjonsklarhet, i henhold til tegninger og testprotokoller:
· Segmentliming og veggtykkelse. Kvaliteten på lødding og festigheten i forbindelsen mellom segment og kropp ble vurdert for hele nåværende partiet, og kontrollpunktene for toleranse i veggtykkelse innen diameterområdet 8 mm–100 mm ble fastlagt.
· Sentering og avvik fra senterlinje. Avvik ved pilotboringen og ved skjærekanten ble målt på både M14- og 5/8"-11-akselversjonene. Utsentrisk rotasjon er den vanligste årsaken til sprekker på porselen og hard stein, og det er det første en forhandlerkundes kunder vil merke.
· Kjølingsgeometri. Vannføringens oppsett ble på nytt verifisert mot designet med flere hull for avtrekking under våt skjæring av keramiske fliser, granitt og teknisk stein.
· Underlag og merking. Stålkvalitet for kroppen, overflatebehandling og lasermerkede spesifikasjoner — diameter, aksel, anvendelsesikon, maksimal omdreiningstall — ble fastsatt for lanseringspartiet.
Ti produksjonsceller er nå godkjent for den nye serien. Andelen ferdigproduserte enheter i første gjennomgang på prøvepartiet var 85 %; teamet forpliktet seg til å heve denne til 96 % innen ti dager etter møtet.
Den kommersielle siden snudde deretter informasjonsstrømmen og tok kundetilbakemeldinger med inn i samme rom:
· Tilbakemeldinger fra feltet. Tidlige brukere i USA og andre eksportmarkeder fremhevet skjærehastighet og rene kanter på porselen og ba om kortere levertider for de mest populære diameterne.
· Prising og posisjonering. Teamet sammenlignet serien med konkurrerende tynnveggskutter og eniget seg om en prisstruktur som dekker OEM/ODM-, private label- og egenmerkekanaler.
· Kanalplan. Distribusjonen vil gå på tre spor: den uavhengige nettsiden for merkevare- og direktespørsmål, B2B-markedsplattformer for volumordrer og regionale distributører for lokal lagerføring og teknisk støtte.
· Emballasje og dokumentasjon. Boksgrafikk, den tospråklige spesifikasjonsarket, veiledningen for skjæranvendelser og produktssidene knyttet til QR-koder fikk hver sin ansvarlige og leveringsdato, slik at markedsføringsmateriell ankommer sammen med den første sendingen og ikke etterpå.
| Nei. | Handling | Eiar | Mål-dato |
| 1 | Fastsett prosessparametrene for lanseringspartiet og utsted arbeidsinstruksen | Teknisk / Produksjon | 16. sep. |
| 2 | Fullføre holdbarhetstesting av porselen og granitt, publisere testdatatabellen | Kvalitet | 17. sep. |
| 3 | Avslutte diametermatrisen og SKU-listen for lansering | Teknisk / Salg | 18. sep. |
| 4 | Publisere produktsider, spesifikasjonsark og bruksanvisning på den uavhengige nettsiden | Marknadsjå | 20. sep. |
| 5 | Åpne tilbud for den første distributøren og større forespørsler | Salg | 20. sep. |
| 6 | Samle tilbakemeldinger fra første kundegruppe og send dem tilbake til forskning og utvikling | Salg / Teknisk | 20. sep. |
"Nye produkter blir aldri ferdigstilt av teknisk avdeling alene," sa Cheng Jiangyan, produksjonssjef, i avslutningssesjonen. "En diamantkjernebit beviser seg selv bare når den skjærer rent på kundens sted og fortsatt fungerer ved hundrede hull. Derfor må de som lager den og de som selger den sitte ved samme bord, i samme rom, med samme tall."
Hvorfor blir diamantkjernebiten min fastsittende i porselenfliser?
De fleste blokkeringene skyldes rester som ikke kan forlate snittet. Slurrien samler seg mellom kjernepluggen og rørvæggen, friksjonen øker, og pluggen blir klemt fast. Et design med flere utløpsåpninger fører slurrien ut raskere, og et internt trinn-design reduserer kontaktsarealet som skaper friksjonen.
Hva endrer egentlig «mangehull-utløp»?
Det gir kjølevæsken mer enn én vei ut av skjæresonen. Hvis én åpning delvis blokkeres, fortsetter strømmen gjennom de andre, slik at segmentet forblir kaldt i stedet for å brenne. De synlige resultatene er raskere gjennomtrengning, lengre segmentliv og færre avbrutte skjæringer.
Påvirker en intern trinnkonstruksjon borehastigheten?
Det er ikke en funksjon for økt hastighet. Den endrer hvordan kjerneprogen oppfører seg inne i barrelen. Fordi proppen har mindre kontakt med barrelveggen og har et definert frigjøringspunkt, faller den ut ved en lett trykkbevegelse i stedet for å måtte slås ut med en hammer – noe som også beskytter barrelens koncentrisitet.
Hvilke aksler og diametre dekker den nye serien?
Startutvalget omfatter diametre fra 8 mm til 100 mm med M14- og 5/8"-11-akslar. Størrelser utenfor den standardiserte matrisen kan gis pris på forespørsel for OEM- og private-label-programmer.
Send oss søknaden din, så sender vi deg diameter, akseltype og segmentspesifikasjon for anti-jam-kjerneboret som passer den. For å gi en nøyaktig prisangivelse trenger vi fem opplysninger: materialet du borer i, diameteren, akseltypen (M14 eller 5/8"-11), om du borer vått eller tørt, samt mengden du ønsker å bestille. Gi oss disse opplysningene, så får du en tilbud med levertid og minimumsbestillingsmengde (MOQ) – ikke en generell prislister.
Kontakt: Ya Qin · [email protected] · +86 13705784455
Changshunda er en produsent av diamantverktøy med base i Qinghe-byen, Jishan-fylket, provinsen Shanxi i Kina, innenfor regionens industrikluster for superharde materialer. Selskapet produserer tre-hulls anti-jam-diamantkjernebor, diamantslipeskiver og -skjæreskiver, tresager og relaterte verktøy for bruk på fliser, stein, glass og byggearbeider. Changshunda leverer til distributører, entreprenører og importører via OEM/ODM, private label og eget merke.
 Siste nytt
Copyright © Jishan County Changshunda Diamond Cutting Tools Co., Ltd. All Rights Reserved - Personvernpolitikk
 EN